

橡胶密封件对硫化温度的均匀性要求很高,加热管一旦老化或安装不当,模板表面温差不只是几摄氏度的问题,而是直接表现为密封件局部欠硫或过硫,批次报废率随之上升。很多设备维护人员把加热管更换理解成"拆下来、装上去"的简单动作,结果温度波动依旧,返工拆装反复发生。要真正解决问题,需要把硫化机加热管更换步骤和异常定位、安装验证放在一起通盘考虑。接下来的内容从故障判断、拆装操作、温控验证三个环节展开,供维护班组参考。
硫化机的加热管只是温控链条中的一环。模板温度上不去、局部偏凉、升温缓慢,可能是因为加热管断路或功率衰减,也可能是热电偶测点偏移、温控表控制参数不当、继电器触点接触不良。只凭温度读数就决定换管,等于跳过病因直接吃药。事实上,硫化机加热管更换步骤的第一步不是动手拆,而是先判断该不该换。
快速排查可以分三步走:用万用表测量加热管冷态电阻,与管体标称值对比,偏差过大说明内部已经老化;检查热电偶是否插到位,测点深度不够会误报温度;观察上电后的电流波动,若电流异常偏小,问题可能出在供电回路或继电器。完成这几项判断,再决定是否进入更换环节,能避免多次拆装带来的模板损伤与停产时间。
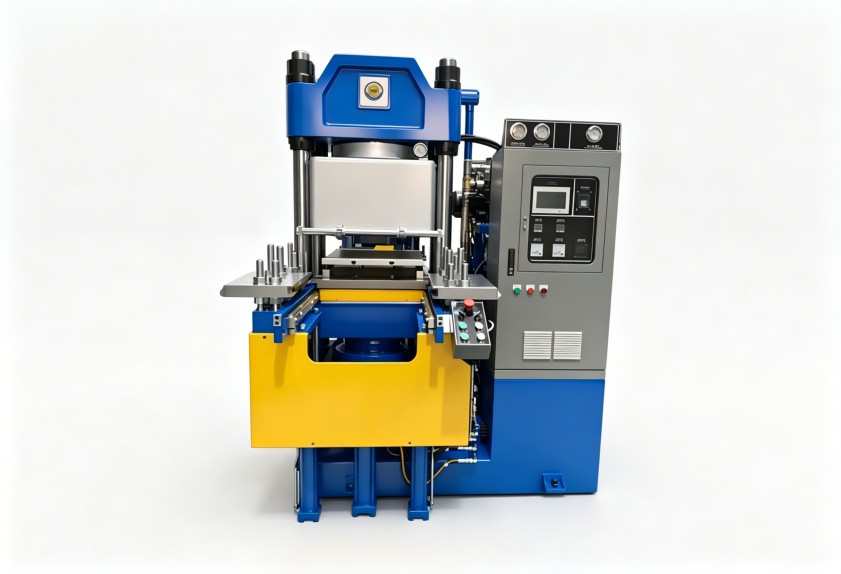
拆下来的旧管不要急着扔。加热管表面颜色分布、绝缘层状态、弯曲变形程度,都能帮助判断故障根源。正常寿命终结的加热管,发热段颜色相对均匀;如果只有某一段发黑或局部熔蚀,说明该处出现过热,原因可能是孔内异物、油污堆积导致散热不良,也可能是管体与孔壁间隙不一致,热量无法均匀导出。举例来说,如果旧管接线端附近发黑而发热段颜色正常,多半是接线端子接触电阻过大,热量在连接处积聚。这种失效与加热管本身质量无关,只换新管不处理接线方式,问题大概率会复发。
拆出旧管后,顺手清理加热孔内的积碳和油渍同样重要。不少工厂换上新管仍然温度不均,问题就出在孔内环境没有恢复。清理后还应检查孔壁是否存在磨损或变形——孔径变化意味着新管与孔壁贴合度下降,换上去也只是暂时缓解。出现这种情况,需要评估加热管规格与模板状态是否匹配,必要时向设备厂家反馈,获取结构上的改进建议。
进入安装环节,常见做法是把加热管直接塞进孔内、接线了事。实际上,安装质量直接决定使用寿命与温度场对称性。在具体的更换操作中,这一环节值得放慢节奏。
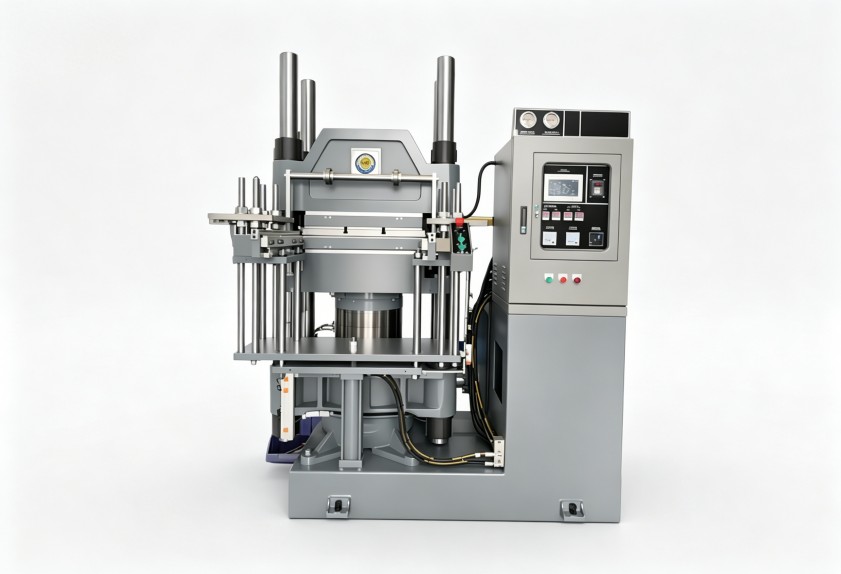
第一,加热管插入深度尽量与旧管一致。插入过浅,模板边缘温度偏低,影响密封件边缘硫化均匀度;插入过深,可能与模板底部干涉,造成局部过热。第二,接线端子应使用耐高温线缆,压接牢固并预留适当余量,避免设备长期振动导致接线松动。第三,管口做好固定与密封,防止胶料粉尘、油雾进入孔内,这些污染物在高温下碳化后,会成为下次故障的导火索。
安装完成后,还要复查相间电阻与对地绝缘,确认没有短路风险后再通电升温。
等到硫化机加热管更换步骤全部走完,还得用一次完整的升温试验来检验结果。设定目标温度,让设备自然升温并保温一段时间,然后在模板表面选取多个测点,用测温仪记录实际温度分布。测点应覆盖中心、边缘和左右两侧,再对照工艺要求的温控精度判断是否合格。如果边缘与中心温差偏大,先复查热电偶位置,再考虑加热管功率配置是否与模板尺寸匹配。
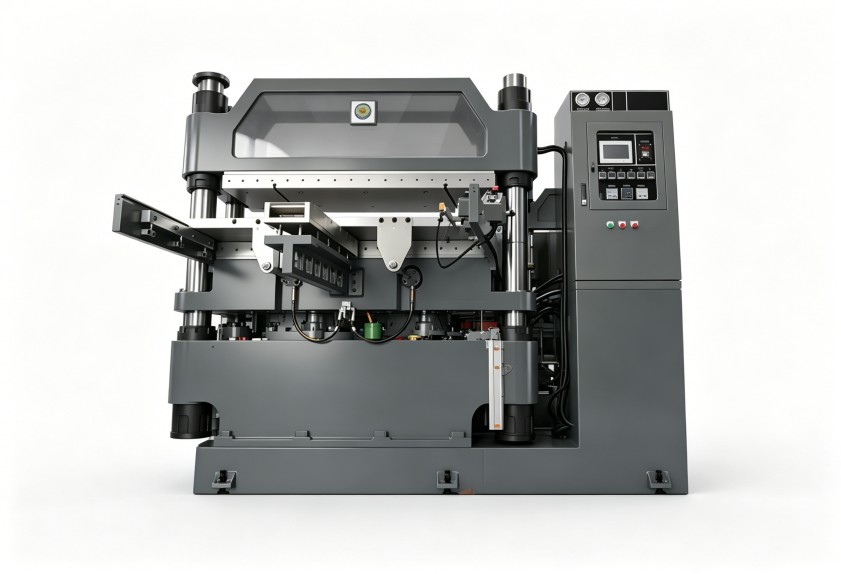
对于橡胶密封件而言,模板温度均匀性直接关系到同一批次产品硫化程度是否一致。局部欠硫的密封件压缩永久变形偏大,装配后容易出现泄漏;过硫的部分脆性增加,耐老化性能下降。升温试验不是为完成更换流程而做,而是为批量质量稳定性兜底。验证通过后,建议把更换日期、加热管阻值、各测点温度数据记入设备履历。下次出现类似波动时,维护人员可以快速对照历史数据,分辨是正常衰减还是突发故障,减少盲目拆换。
加热管更换看起来是一次性操作,背后考验的却是维护体系。不少橡胶密封件车间采取"坏了再换"的方式,停机时间不可控,生产计划容易被临时打乱。比较稳妥的做法是:结合设备使用年限与日均开机时长,在月度或季度点检中主动测量加热管电流与绝缘状态,发现异常趋势就提前安排更换窗口。同时,把这套判断方法纳入维护班组培训,让现场人员具备基本的故障排查能力,减少对厂家远程支持的依赖。培训的价值在于把老师傅的个体经验转化为班组的公共技能,人员流动时设备维护水平不会出现明显波动。
维护的思路往往比一次更换更关键。利拿实业在橡塑设备领域已有多年研发积累,产品覆盖密炼机、开炼机、挤出机等成套橡塑成型设备,对温度控制与日常维护中的类似问题有系统的处理经验。密封件车间从前段混炼到后段硫化环节多、设备类型杂,如果故障在多个工位反复出现,从整体设备配置的角度评估改进方向,往往比单点维修更有效。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
