

粉末冶金喂料混炼,对分散均匀度与批次稳定性要求极高。直接套用通用橡胶的密炼-开炼-造粒流程,极易导致产品密度不均、脱脂变形。这不是设备功率或品牌的问题,根源在于产线规划之初,产能需求与工艺控制点没有精准关联。大型炼胶机整线采购,第一步不是看型号,而是明确“为了满足最终产品指标,每道工序必须达到何种工艺状态”。
产能通常以“公斤/小时”或“吨/年”来定义,但这对产线配置而言是结果,而非起点。真正的规划起点,是物料的特性与工艺窗口。
以粉末冶金喂料为例,其“混炼”本质是金属/陶瓷粉末与粘结剂的均匀捏合,核心控制点在于避免粉末团聚、防止粘结剂局部过热降解、确保排胶一致性。如果仅按目标产能除以设备理论产量来选型,往往会忽略:
一个常见的规划误区是“一步到位求最大”。例如,为未来扩产预留200%的产能裕度,直接采购超规格主机。这不仅造成初期投资浪费,更会在低负荷运行时因填充系数过低、剪切力不足,导致每批次混炼质量不稳定。在利拿实业处理的案例中,部分客户初期产能需求明确,但设备选型过大,实际投产后不得不反复调整工艺来“将就”设备,拉长了工艺固化周期。
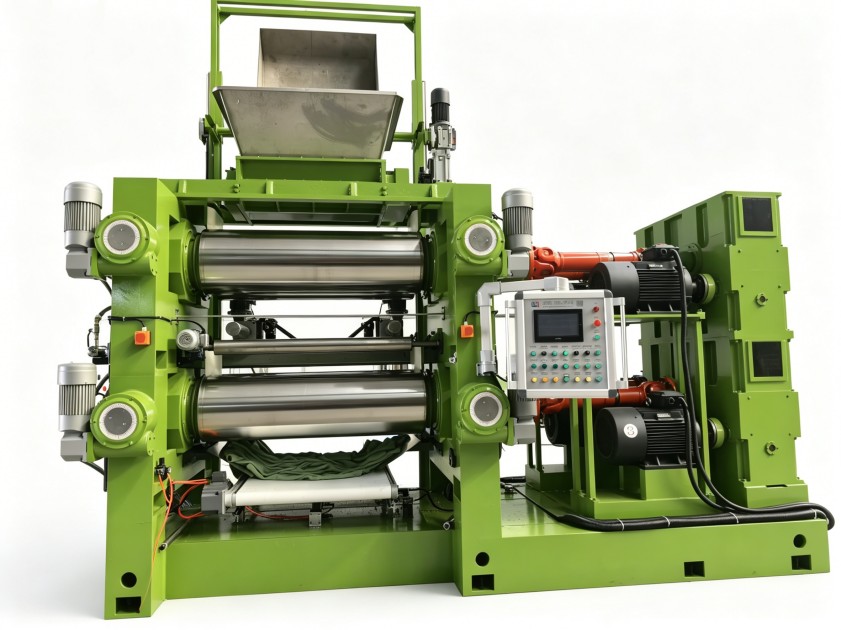
规划一条高效、稳定的大型炼胶机整线,需要将抽象的产能目标,解构为对“剪切历程”和“热历史”的具体要求,并以此指导设备选型与组合。
1. 剪切历程的精细化设计
剪切历程决定了物料的分散度与微观结构。它并非由单一设备决定,而是整条线(密炼机、开炼机/压片机、造粒机)共同作用的结果。
2. 全流程热管理的系统性
热管理失控是导致批次差异的主要原因。规划时需建立“热量预算”概念,核算每个环节的产热与散热能力。
忽略热管理的系统性,仅升级单台设备的冷却能力,往往无法解决根本问题。
整厂规划的价值,在于明确方案的边界,知道什么能做到,什么有局限。
适用场景与边界:
本文讨论的方案逻辑,主要适用于年产能在1000至5000吨级、对材料一致性有严苛要求的新建或升级项目,如粉末冶金喂料、特种陶瓷坯料、高端电缆胶料等。对于产能极小(研发线)或极大(大宗通用橡胶)的场景,核心矛盾与配置逻辑会有所不同。
一个关键避坑点:环评适配的后置风险。
许多项目在规划末期才考虑环评,导致设备布局或选型被动调整。例如,密炼机投料口的粉尘收集方案、造粒冷却系统的VOCs处理要求,直接影响设备接口设计与厂房风道布局。若前期未预留空间与荷载,后期加装环保设施不仅成本高昂,还可能影响产线流畅度。正确的做法是在布局设计阶段,就将环保设备的空间、电力、通风需求同步纳入,确保整厂合规落地。
规划的本质是预演生产。将工艺需求翻译为设备语言,用系统思维替代单点选型,是控制投资风险、保障顺利投产的基础。
利拿实业可提供从配方测试到整厂交付的一站式交钥匙服务,基于20年新材料混炼项目经验,助力您的大型炼胶机整线采购项目精准规划、快速投产。

 18046916153
