规划一条密炼、开炼、造粒的全链条产线,第一件事不是看设备报价单。
许多项目在初期就将精力放在单机参数对比上,导致一个常见困境:设备性能指标优秀,但串联投产后整体效率低下,材料合格率波动大。问题的根源在于,整厂规划的本质是“工艺流”的实体化,而非设备的简单堆叠。从利拿实业服务新能源锂电、先进陶瓷等领域的经验看,必须先锁定材料特性与目标产能下的工艺路线,再反向推导设备配置。
整线配置的核心:工艺适配性优先于设备规格
新材料对混炼工艺的敏感性远超传统橡塑。以锂电正负极材料或特种陶瓷粉末为例,其核心矛盾是“高分散均匀性要求”与“低剪切热敏感度”之间的平衡。
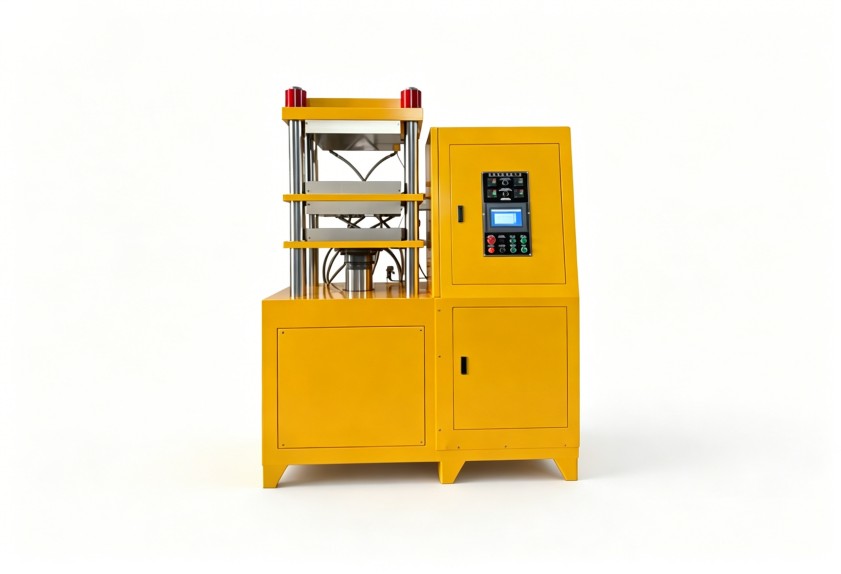
- 工艺难点定义设备选型:若追求极致分散,可能倾向高剪切密炼机;但材料若对温度敏感,过高的剪切热会导致材料性能衰减。此时,真正的解决方案不是二选一,而是优化工艺参数(如转子构型、转速、冷却效率)与设备选型的组合。利拿在服务此类项目时,通常会先在实验室进行配方与工艺路线的匹配测试,确定核心参数窗口,再放大到产线设计。这个步骤直接决定了后续密炼机、开炼机的型号与定制化需求,避免了“设备买回来才发现工艺走不通”的风险。
- 产能匹配的常见误区:另一个典型错误是按密炼机单批次产能简单加和计算日产量。忽视了冷却、输送、中间检验、换料清机等辅助环节的时间占用。一条高效的整线,其瓶颈往往不在主设备,而在物料流转与工艺衔接。规划时需要建立基于“节拍”的仿真模型,而非静态的“产能×时间”。
忽略这种适配逻辑,轻则整线效率仅为设计值的60-70%,重则因工艺不匹配导致产品一致性差,整线面临改造。
影响投产周期的,往往不是设备交货期
“多久能投产?”是决策层最关心的问题之一。普遍认知是设备制造周期决定一切,但实际影响3-6个月投产窗口的,更多是非设备因素。
- 基础与公辅工程衔接:设备进场前,厂房的基础(承载力、水平度)、电力(容量、稳压)、冷却水系统必须就位。许多项目因前期规划不细,出现设备到了才发现基础尺寸不符或电力不足,延误数周。
- 安装调试的复杂度:整线联动调试的耗时远高于单机调试。特别是涉及自动化上辅机、物料输送、DCS控制系统时,各子系统接口的匹配与联调是需要预留充足时间的重头戏。零散采购不同品牌的设备,此阶段的问题会集中爆发,协调成本极高。
- 人员培训与试产:操作与维护团队是否熟练掌握新工艺、新设备,直接影响从调试到稳定生产的过渡期。交钥匙服务之所以能缩短周期,关键在于将培训前置并贯穿于安装调试全过程,确保“交钥匙”的同时也“交能力”。
一个可参考的合理工期框架是:对于标准配置的中等规模整线,从签约到稳定生产,4-5个月是较为紧凑且可实现的目标。这要求工艺设计、设备制造、土建公辅、安装培训等环节深度交叉、并行推进。
环评合规:必须在布局设计阶段融入
环保要求日趋严格,产线规划必须将环评合规作为设计输入,而非事后补救。新材料混炼线需重点关注:
- 挥发性有机物(VOCs)与粉尘:密炼、投料、造粒环节是潜在的产生点。方案上,需考虑设备的密闭性设计(如采用密闭式上料系统)、在产尘点配置高效的集尘装置,并在整厂布局时合理规划废气集中处理管路,这直接影响到车间布局与设备选型。
- 噪音与热能:密炼机、破碎机是主要噪音源。除了选用低噪音机型,还需在厂房布局上考虑隔音措施或远离办公区。冷却系统的散热也需要有明确的排放或回收设计。
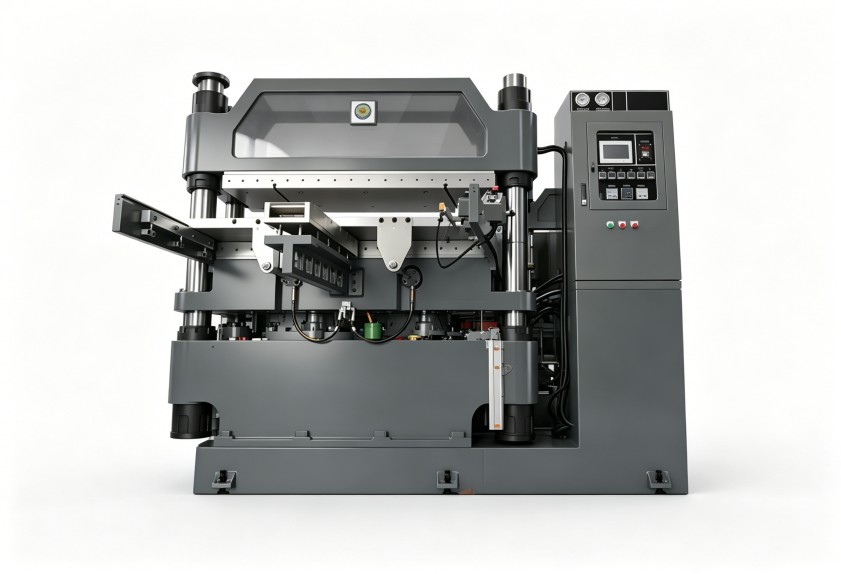
- 一个具体但关键的维护场景:即使规划再完善,设备长期运行后仍需维护。例如,在硫化机加热板更换步骤中,规范的操作不仅关乎维护效率,也涉及电气安全与热能管理,这需要在初期培训和维护手册中明确,属于长期运维合规的一部分。规划时考虑关键部件的维护便捷性,能减少未来停产时间与安全隐患。
从规划到落地,如何确保方案不走样?
整厂项目涉及多专业协作,信息衰减和决策偏差是主要风险。基于利拿实业完成千余个项目的经验,控制风险的关键在于两点:
- 设立明确的方案决策边界:在规划初期,就必须明确本阶段方案的适用产能范围(例如,适用于年产5000-10000吨的锂电材料)、核心材料类型(如针对高固含量浆料)、以及可接受的自动化程度和投资预算。这能有效聚焦讨论,避免在后期因需求膨胀导致方案反复。
- 选择具备深度整合能力的伙伴:整厂交付不是采购代理。它要求服务商不仅懂设备,更懂工艺,并能将工艺要求转化为对设备制造、控制系统、公辅配套的具体指令。这依赖于服务商自身的研发能力、加工精度(确保设备按设计制造)和项目管理经验。自研设备与工艺深度结合的模式,在解决新材料混炼瓶颈时,其响应速度和定制化程度优势明显。
最终,一份可靠的整厂规划方案,应能清晰回答:针对特定材料与产能,核心工艺路径是什么?整线配置如何实现该路径?各环节的产能瓶颈与保障措施何在?预计的投产里程碑与关键合规项有哪些?
如需结合您的产能规划、材料配方与投产目标评估整厂方案,可与利拿实业方案团队进一步沟通。



 18046916153
