

仅关注单台设备的技术参数,是新项目规划中最常见的失误。这直接导致整线产能瓶颈、工艺衔接不畅,以及后续高昂的改造成本。一个合格的整厂方案供应商,必须具备将设备性能转化为稳定生产工艺的系统性思维。
规划一条混炼线的起点,不是选定某台密炼机,而是明确以下两项核心需求:
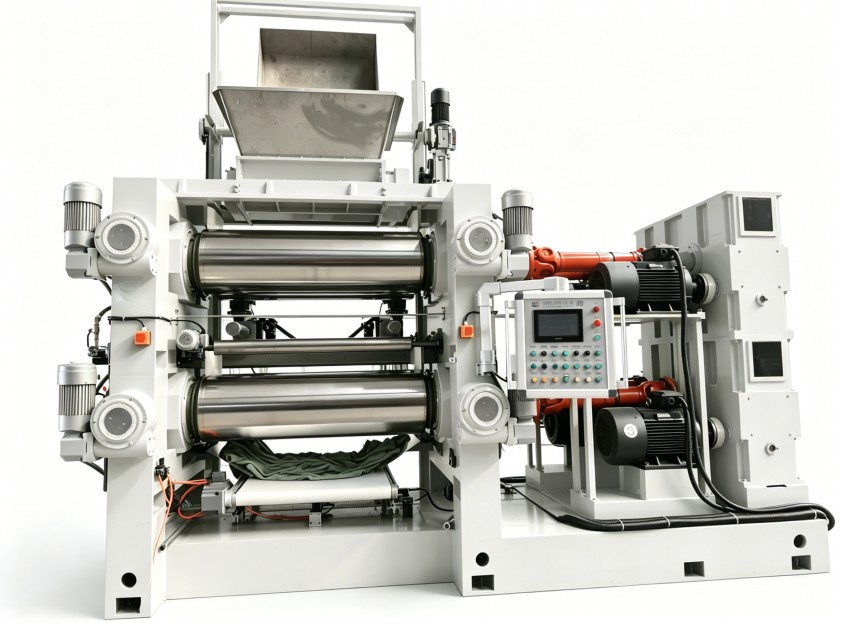
一个常见的规划陷阱是“按峰值产能选主机,按最低成本配辅线”。例如,为追求高产速选择大容量密炼主机,却搭配了处理能力不足的胶冷线和称量系统,导致主机频繁待机等待,实际产能远低于设计值。利拿实业在服务锂电导电浆料客户的案例中,就曾调整方案,将关注点从单一的主机功率,转向对喂料精度、冷却效率与批次一致性的系统平衡,最终确保了1420公斤/班的稳定产出。
设备采购清单不等于可落地的生产工艺。真正的难点在于,如何让每一台设备(密炼机、开炼机、挤出压片机、冷却线)的运行参数(温度、压力、速度、时间)在整线中协同一致。
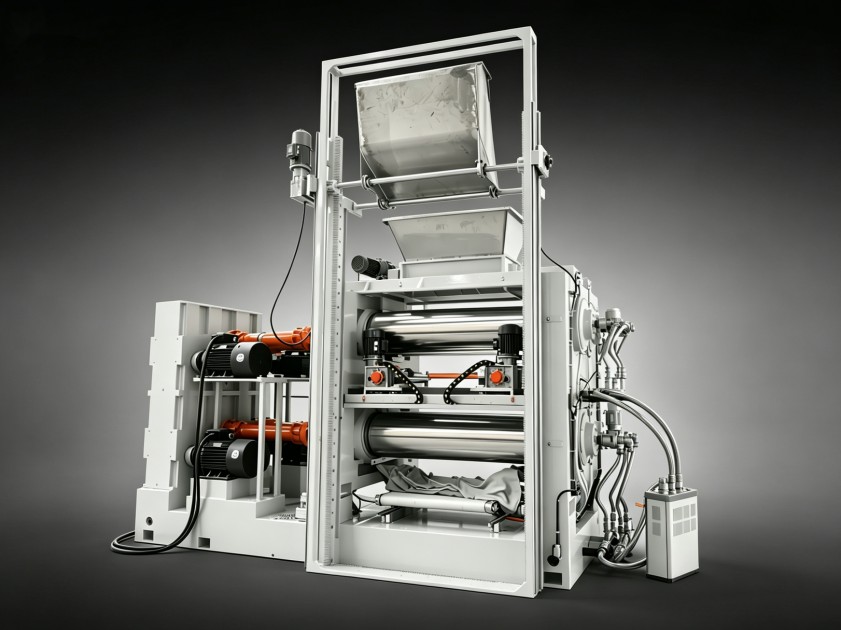
以高填充纳米材料混炼为例,其工艺核心矛盾在于分散度与剪切生热的平衡。若只采购高功率密炼机强行分散,极易导致物料局部过热焦烧。可靠的解决方案必须从“设备+工艺包”角度出发:
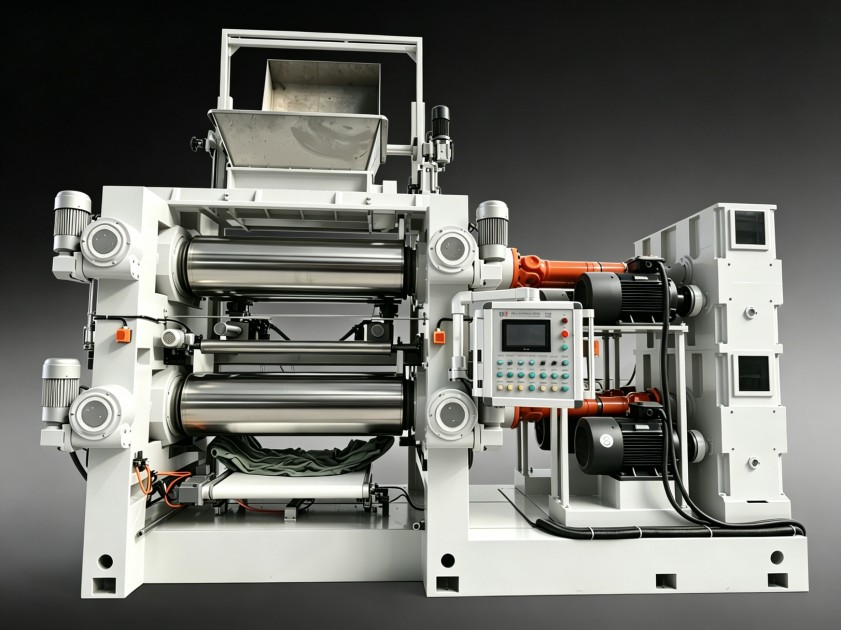
这要求供应商不仅懂设备制造,更要深入理解材料特性与工艺流。这也是利拿实业与日德专家共建实验室、年均迭代新品的原因——旨在解决此类设备与工艺脱节的实际瓶颈。
投产只是开始,全生命周期的稳定与成本可控更为关键。评估供应商时,需审视其方案对长期运维成本的考虑:
忽略这些,初期看似节省了投资,却可能在环评升级、产品转型或日常维护中付出数倍代价。
本文所述的整厂规划逻辑,主要适用于年产能1000吨以上、对批次一致性有明确要求、且可能涉及新材料或配方迭代的连续生产型项目。对于小型实验线或单一稳定配方的低产量场景,配置逻辑可相应简化,但设备与工艺匹配的核心原则依然适用。
一个关键的避坑点:切勿将不同供应商的“优势单机”简单拼凑成一条线。缺乏统一工艺逻辑与接口标准的拼凑方案,会在调试阶段暴露出大量的控制协同、通讯协议和物理衔接问题,导致项目延期数月甚至需要二次改造,总成本远超初始预算。
选择广东堆叠式炼胶机供应商,实质上是选择其背后的整厂系统规划能力与工艺Know-how。这需要供应商具备丰富的跨行业项目经验、自研设备与工艺深度结合的技术底蕴,以及覆盖安装调试、人员培训、环评适配的全流程交付实力。
如需结合您的产能规划、材料配方与投产目标评估整厂方案,可与利拿实业方案团队进一步沟通。

 18046916153
