

一个常见的误区是,认为冷喂料挤出机批发设备到货,就等于产线即将投产。实际上,从设备进场安装到实现稳定、高质量的连续生产,中间隔着工艺匹配、公用工程配套和系统调试三道关键门槛,工期规划不合理极易导致项目延期数月。
抛开厂房基建时间,从设备进场开始计算,一条电线电缆挤出生产线的投产周期,主要受三个变量制约:设备与工艺的匹配度、公用工程的完备性,以及调试流程的系统性。
冷喂料挤出机是为处理未经预热、室温状态下的胶料而设计,其螺杆构型、长径比、加热冷却系统必须与您的具体胶料配方(如PVC、CPE、橡胶)特性深度匹配。如果设备是通用化选型,或材料配方在设备到厂后才确定,必然面临漫长的工艺调试甚至设备改造。
一个典型的避坑点:只关注挤出机主机型号,忽略了配套的喂料系统、机头模具、冷却水槽、牵引收卷装置的同步性与精度要求。例如,高填充材料的喂料稳定性差,若未配置强制喂料或失重秤,调试阶段将反复处理断料、波动问题,严重拖慢进度。
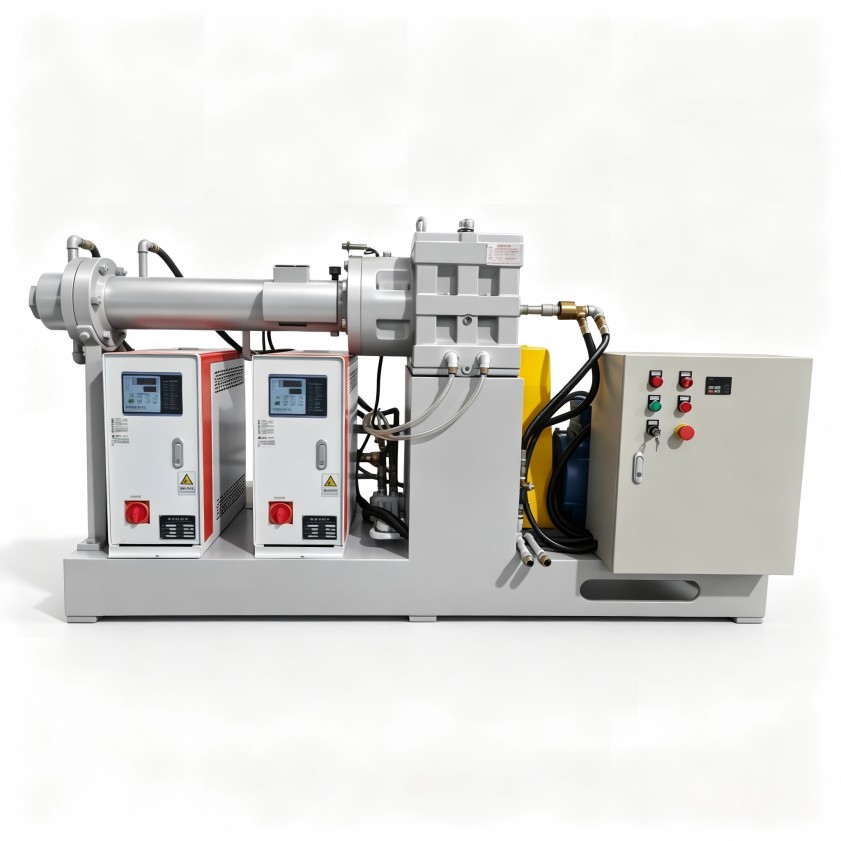
挤出生产线不是独立运行的。它稳定运行依赖于:
许多项目延期,问题不出在主机设备,而是这些辅助系统设计容量不足、安装滞后或调试不同步。
调试不是简单的“通电开机”。它应遵循严格的流程:单机空载试运行 → 联动空载运行 → 带料工艺摸索 → 连续性试生产 → 参数固化与优化。每个环节都需要设备方与客户工艺人员的紧密配合。
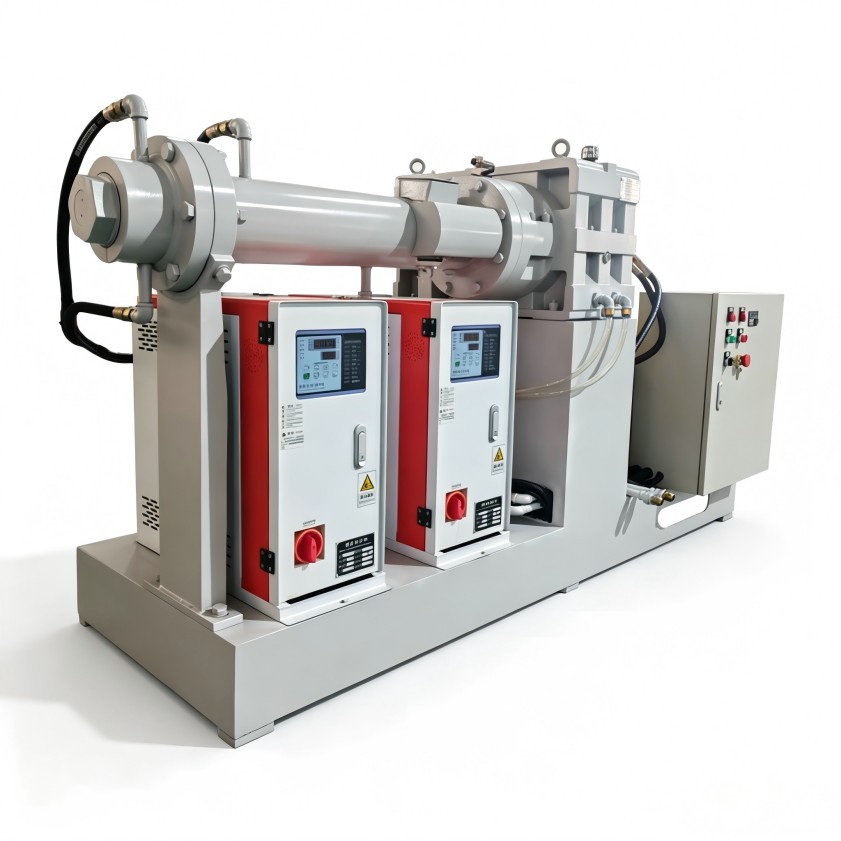
如果客户操作团队对冷喂料挤出工艺不熟悉,或设备方提供的培训流于形式,即便调试完成,后续自主生产时也会因参数微调不当频繁停机,无法实现“稳定投产”的目标。
对于一条中等复杂度的电线电缆冷喂料挤出生产线(含主机、辅机、控制系统),在厂房条件完备、公用工程接口预留的前提下,一个现实的工期规划如下:
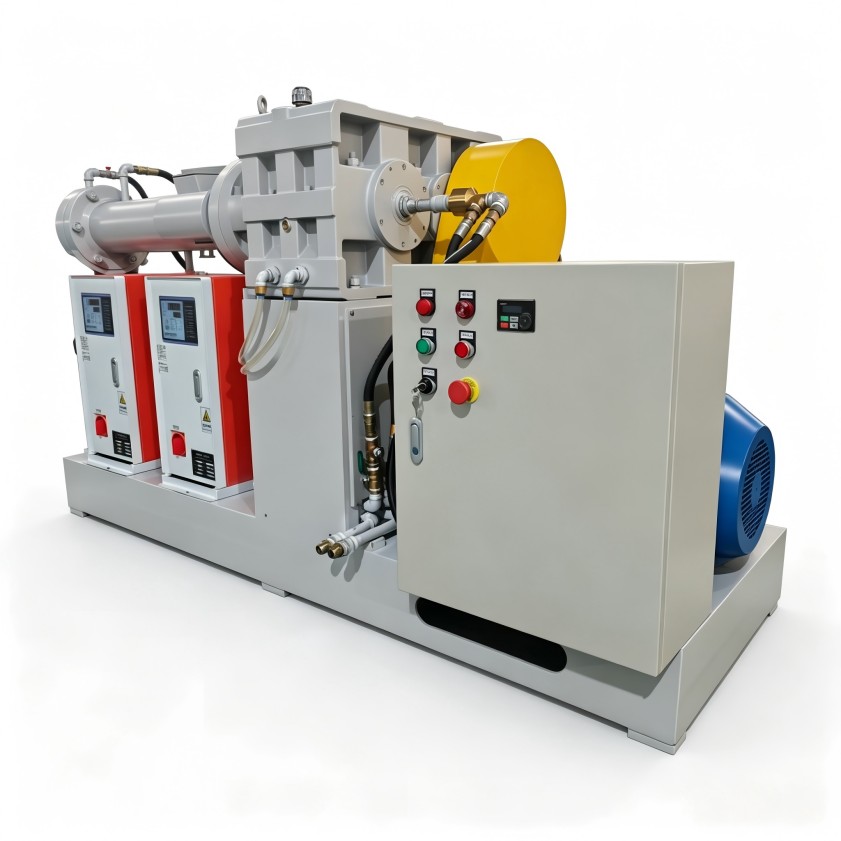
阶段一:设备就位与安装(2-3周)
包括设备卸货、定位、初步找平、连接主电源和气水管路。核心是确保设备布局符合工艺流,为后续精细调试打好基础。
阶段二:单机与联动调试(3-4周)
这是技术核心期。先验证每台设备单独运行是否达标,再进行全线联动,检查通讯、速度同步性。此阶段应解决所有机械和电气问题。
阶段三:带料工艺调试与试产(4-6周)
用客户的实际胶料进行测试。从低速开始,逐步调整温度、压力、螺杆转速、牵引比等参数,直至产出合格产品,并实现8-24小时的连续稳定运行。这是耗时最长、最体现工艺经验的阶段。
阶段四:参数固化与人员培训(贯穿全程)
调试过程即是培训过程。优秀的供应商会指导客户团队记录并理解每一组优化后的参数,确保知识转移。
因此,从设备进场到稳定生产,预留3-6个月是较为稳妥和专业的规划。 对于配方成熟、标准化程度高的产品,周期可趋近短值;对于新材料、高精度特种线缆,则应预留更充分的工艺摸索时间。
压缩周期不能靠牺牲调试质量,而应通过前端规划和过程管理来实现。
首先,推行“工艺前置”的设备选型模式。 在采购冷喂料挤出机及整线前,尽可能提供胶料样品或详细物性数据给设备方进行工艺评估。有能力的供应商会通过实验室小型设备进行模拟工艺测试,预先确定大致的螺杆构型、温控区间等关键参数,实现设备的“半定制化”,这将极大减少现场调试的试错成本。
其次,选择具备交钥匙工程能力的供应商。 这意味着由单一供应商负责整条生产线的工艺设计、设备配置、安装指导、调试和培训。这避免了多头对接、责任不清导致的工期扯皮。例如,选择像利拿实业这样提供从混炼到挤出完整解决方案的供应商,可以确保上游密炼工序与下游挤出工序的工艺衔接流畅,减少接口调试难题。
再者,严格制定并执行项目里程碑计划。 与供应商共同制定详细的调试日程表,明确每个节点所需的客户配合事项(如水电到位、人员在场、原料准备),并每日核查进度。
整厂项目的成功投产,是精细规划与专业执行的结果。将冷喂料挤出机批发视为一个工艺系统的核心,而非孤立的设备采购,是控制工期与风险的关键思维转变。
如需结合您的具体产能规划、胶料特性与投产时间目标,评估整条挤出生产线或橡塑混炼整厂的交钥匙方案,可与利拿实业方案团队进一步沟通。

 18046916153
