

硫化机压力不足,表象是单台设备出力不够,根源往往是整厂规划、工艺匹配或环评适配的某个环节出了问题。只更换更大吨位的硫化机,可能只是治标,甚至造成新的瓶颈与资源浪费。对于新建或升级产线的项目决策者而言,需要一套系统性思维来审视这个看似“单点”的故障。
诱因一:整线产能不匹配,前端供料“吃不饱”
这是最常见的规划失误。当密炼、开炼或造粒环节的产出能力低于硫化机设计节拍时,硫化机为等待胶料会频繁启停。设备长期在非满负荷、冷机状态下运行,液压系统无法建立并保持最佳工作压力,表现为压力不足或不稳。其后果是效率低下、能耗增高、硫化质量波动。正确的规划逻辑是“先定工艺与产能,再匹配设备”,确保前后段能力均衡。
诱因二:新材料工艺特性未被充分考量
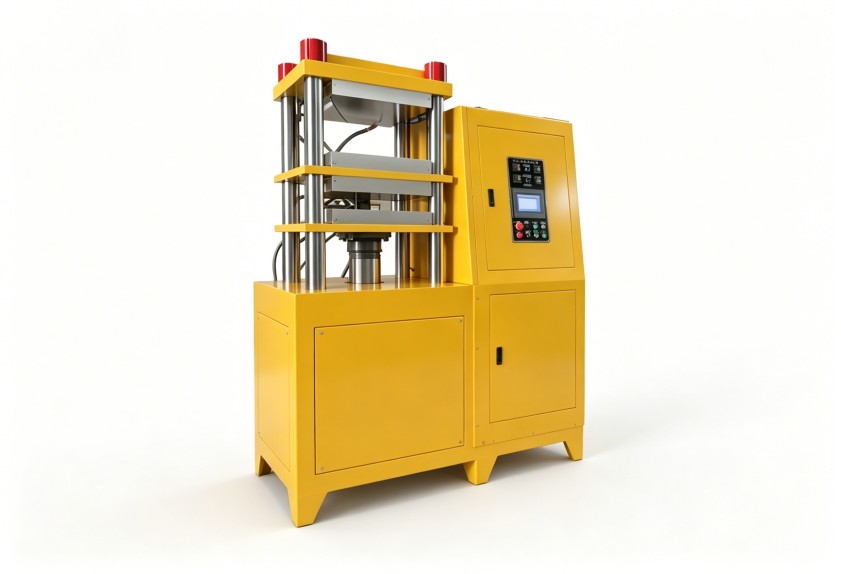
新能源锂电、先进陶瓷浆料、石墨烯复合材料等新材料的混炼与硫化工艺,对温度、压力曲线的控制精度要求迥异于传统橡塑。例如,某些陶瓷材料需要极慢的升压速率和持压时间,若沿用标准硫化机的快速建压逻辑,就会显示为“压力上不去”或“保压不住”。这本质上是设备控制逻辑与材料工艺特性不匹配。
诱因三:环评与能耗限制下的设备选型妥协
在严格的环评与工厂总能耗限制下,部分项目为满足环保指标,可能被迫选择功率较小的泵站或非标定制的小型化主机。这种妥协若未在工艺设计阶段进行充分模拟与匹配计算,很容易导致在实际满负荷生产时,系统压力无法达到理论设计值。这是规划前期“硬件”与“软件”(工艺要求)脱节的典型表现。
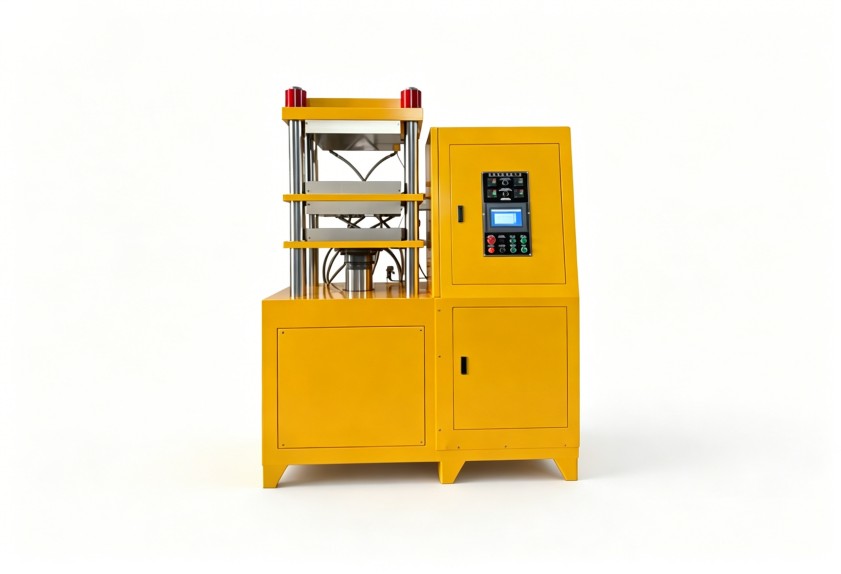
面对压力不足,不应立即陷入“换更大吨位压机”的单一思维。一个负责任的整厂方案提供商,会从以下三个层面进行诊断与优化。
第一步:回溯整线工艺流程图,进行瓶颈分析
首先需要审视从配料到出成品的完整工艺链。利拿实业在服务千余家客户的项目经验中发现,超过60%的“设备问题”可追溯至上游工艺配置不合理。通过模拟实际生产节拍,量化记录每个环节的物料停留时间与设备状态,能精准定位是供料不足、温度未达工艺点,还是硫化周期设置错误导致了压力异常。这步工作能避免盲目的硬件投资。
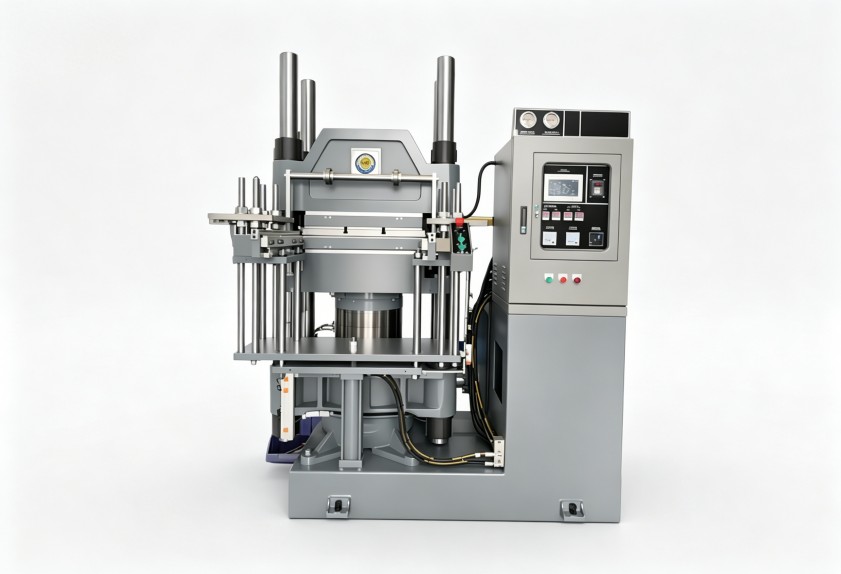
第二步:评估材料工艺与设备控制参数的兼容性
对于新材料应用项目,重点在于设备是否具备足够的工艺适配柔性。例如,硫化机的压力控制是否具备多段、斜率可调功能;液压系统响应速度能否匹配特殊材料的固化曲线。我们的做法是在项目规划初期,结合客户的配方小样,在实验型密炼硫化线上进行工艺验证,提前调校核心参数,确保量产设备的设计能完美“复刻”实验工艺。这种“研发前置”的模式,是规避量产风险的可靠手段。
第三步:在环评与成本约束下,进行最优配置模拟
整厂规划必须在合规、成本与性能之间找到平衡点。当总功率受限时,解决方案可能不是换更贵的压机,而是优化整线布局以减少压力损失、升级液压系统以提高传动效率、或引入智能控制系统实现按需供压。例如,对于中小产能的院校研发或中试线项目,选择模块化、可扩展的集成式硫化单元,往往比盲目追求大型标准机能更灵活地适配未来多变的研发需求,且初始投资与运维成本更可控。
一个常见的规划避坑点:切勿仅根据产品尺寸和理论吨位来选择硫化机。必须同时考虑胶料的流动性、模具的排气需求、以及工厂电网的瞬时承载能力。曾有一个鞋材项目,因忽略了新配方胶料流动性差的特点,选用的压机吨位足够但台面尺寸和开档不足,导致排气不畅,实际有效压力大打折扣,不得不后期改造,延误了投产周期。
利拿实业基于20年行业沉淀与强大的自研加工能力,擅长将设备性能与工艺需求深度结合。我们提供的从配方测试到整厂交付的一站式交钥匙服务,正是为了系统性解决包括设备压力匹配在内的各类工艺落地难题,确保客户项目快速、稳定投产。
如需结合您的具体产能规划、材料特性与投产目标,评估涵盖硫化工艺在内的整厂配置方案,可与利拿实业方案团队进一步沟通。

 18046916153
