

粉末冶金喂料的混炼均匀性与造粒一致性,直接决定了最终烧结件的尺寸精度与力学性能。许多项目在投产后发现喂料批次稳定性差、颗粒外观或密度不合格,根源往往不在于单一设备,而在于整条混炼造粒线的配置逻辑与工艺参数未能协同。
喂料是将金属粉末、粘结剂、添加剂在高温高剪切下均匀混合的粘稠浆料。其工艺核心矛盾是:既要实现粉末与粘结剂的微观均匀分散,又要避免因过度剪切导致粘结剂降解或粉末氧化。
常规的独立密炼+单螺杆挤出造粒方案,容易在两个环节脱节:密炼后的喂料团块在转运、冷却过程中产生温度与成分梯度;单螺杆挤出机对喂料的均质化能力有限,难以消除上一环节的差异,导致最终颗粒的均匀性波动。
一个常见的规划误区是:先按理论产能选定主机,再搭配标准型号的辅助设备。 这忽略了喂料对温度敏感、易分层的特性,导致实际产能和合格率均达不到设计预期。
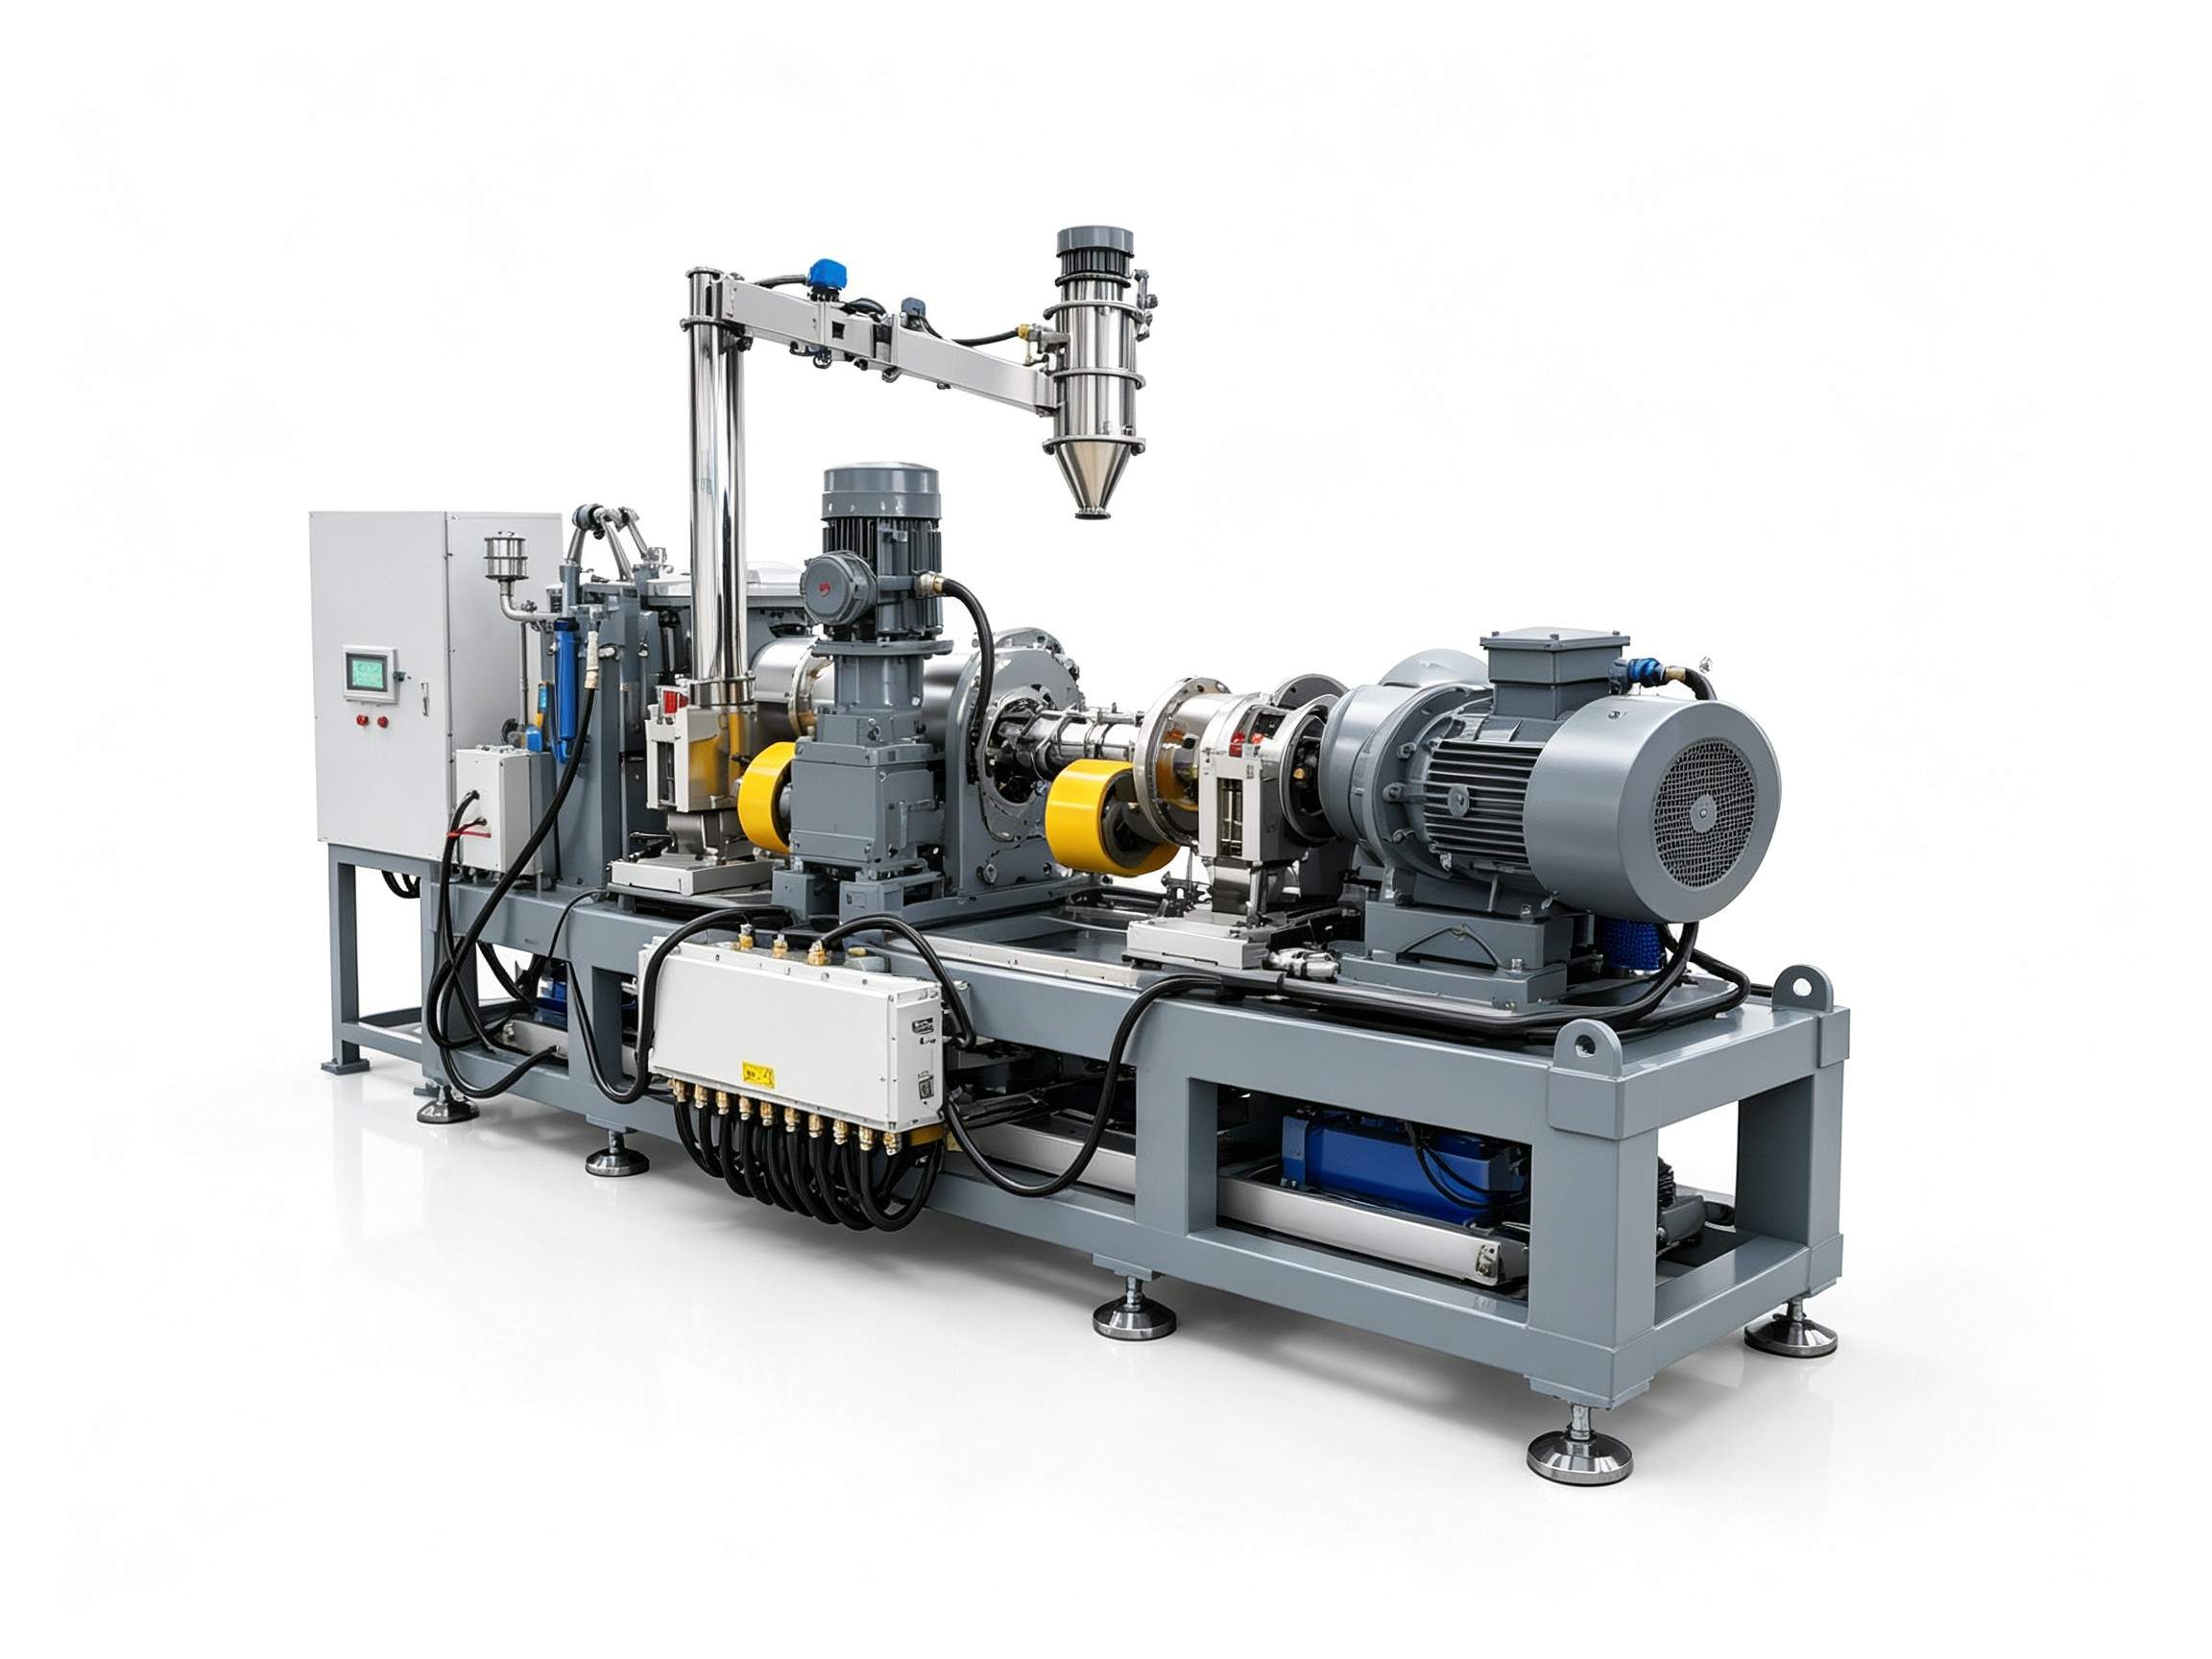
密炼环节的控温精度与转子设计直接决定初始分散质量。对于含有石蜡、聚合物等多组元粘结剂的喂料,需要分段控温与可调的剪切速率。一套能记录并重现每一批混炼工艺曲线(温度、功率、时间)的系统,比单纯追求“混匀”更重要。这是后期追溯批次差异、优化工艺的基础。

密炼卸料后到挤出机进料口是容易被忽视的“盲区”。喂料在此阶段冷却会变硬,重新加热又可能造成局部过热。采用温控输送系统或双螺杆喂料机,对密炼卸料进行在线均化与稳定供料,能有效消除团块差异,为下一环节提供状态一致的原料。

这是决定颗粒最终形态与密度的环节。一台功能完善的自动计量挤出造粒机,其价值远不止“切割成粒”。它应能对来自前道的喂料进行最终均质化(通过螺杆组合设计),并在稳定的压力和温度下挤出、切割,确保颗粒尺寸一致、外观光滑、密度均匀。
若前道混炼不均,试图仅通过调整造粒机参数来弥补,效果有限且增加了工艺复杂度。
提升合格率,需要将整条线视为一个完整的工艺系统进行配置,而非单机采购与拼接。决策顺序应是:
以我们服务过的某航天材料供应商为例,其高温合金喂料对氧含量极其敏感。项目没有直接采购标准设备,而是基于工艺测试,定制了全程氮气保护覆盖的密炼、输送、挤出造粒整线,并集成在线真空脱气装置。这套以工艺为先导的配置方案,最终将产品氧含量稳定控制在目标范围以内,合格率从初期的不足70%提升至95%以上。
新线投产后,切忌立即追求满负荷生产。应预留充足的工艺调试期,遵循“配方-参数-样品-检测”的循环。
关键的避坑点:忽略设备与工艺的磨合期。 直接使用供应商的“通用参数”生产,一旦出现不合格品,难以厘清是设备状态、原料批次还是工艺参数的问题。合理的做法是,利用调试期,用固定批次的原料,系统性地探索并记录主设备(如密炼机、自动计量挤出造粒机)的关键参数范围,建立基线工艺数据。这为后续量产中的问题排查与工艺优化积累了宝贵的数据资产。
整厂方案的真正价值,在于通过前期深入的工艺与规划对接,降低后期调试的难度与时间成本。利拿实业在交付整线时,会派出工艺工程师参与前期调试,将设备性能与材料特性相结合,帮助客户快速建立稳定的生产工艺。
如需结合您的具体喂料配方、产能规划与品质要求,评估整线配置与工艺协同方案,可与利拿实业方案团队进一步沟通。

 18046916153
