

规划粉末冶金新材料产线,很多项目卡在了混炼环节。不是材料分散不均,就是批次密度差异大,根源往往不在配方本身。一个普遍的误区是:先定了配方和产能,再按“功率”或“容积”去匹配一台“标准”密炼机。这种设备采购思维,直接导致了工艺与硬件的脱节,合格率自然难以保证。粉末冶金的混炼,核心是解决金属粉末、粘结剂与各类添加剂的高精度分散与致密化预成型,这对设备的剪切、捏合与温控能力提出了特定要求。
啮合型转子,为何更适合高精度分散需求?
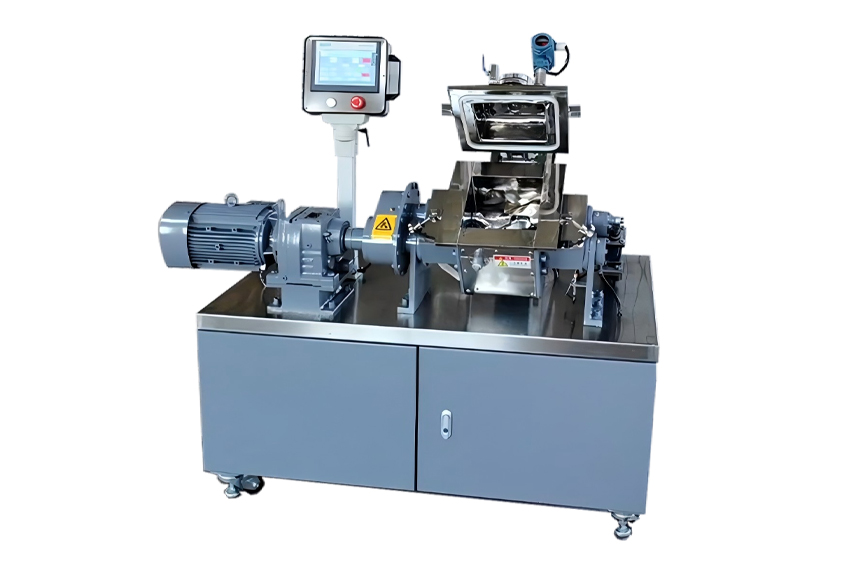
常规的切线型密炼机依靠高速旋转产生的强剪切力工作,但对于金属粉末这类比重差异大、易团聚的材料,单纯的强剪切容易导致局部过热和粘结剂过早焦烧,反而加剧分散不均。啮合型转子的工作原理不同,两根转子在腔室内相互咬合、推挤,形成更复杂、更可控的物料流动路径。
这种啮合运动带来了两个对粉末冶金至关重要的优势。第一是分散更柔和且彻底。物料被反复折叠、拉伸和挤压,而非单纯撕裂,能更有效地打开粉末团聚体,让粘结剂均匀包裹每一颗粉末颗粒。第二是更精准的温控基础。啮合结构使物料填充系数更高、受热更均匀,避免了局部热点,这对于后续脱脂和烧结工序的尺寸稳定性至关重要。因此,在规划阶段就应将转子类型作为工艺匹配的首要考量点,而非事后补救项。
整线配置,远不止一台主机那么简单
把一台高性能的啮合型密炼机视为解决全部问题的答案,是另一个常见踩坑点。混炼工序的产出质量,严重依赖上游的精确计量与下游的及时成型。一个孤立的“好”设备,放在不匹配的产线环境中,性能会大打折扣。
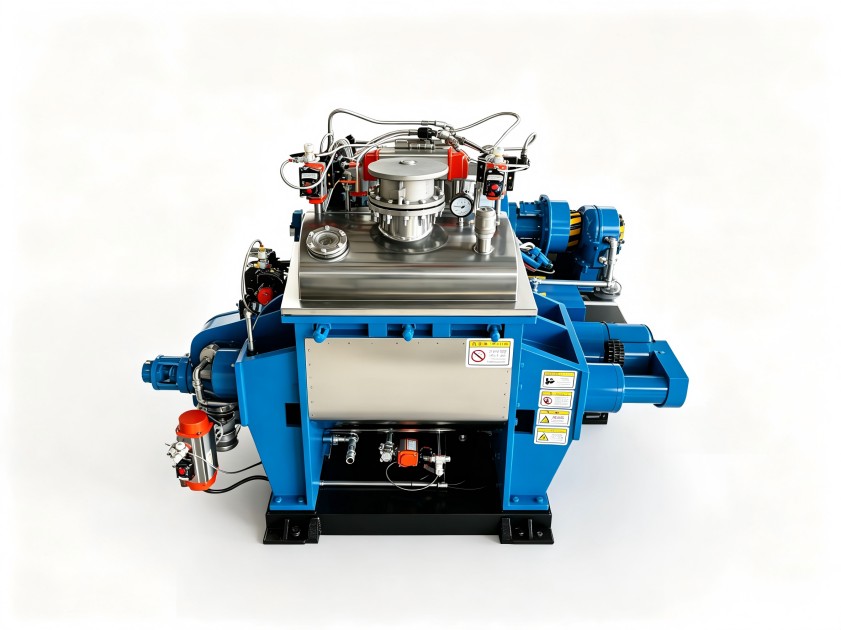
例如,上游的粉体与液体喂料系统,其计量精度和同步性必须与密炼机的吃料速度、混炼周期严格匹配。精度不足1%的波动,在混炼中会被放大,直接影响批次一致性。下游的接料、输送与预成型设备(如压片或挤出造粒)的节奏和能力,也必须与密炼机的排料周期和物料状态适配。如果下游处理速度慢或温控不当,会导致物料在过渡阶段冷却或结皮,破坏已形成的均匀结构。在利拿实业交付的多个新材料整厂项目中,我们始终坚持“工艺驱动设备”的原则,将混炼段视为一个需要前后协同的子系统进行一体化设计,这是保障最终产品性能稳定的基础。
工艺参数联调,是新材料落地的“临门一脚”
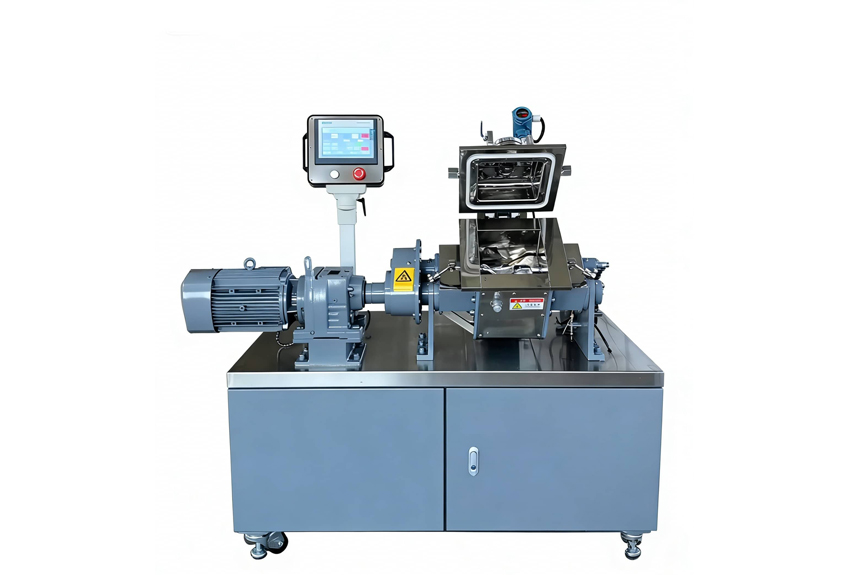
设备到位后,更大的挑战在于工艺参数的摸索与固化。对于粉末冶金新材料,固定的转速、温度、时间“配方”几乎不存在。核心控制点往往在于几个关键参数的联动:
这些参数的确定,离不开前期充分的实验室级配方测试与小试。跳过这一环节,直接上大设备试产,失败成本和周期延误的风险极高。基于20年处理各类新材料项目的经验,我们建议在整厂规划初期,就预留出足够的工艺开发周期和测试资源,或选择能提供从实验室测试到量产放大的整体解决方案的服务商。
明确你的方案边界:不是所有产能都适合同一种规划
最后,必须明确方案的适用边界。对于年产能规划在500吨以下的研发型或小批量特种粉末冶金项目,追求高度自动化的连续混炼线可能并不经济。采用批次式的啮合型密炼机,配合灵活的上下游手动或半自动工位,可能是更务实、投资回报率更高的选择。而对于千吨级以上的规模化生产,则必须重点考量自动化喂料、物料输送、数据追溯系统与主机的集成,此时整线的一体化设计与交付能力,将直接决定未来的生产效率与运维成本。
利拿实业可提供从配方测试到整厂交付的一站式交钥匙服务,助力项目快速投产落地。

 18046916153
