

在塑料改性行业,从单一聚合物到具备特定性能的复合材料,混炼造粒是决定最终产品力学性能、热稳定性及外观一致性的核心环节。许多生产负责人在选配一体化设备时,容易陷入两个常见误区:要么倾向于选择更大容积的机型以期提升单批产量,要么过分强调转子的剪切能力以求快速分散。然而,面对玻纤增强、无卤阻燃或高韧性配方时,这种简单化的选择往往导致玻纤过度断裂、阻燃剂局部过热分解或弹性体相畴尺寸不均等一系列问题。设备并非越“猛”越好,关键在于配置与工艺的精准匹配。本文将围绕设备容积与转子设计这两个直接影响工艺结果的硬件维度,拆解不同改性目标下的选型逻辑,帮助您避开配置陷阱,找到兼顾效率与品质的平衡点。
追求更高的单机产能是生产的天然驱动力,但橡塑混炼造粒一体机的容积选择不能脱离物料特性与散热能力。对于塑料改性,尤其是添加了大量无机填料(如碳酸钙、滑石粉)或阻燃剂的配方,物料在密炼室内的实际堆积密度和生热特性与纯树脂截然不同。盲目选择过大容积,可能导致填充系数过低,转子无法对物料形成有效的拖拽和折叠作用,反而造成混合不均;而填充过高,则可能因剪切生热剧烈、散热不及,引起热敏性助剂提前分解或树脂局部降解。
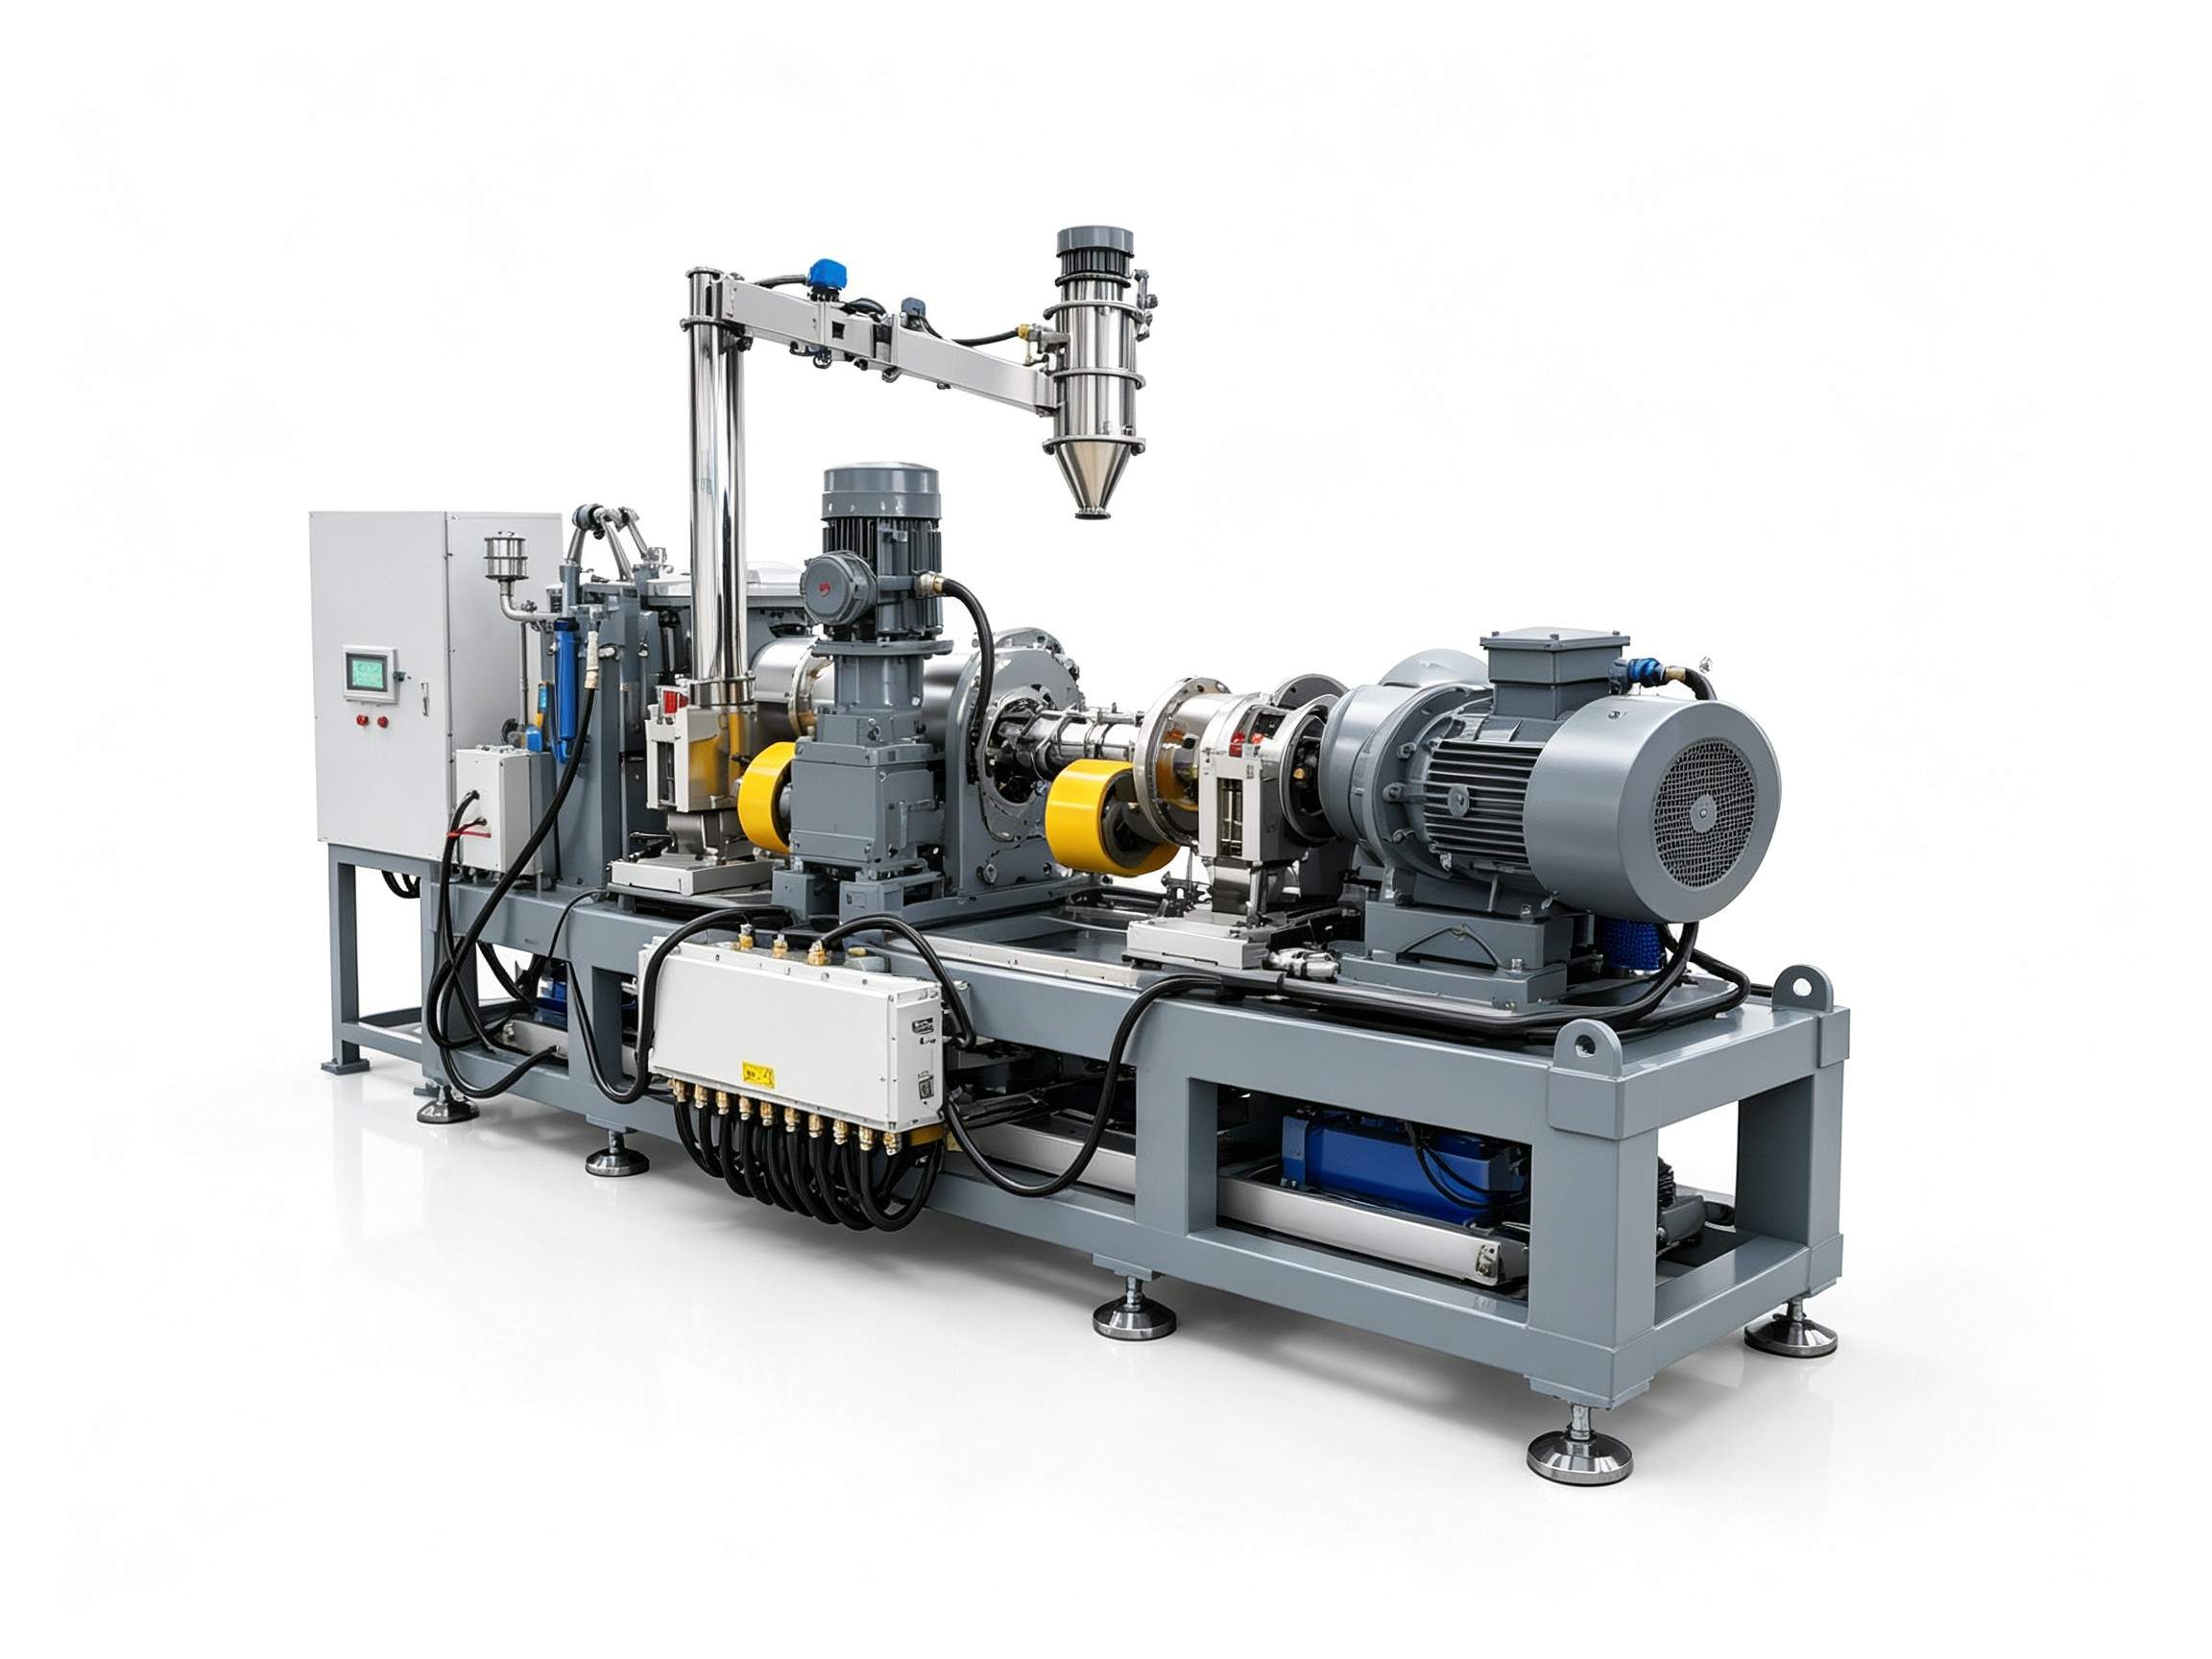
同样,转子类型(如啮合型与非啮合型)及其棱峰设计直接决定了剪切速率和分布混合能力。高剪切对打破团聚、分散纳米填料有利,但对长玻纤或某些预交联弹性体来说,过度的剪切力就是破坏其结构、导致性能下降的元凶。因此,脱离具体的改性目标和物料体系,谈论设备的“先进”与“强大”没有意义。

设备容积决定了单批次处理量,但“适配”比“大”更重要。选型时需综合考量以下几点:

密度大、流动性差的粉体填料占比高时,实际投料体积会小于理论值。需要根据经验配方估算密炼室的有效填充系数(通常建议在0.6-0.8之间),反推合适的容积。对于发泡剂或低密度填料,则需防止填充不足。
小批量、多品种的改性生产(如色母粒、定制功能母粒),更适合选择中等或偏小容积的一体机,以减少清机损耗、提高换料灵活性。而对于单一品种的大规模连续生产,较大容积设备在能效和人工成本上可能更具优势。
容积越大,单位物料的散热面积相对越小。对于阻燃体系(尤其是磷氮系)或某些易热降解的工程塑料共混,必须评估设备冷却系统的效能是否跟得上大容积带来的生热。有时,选择容积稍小但温控精度更高的设备,反而能保证产品质量的稳定性,减少废料率。
转子是密炼机的“心脏”,其设计决定了物料所受的剪切、拉伸和挤压作用的强度与分布。
剪切型转子(如两棱或四棱)通过转子与室壁间的高速相对运动产生高剪切应力,适用于需要强力破碎团聚体、分散纳米填料(如碳纳米管)或快速熔融均化的场景。但对于玻纤增强塑料,过高的剪切会严重损伤纤维长径比,此时更需要注重分布混合,可考虑剪切强度适中、轴向混合能力更强的转子设计。
啮合型转子像一对相互咬合的齿轮,能提供更强烈的轴向交换和分布混合作用,同时对物料的撕拉作用相对柔和,更适用于对剪切敏感的热塑性弹性体(TPE)共混,或需要将两种粘度差异大的聚合物(如PC/ABS)均匀混合的场合。
转子棱峰的工作角度影响物料的推送效率和剪切强度。大角度利于快速输送,小角度则增强剪切。对于高粘度物料,可能需要特定的棱峰曲线以防止打滑。此外,转子表面的硬化处理或镀层工艺,直接影响其耐磨性和抗腐蚀能力,尤其是在加工添加了玻璃纤维、矿物填料等磨损性物料的体系中,这一点关乎设备的长期运行成本与维护周期。
将容积与转子设计结合起来看,才能形成完整的选型思路。
物料堆积密度大,生热不高但磨损强。建议选择中等容积,确保足够的填充系数以实现有效混合;转子宜选用耐磨材质,设计上侧重分布混合能力,剪切强度适中即可,重点保证填料在基体中的均匀分布。
核心是保护纤维长度。容积不宜过大,以利于精确控制工艺时间,防止过度混炼;转子必须选择低剪切设计,强调温和的分布与浸润作用,避免纤维被机械切断。
物料对温度和剪切均敏感。容积选择偏小,以强化散热和工艺控制;转子需采用啮合型或低剪切设计,实现阻燃剂在粘弹体基体中的均匀分散,同时严格控制温升。
明确了自身工艺对设备硬件的要求后,在与设备供应商沟通时,提供清晰的技术背景能让您获得更精准的方案与报价。建议准备以下信息:
设备供应商的技术团队会根据这些信息,综合评估容积、转子类型、驱动功率、冷却配置、材质等级等,给出具有针对性的非标定制化方案。影响最终报价的核心因素也在于此:标准机型、定制化转子设计、特殊合金材质、更高的自动化控制水平等,都会构成成本差异。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
