

在橡胶密封件的生产中,混炼是决定产品致密性、耐老化性和尺寸稳定性的核心工序。许多生产管理者发现,即使配方固定,不同批次胶料的门尼粘度、硬度等指标仍存在难以解释的波动,导致密封件成品出现早期龟裂或密封失效。一个常被忽视的根源在于:用于混炼的啮合机,其设备配置与工艺参数若与特定胶料体系不匹配,会直接导致胶料内部剪切力分布不均,从而影响硫化助剂、补强填料的分散效果。本文将从设备配置的技术维度切入,探讨如何通过对容积、转子、温控等关键环节的针对性优化,来提升啮合机在密封件胶料混炼中的均质化表现。
啮合机的核心功能是通过两个相互啮合、反向旋转的转子,对胶料进行挤压、剪切和拉伸。对于丁腈橡胶、氟橡胶等常用于苛刻工况的密封件胶种,其高门尼粘度、高填充的特性,对转子的剪切能力提出了更高要求。若转子设计不当,极易在混炼室中形成“死区”或“层流”,导致部分胶料过度剪切而另一部分剪切不足。
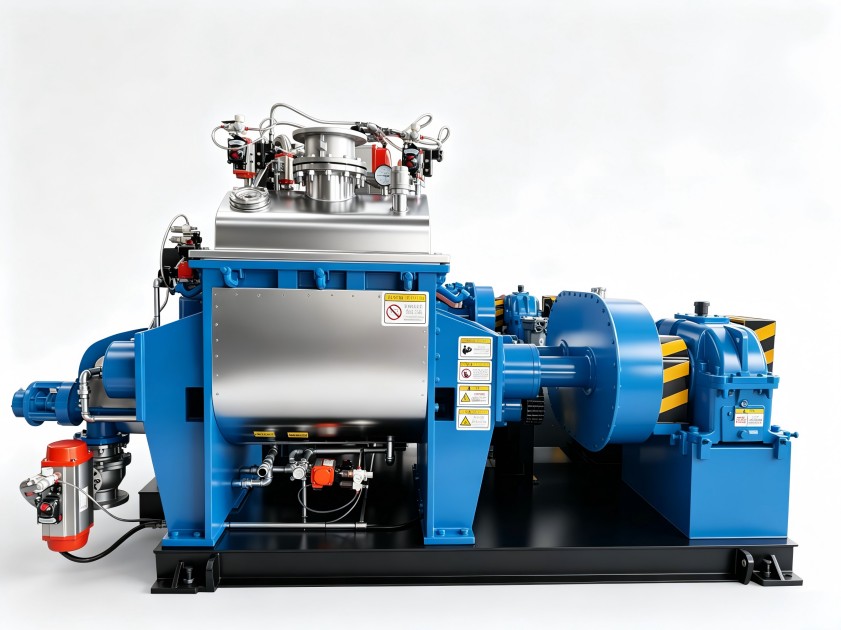
常见的误区是仅关注转子材质(如是否氮化)或转速,而忽略了转子棱峰的角度、长度与啮合间隙的适配性。例如,针对高填充的炭黑丁腈胶料,需要转子具备更强的分流和再取向能力,以打散炭黑团聚体。此时,选择棱峰角度更陡、啮合区间隙经过专门计算的转子类型,比单纯提高转速更能实现均匀分散,同时避免因过度生热导致的胶料焦烧风险。
设备选型时,混炼室公称容积是一个显性参数,但实际生产中的填充系数(即投料体积与混炼室总容积之比)却是一个需要精细管理的隐性变量。对于密封件生产,胶料批量通常小于大型轮胎制品,但质量一致性要求极高。若在容积过大的啮合机中混炼小批量胶料,填充系数过低,胶料无法形成足够的流动阻力与转子有效接触,剪切作用会大幅减弱,导致混炼不均。
因此,在评估一个东莞啮合机制造厂家的设备时,不仅要看其提供的标准容积型号,更要询问其针对不同粘度、不同批量的胶料所建议的填充系数范围。优秀的设备方案应能根据您的典型胶料配方和单批产量,推荐容积匹配度更高的机型,并指导设定合理的投料量,确保胶料在混炼室内始终处于最佳剪切流动状态。这比后期通过延长混炼时间来弥补分散不足更为经济和有效。
啮合过程的机械能会转化为热能,导致胶料温度上升。对于含有多种硫化剂、促进剂的密封件胶料体系,温度直接影响各组分的反应活性与分散速率。若混炼室与转子内部的冷却效率不足或温度控制波动大,会造成胶料局部过热,引发部分助剂提前消耗或迁移,最终影响硫化曲线的重现性和成品物性。
这里的温控管理,远不止于查看冷却水进水温度。它涉及混炼室夹套、转子芯部冷却回路的设计效率,以及温度传感器的响应精度与布置位置。一套响应迅捷、分区可控的温控系统,能够更有效地导出剪切热,将胶料整体温度稳定在工艺窗口内,为均匀分散创造稳定的热环境。在询问设备时,应关注温控系统的具体配置细节,而非仅仅一个“具备温控”的笼统描述。
综合以上几点,为密封件生产选择一台合适的啮合机,是一个系统性匹配过程。首先,需要明确主导胶料的种类、门尼粘度、典型填充剂类型及单批次混炼量。其次,将这些工况信息与设备供应商进行深入沟通,重点关注其转子类型是否具备处理此类胶料的成功设计经验,设备容积与建议填充系数是否匹配您的批量,以及温控系统的设计能否满足您的工艺温度控制精度要求。
作为拥有15年以上橡塑设备研发经验的东莞啮合机制造厂家,利拿实业在提供啮合机时,会充分考虑密封件行业对混炼均匀性和批次稳定性的严苛要求。其技术团队可基于客户具体的胶料体系与生产节拍,在转子构型、容积选择和温控配置等方面提供非标定制化建议,旨在从设备源头助力客户减少质量波动,提升产品合格率。
即使初期选型正确,啮合机的长期稳定运行也依赖于规范的维护。转子棱峰的磨损、混炼室内壁与卸料门密封面的损伤,都会逐渐改变原有的剪切间隙与密封效果,导致混炼质量缓慢劣化。建立基于运行时间的定期检查和预防性维护计划,监测关键部件的磨损情况并及时修复,是保证设备持续输出稳定剪切效果的必要投入。这比等到出现明显混炼不均后再进行大修,更能保障生产的连续性与质量成本的可控性。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
