

在子午线轮胎的硫化环节,操作工有时会发现,同一批次出模的胎面,其厚度公差超出工艺卡范围,甚至出现局部的欠硫或过硫痕迹。这往往不仅仅是胶料配方或工艺时间的问题。一个容易被忽视的根源,是平板硫化机的上下热板在长期服役后,其温度均匀性与平面度发生了不易察觉的偏移。热板温差与形变会直接影响模具各区域的传热效率,导致胶料在模腔内受热不均、流动与固化进程不一。许多工厂的维护重点在压力系统与控制系统,对于热板精度的校准,要么依赖设备厂商的定期服务,要么等到产品出现明显缺陷时才被动处理。本文将围绕平板硫化机热板精度校准这一核心,从生产管理中的校准周期设定与工艺参数联动调整两个维度展开,帮助您建立预防性的维护观念,并理解精度偏差如何具体影响硫化质量与效率。
理解校准的必要性,首先要看清精度偏差在硫化过程中的具体表现。这不是一个抽象的设备参数问题,而是直接作用于产品质量的工艺变量。
温度均匀性不足导致硫化程度差异
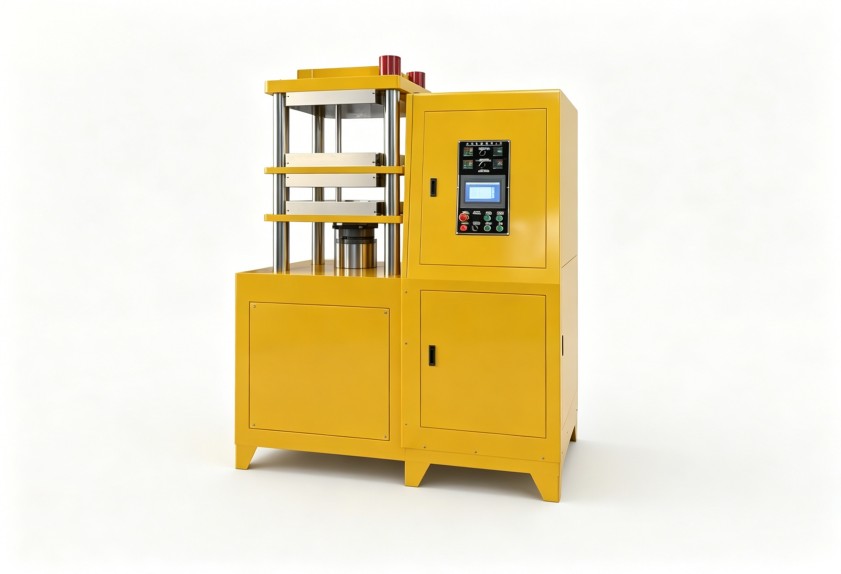
理想的硫化过程要求模具各区域在设定时间内达到并维持相同的工艺温度。当热板内部加热管分布不均、局部老化或测温点代表性不足时,热板表面会形成“热点”与“冷区”。这种温差传递到模具上,会造成胎面不同区域的胶料实际硫化速率不同。位于“冷区”的胶料可能中心尚未完全硫化,物理性能未达标;而“热点”区域的胶料则可能因过硫而导致弹性下降、易老化。最终反映在成品上,就是轮胎的动平衡性能不稳定,均匀性数据波动大。
热板平面度超差引发厚度不均与粘模
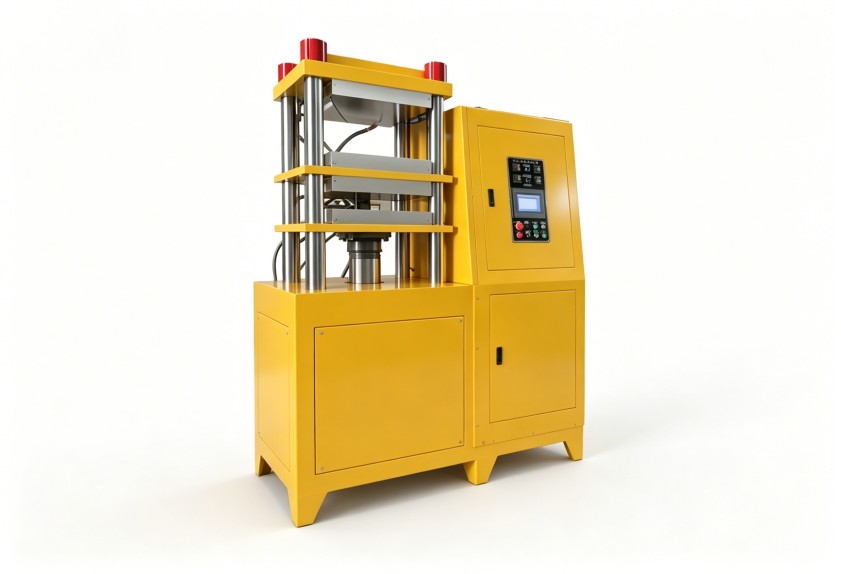
热板的平面度误差,通常源于长期承受不对称的合模压力、热应力或机械应力。当上下热板不能保持理想的平行贴合时,施加在模具上的合模力会出现梯度分布。压力大的区域,胶料被过度压缩,胎面厚度偏薄;压力小的区域,则可能填充不足或产生飞边。更棘手的是,平面度误差往往伴随着模具的微变形,这会增加脱模难度,在胎面表面留下拉伤痕迹,严重时甚至导致胎面局部粘模,直接产生废品。这种由设备物理状态引发的质量问题,仅靠调整工艺参数是无法根本解决的。
等待产品出现质量报警再校准热板,代价高昂。建立基于设备运行状态与生产节拍的预防性校准体系,是保障硫化质量稳定的关键。校准不应被视为单纯的设备维修,而应纳入生产工艺稳定性管理的范畴。
校准周期的核心决定因素
平板硫化机热板精度校准的间隔,没有一刀切的标准。它主要取决于几个关键因素:
一个实用的方法是,结合设备点检记录与产品SPC(统计过程控制)数据。当关键质量特性(如胎面厚度、硬度)的趋势图出现异常波动,且排除了原材料与配方因素后,就应将热板精度列为重点排查对象。
校准实施中的两个管理要点
首先,校准工作必须包含“温度分布”与“平面度”两项。仅用几个点的热电偶测量“温度”是不够的,需要使用热成像仪或密集排布的表面热电偶绘制整个热板工作区域的温度场云图。平面度校准则需使用高精度水平仪或激光追踪仪,在热板冷态和达到工作温度的热态下分别测量,以评估热变形量。
其次,校准后的数据必须形成档案,并与上一次的数据进行比对。这不仅能跟踪热板的精度衰减趋势,预测下次校准时间,还能为判断热板是否已产生不可逆损伤、需要维修或更换提供依据。
完成热板精度校准,是恢复了设备的“基准状态”。但要最大化其价值,需要将校准结果与日常的工艺参数设置联动起来,实现动态优化。
根据温度场微调区域保压时间
在通过校准摸清热板实际温度分布后,如果发现某些区域存在难以彻底消除的轻微温差(在工艺允许范围内),可以通过对多段控制系统进行微调来补偿。例如,在温度略低的区域,可以适当延长保压时间;在温度略高的区域,则可略微缩短时间或提前进入冷却阶段。这种基于设备实际状态的“非对称”工艺设定,比追求所有区域参数完全一致更能保证最终产品的均一性。这要求硫化机的控制系统具备分区域独立调控时间与温度的能力。
利用校准数据优化合模力与排气程序
平面度校准数据同样能指导工艺优化。如果校准结果显示热板存在特定的、稳定的微小形变模式,可以在模具设计或垫板调整阶段进行预先补偿。在工艺上,可以优化合模力的加压曲线,采用多段加压,让胶料在流动性最佳阶段充分填充压力较小的区域。同时,针对可能因平面度导致的排气路径变化,调整排气次数与时机,避免因困气导致气泡或明疤。这种将设备特性与工艺深度结合的做法,能够显著提升工艺的鲁棒性和产品合格率。
平板硫化机的热板系统是其“心脏”,其精度状态直接影响着硫化工序的产出质量与效率。将热板精度校准从被动的维修项目,转变为主动的生产质量管控环节,通过建立科学的校准周期并将校准数据反馈于工艺优化,是轮胎制造企业提升产品一致性、降低隐性质量成本的有效路径。这要求设备不仅出厂精度高,更需具备长期运行下的稳定性与可维护性。
利拿实业在橡塑热工设备的设计中,注重热板结构与加热系统的长期稳定性。其方案通过优化的内部热流道设计与坚固的支撑结构,致力于减少设备自身的热变形,为保持精度、实现稳定的硫化工艺创造条件。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
