

轮胎硫化的能耗成本,很大一部分不在“保持温度”,而在“升温过程”与“温度均匀性”两件事上。许多轮胎工厂的硫化机在升温阶段跑冒滴漏,或者模内不同区域的温度偏差超出工艺要求,为了保证产品质量,只能通过拉长硫化时间、提高设定温度来“覆盖”问题,能耗自然水涨船高。
根据对轮胎制品车间的观察,硫化机能耗偏高的原因,一半出在设备状态,另一半出在工艺参数的设定逻辑——明明可以做节能改造,却被误判为设备老化,直接进入换机评估。本文围绕硫化机节能改造技术中三个容易被忽视的维度展开分析:温度场的均匀性、硫化时间的设定方式,以及升温结束后的余热处理。理解这三处,基本就能判断车间的能耗浪费发生在哪个环节。
不少工厂衡量硫化机热效率时,只看“设定温度到不到位”,却很少追问“模内每个位置是不是都到了”。实际上,轮胎硫化模内的温度分布极少是均匀的。靠近蒸汽入口或加热元件的位置温度偏高,远离热源的位置温度偏低,如果这个偏差超过工艺允许范围,操作上最常见的补偿办法是整体提高温度设定——听起来很简单,代价却是大量热量被多余地注入到原本温度正常的区域。
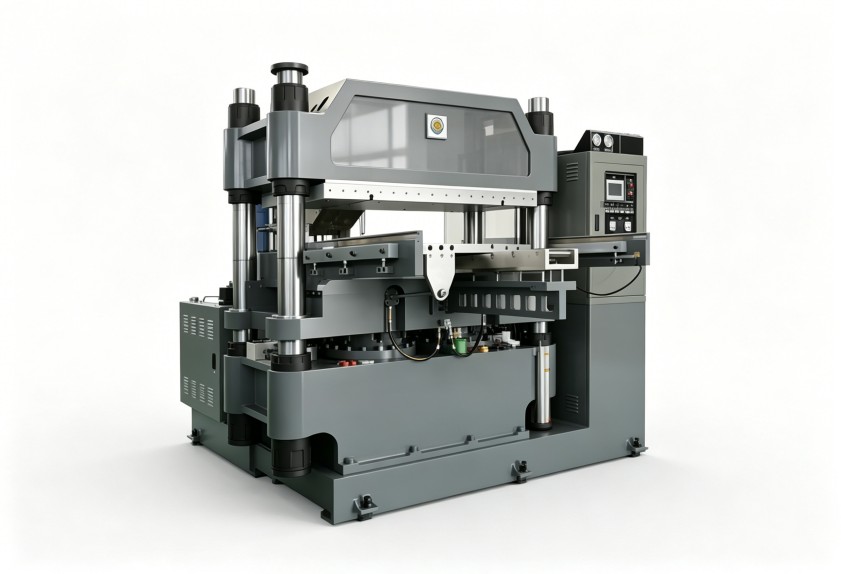
改造时先确认硫化机的热电偶布点是否能代表模内真实温度。很多老旧机台的测温点装在模具外侧或管道附近,反映的是“设备的温度”,不是“胶料的温度”。如果测温点本身就测不准,后面的自动调节都是空转。更合理的做法是把测温点向模具内部、贴近胶料的位置移动,并考虑对模具实行分区加热控制,让温度偏低的热电偶回传信号后能独立调节该区域的热量输入,避免“一刀切”式加热。
温度均匀性的判断不能只看保温末段的表显温度,还要看升温过程中各测温点的实际升温曲线。曾有轮胎制品车间反映,某台硫化机在开始硫化后的头十分钟内,模内不同位置的温度差异最大可达15摄氏度以上,这个阶段恰恰是胶料流动定型最敏感的窗口。温度不均,不仅消耗了更多蒸汽或电热能量,还会直接造成胎坯内部交联程度不一致,废品率上升,相当于把能耗浪费和产品报废绑在了一起。
轮胎硫化时间越长,单胎能耗必然越高,这是最直接的关联。很多车间把硫化时间设定得偏保守,理由是“多硫化一分钟,只是多耗一点能,万一时间不够就是整锅报废”。从质量管理上看,这种逻辑可以理解,从能耗管理上看,却留下了不小的优化空间。
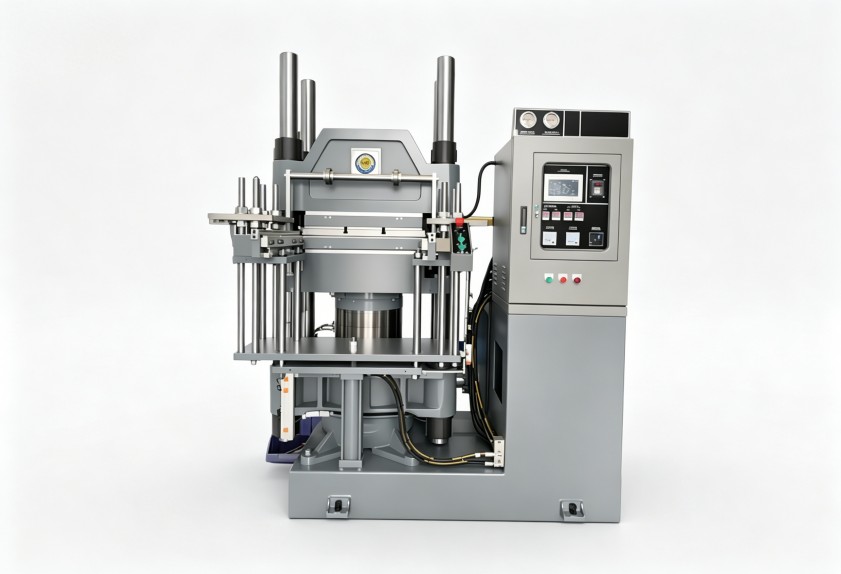
硫化时间的制定依据,应当是特定胶料配方在特定温度下的正硫化时间,再加上一个合理的安全余量。实际生产中,一部分时间余量是为了应对设备温度波动,如果温度均匀性问题得到解决,这部分冗余时间本来是可以缩减的。也就是说,硫化机节能改造不只是换加热装置,还包括对既有硫化时间曲线的重新审视——将升温阶段的温度数据与硫化时间关联起来分析,确认哪些时间是真正用于交联反应,哪些时间是“等温度慢慢爬上去”的无效率。
另外一个容易被忽略的浪费点是:为了弥补升温末段温度不足,操作员会习惯性延长保温时间。这是温度不均的连锁反应——先因温度偏差拉长硫化时间,再因时间延长多耗热量,形成一个不断加剧能耗的循环。要打破这个循环,最好的切入点不是直接下令缩短时间,而是先解决温度均匀性,让时间设定有据可依。实际上,这正是硫化机节能改造技术区别于简单“换台新设备”的价值所在——用数据还原真实的硫化状态,而不是凭经验猜测。
轮胎硫化工序中,升温阶段结束后的一段时间内,模内温度仍然会惯性上冲,然后才进入稳定的保温阶段。这个短暂的过冲区间,胶料内部温度仍在上升,此时如果立即开始强冷或开模,大量余热会直接散失。更常见的做法是让模具在结束硫化后自然降温,等到下一模装载生胎时,模温可能已经掉到很低的水平,下一轮升温又要从零开始。
这部分热量的回收,在硫化机节能改造方案中属于见效较快的部分。比如调整升温结束后的过冲时段与下一模的开始时间,使模具在装载生胎时仍保留合理的基础温度,减少下一轮升温的温差跨度。再比如通过换热装置,将硫化工段排出的高温冷凝水或蒸汽余热引入到前道胶料预热或车间热水系统中,虽然单次热值不算巨大,对于连续生产的轮胎工厂,积累效果非常可观。
改造的取舍上,投入成本从小到大排列:优先调整硫化时间与温度曲线之间的匹配关系,第二步改善温度均匀性与保温能力,第三步再考虑增加余热回收硬件。每一步之间其实是递进关系——前面的参数优化做得越充分,后面的设备改造投入就越精准,因为不用再为弥补温度不均而额外放大换热面积或回收装置容量。
轮胎工厂的能耗是完整的链条:混炼、冷却、存放、成型、硫化、检测,每一段的半成品温度状态,都会传递到下一段。混炼结束温度偏高,在冷却段要多耗能降温;生胎存放温度偏低,进硫化机后要多耗能升温。所以,硫化工段的节能改造如果只盯着硫化机的阀门与保温层,提效空间终究有限。
利拿实业在橡塑混炼成型装备领域积累多年,对胶料在混炼阶段的温升曲线、能量输入与后续硫化之间的关系有较深理解。如果希望在硫化机节能改造的同时,一并审视混炼环节对硫化能耗的影响,利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
