

轮胎混炼环节里,开炼机辊筒压力出现波动,直接反映在胶料的均勻程度和批次稳定性上。同样的配方,上一车正常、下一车打滑,多数人先怀疑辊筒温度或来料门尼,但真正的问题往往藏在液压系统里。判断故障位置、理解液压控制的工作逻辑,比急着调参数更有效。本文从加压原理、典型工况和选型匹配三个层面展开,帮助您梳理排查思路。
开炼机的液压系统承担两项核心任务:一是调整辊距,二是维持稳定的辊筒压力。辊距决定胶料通过剪切区的受力状态,液压系统通过油缸推动辊筒轴承座来改变间隙,并在炼胶过程中对抗胶料的反作用力。可以这样理解:液压系统是执行机构,调的是距,守的是力。
辊筒压力不稳定,通常不是因为液压泵本身出力不足,而是压力控制回路中某个环节没有把设定值“守”住。比如油路泄漏、溢流阀抖动、蓄能器预充压力不足,都会造成实际作用力偏离设定值。轮胎厂密炼机后的开炼机,吃料量大、冲击频繁,液压系统受到的负载波动比小型开炼机更剧烈,对压力稳定性的要求也更高。
从工艺角度看,液压系统与配方、转速共同决定胶料的剪切生热。液压部分响应慢半拍,辊筒压力滞后,胶料在辊缝里的实际受力就和仪表显示不一致。这种“显示正常、实际异常”的情况,最容易误导现场人员去调温度或改转速,反而掩盖了液压问题。
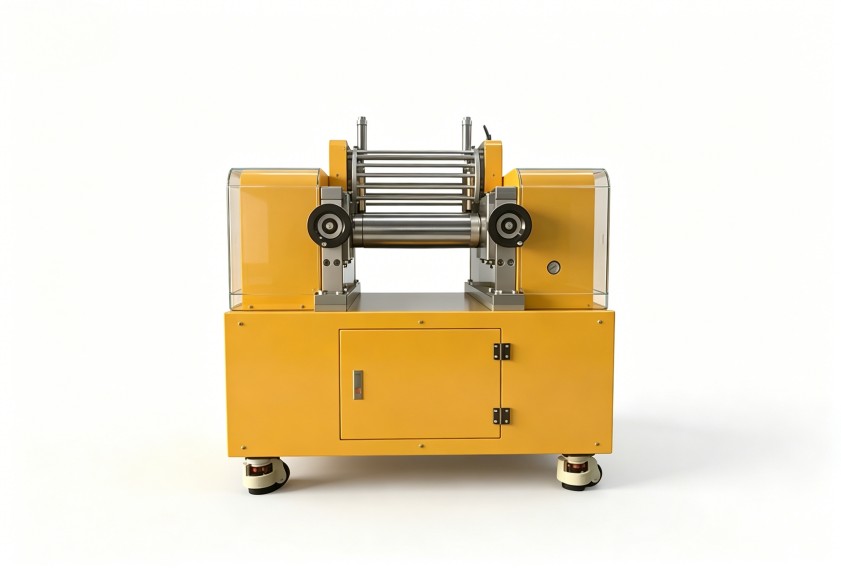
不看复杂原理,单从现场可观察到的现象入手,建议重点关注压力波动幅度、保压能力和响应速度。
| 检查维度 | 现场观察点 | 可能指向的问题 |
|---|---|---|
| 压力波动 | 空载和负载时压力表读数差值 | 溢流阀调节不良、油路中存在空气 |
| 保压能力 | 停止加压后辊距是否缓慢变化 | 油缸内泄、单向阀密封不严 |
| 响应速度 | 启动加压到压力稳定所需时间 | 油泵流量不足、蓄能器失效 |
压力波动方面,如果表针摆动超过设定压力的安全范围,先检查油路中是否有空气混入,再确认溢流阀是否在设定点附近反复开启。保压能力反映的是液压系统的密封状态,辊距在炼胶过程中缓慢变大,往往说明油缸内部存在串腔泄漏。响应速度慢则意味着液压系统在高频次辊距调整中跟不上工艺节拍,这与油泵排量选型有关。
这几项观察并不需要专用仪器,操作人员和维修班组就能完成。关键在于把液压系统的状态纳入日常点检项目,而不是等胶料质量波动了才回头排查。记录空载压力和负载压力下的差值,连续追踪几天,数据趋势比单次读数更有判断价值。
轮胎混炼使用的胶料硬度跨度大,从软质密封胶到高硬度胎面胶,辊筒在同等辊距下受到的反作用力差别很大。液压系统要同时兼顾两种状态:低硬度胶料需要较小的压力,但要求压力控制细腻;高硬度胶料需要较大的夹紧力,但容易在瞬间冲击下产生压力尖峰。
从工艺参数匹配角度看,开炼机液压系统的输出特性应当与胶料特性形成对应关系。例如处理高门尼胶料时,加压速度过快容易造成辊筒冲击,加压速度过慢则延长了混炼辅助时间。液压系统的流量控制阀组如果能根据压力变化自动调整供油速度,就能在保护设备的同时缩短非炼胶时间。
另一个容易忽略的环节是液压油温。开炼机车间环境温度高,液压系统长时间运行后油温上升,黏度下降,内泄增加,压力稳定性随之变差。设备管理者需要确认液压系统的散热能力是否与开炼机持续负载匹配。油温偏高时,即使更换新阀组,压力波动问题也可能反复出现——温度让密封件和油液状态都发生了变化。
追求液压系统快速响应的同时,必须考虑维护成本。高频次、大幅度的辊距调整,对液压阀组、油缸密封件和油泵都是持续考验。轮胎厂开炼机连续作业时间长,维修窗口短,液压系统一旦出现故障,影响的不只是单台设备。
从维护角度出发,液压系统的管路布局和阀组安装位置直接决定检修效率。油管走向凌乱、阀组深藏在机架内部,排查泄漏点时往往要拆除外围部件才能看清楚,检修时间成倍增加。液压油箱的容积和回油过滤精度同样值得关注,过滤精度不够,油液中的微小颗粒会加速阀芯磨损,导致压力控制特性逐渐劣化。
在非标定制方案中,液压系统的匹配逻辑可以更灵活。比如根据车间的现有供油方式,决定采用独立液压站还是集成式油路块;根据胶料特性决定油缸直径和泵排量。利拿实业在设计开炼机时,会将液压系统的阀组选型和油路布局结合现场工况综合权衡,目的是减少日常维护中可能遇到的麻烦,让操作人员和维修班组更容易掌握设备状态。
回到开炼机液压系统本身,压力波动只是表象,背后是整条产线的工艺匹配问题。轮胎制造过程中,开炼机前面的胶料状态、后续设备对供料节奏的要求,都会影响液压系统的最优工作区间。单独更换某个液压元件,只能解决一时的问题,不能根治设备与工况之间的错配。
选型阶段就需要把液压系统看作工艺的一部分,而不是附属的机械装置。明确胶料硬度范围、单批次投料量、辊筒转速使用区间、环境温度条件等信息,液压系统的设计才能有的放矢。压力控制精度、响应速度、散热能力、维护便利性,这些维度要在设备方案阶段就完成权衡,而不是等到投产后反复修改。
开炼机液压系统的改进没有统一模板,同一台设备在不同胶料体系下的表现可能差异明显。把工艺参数、操作习惯、维护能力放在同一张桌上讨论,才能找到真正适合产线的配置方向。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
