

在硅碳负极、固态电解质等新能源材料的研发与生产放大过程中,高粘度物料的捏合造粒工序常常陷入两难境地:为了确保导电剂、粘结剂等辅料的均匀分散,需要施加足够的剪切力;然而,过强的剪切作用又极易破坏活性物质的结构或长链分子,直接影响材料最终的压实密度、离子电导率等关键性能。许多团队在设备选型和工艺调试初期,容易陷入“唯转速论”或“唯容积论”的误区,忽略了不同物料体系对剪切历史敏感度的巨大差异。本文将聚焦于新能源材料这一特定场景,从工艺参数设定与设备核心配置两个层面,探讨高粘度物料捏合造粒机的优化方向,为您理清工艺调整与设备选型的优先次序。
对于高粘度、多组分的浆料或膏状物,工艺参数的微小调整会显著影响最终产品的性能。盲目套用通用塑料或普通橡胶的工艺窗口,是导致新能源材料批次不稳定的常见原因。
填充系数的选择,关乎分散效率与温升控制

填充系数并非越高越好。对于含有高比例纳米粉体或剪切敏感聚合物的新能源材料,过高的填充率会削弱物料在捏合腔体内的翻动与对流,导致局部剪切过热和分散死角的产生。一个被忽视的要点是,针对不同粘度的物料,存在一个最优的填充范围。粘度越高,为保证足够的翻料空间,填充系数通常需要适当降低,这有助于热量导出和避免因过度挤压造成的物料结构压实。因此,在询价或工艺开发时,明确物料的典型粘度范围和期望的填充系数,是评估设备适配性的第一步。

转子线速度的设定,直接关联剪切强度与产热
转速是控制剪切力的最直接手段。对于需要将碳纳米管、石墨烯等纳米导电剂拆散并均匀分布的体系,一定的线速度是必要的。但问题在于,许多固态电解质前驱体或特定聚合物粘结剂对剪切历史极其敏感。过高的转速在短时间内产生大量剪切热,若温控系统无法及时带走热量,会导致局部温度超过物料的玻璃化转变温度或引发副反应。因此,针对新能源材料的捏合造粒机,其驱动系统应具备在较宽范围内无级调速的能力,并且低速段的扭矩输出必须充足,以满足高粘度物料在低速分散阶段的动力需求。
工艺参数需要在合适的设备硬件上才能有效执行。当面对新能源材料这类高附加值、高性能要求的物料时,标准化的设备配置往往力不从心,非标定制的价值由此凸显。
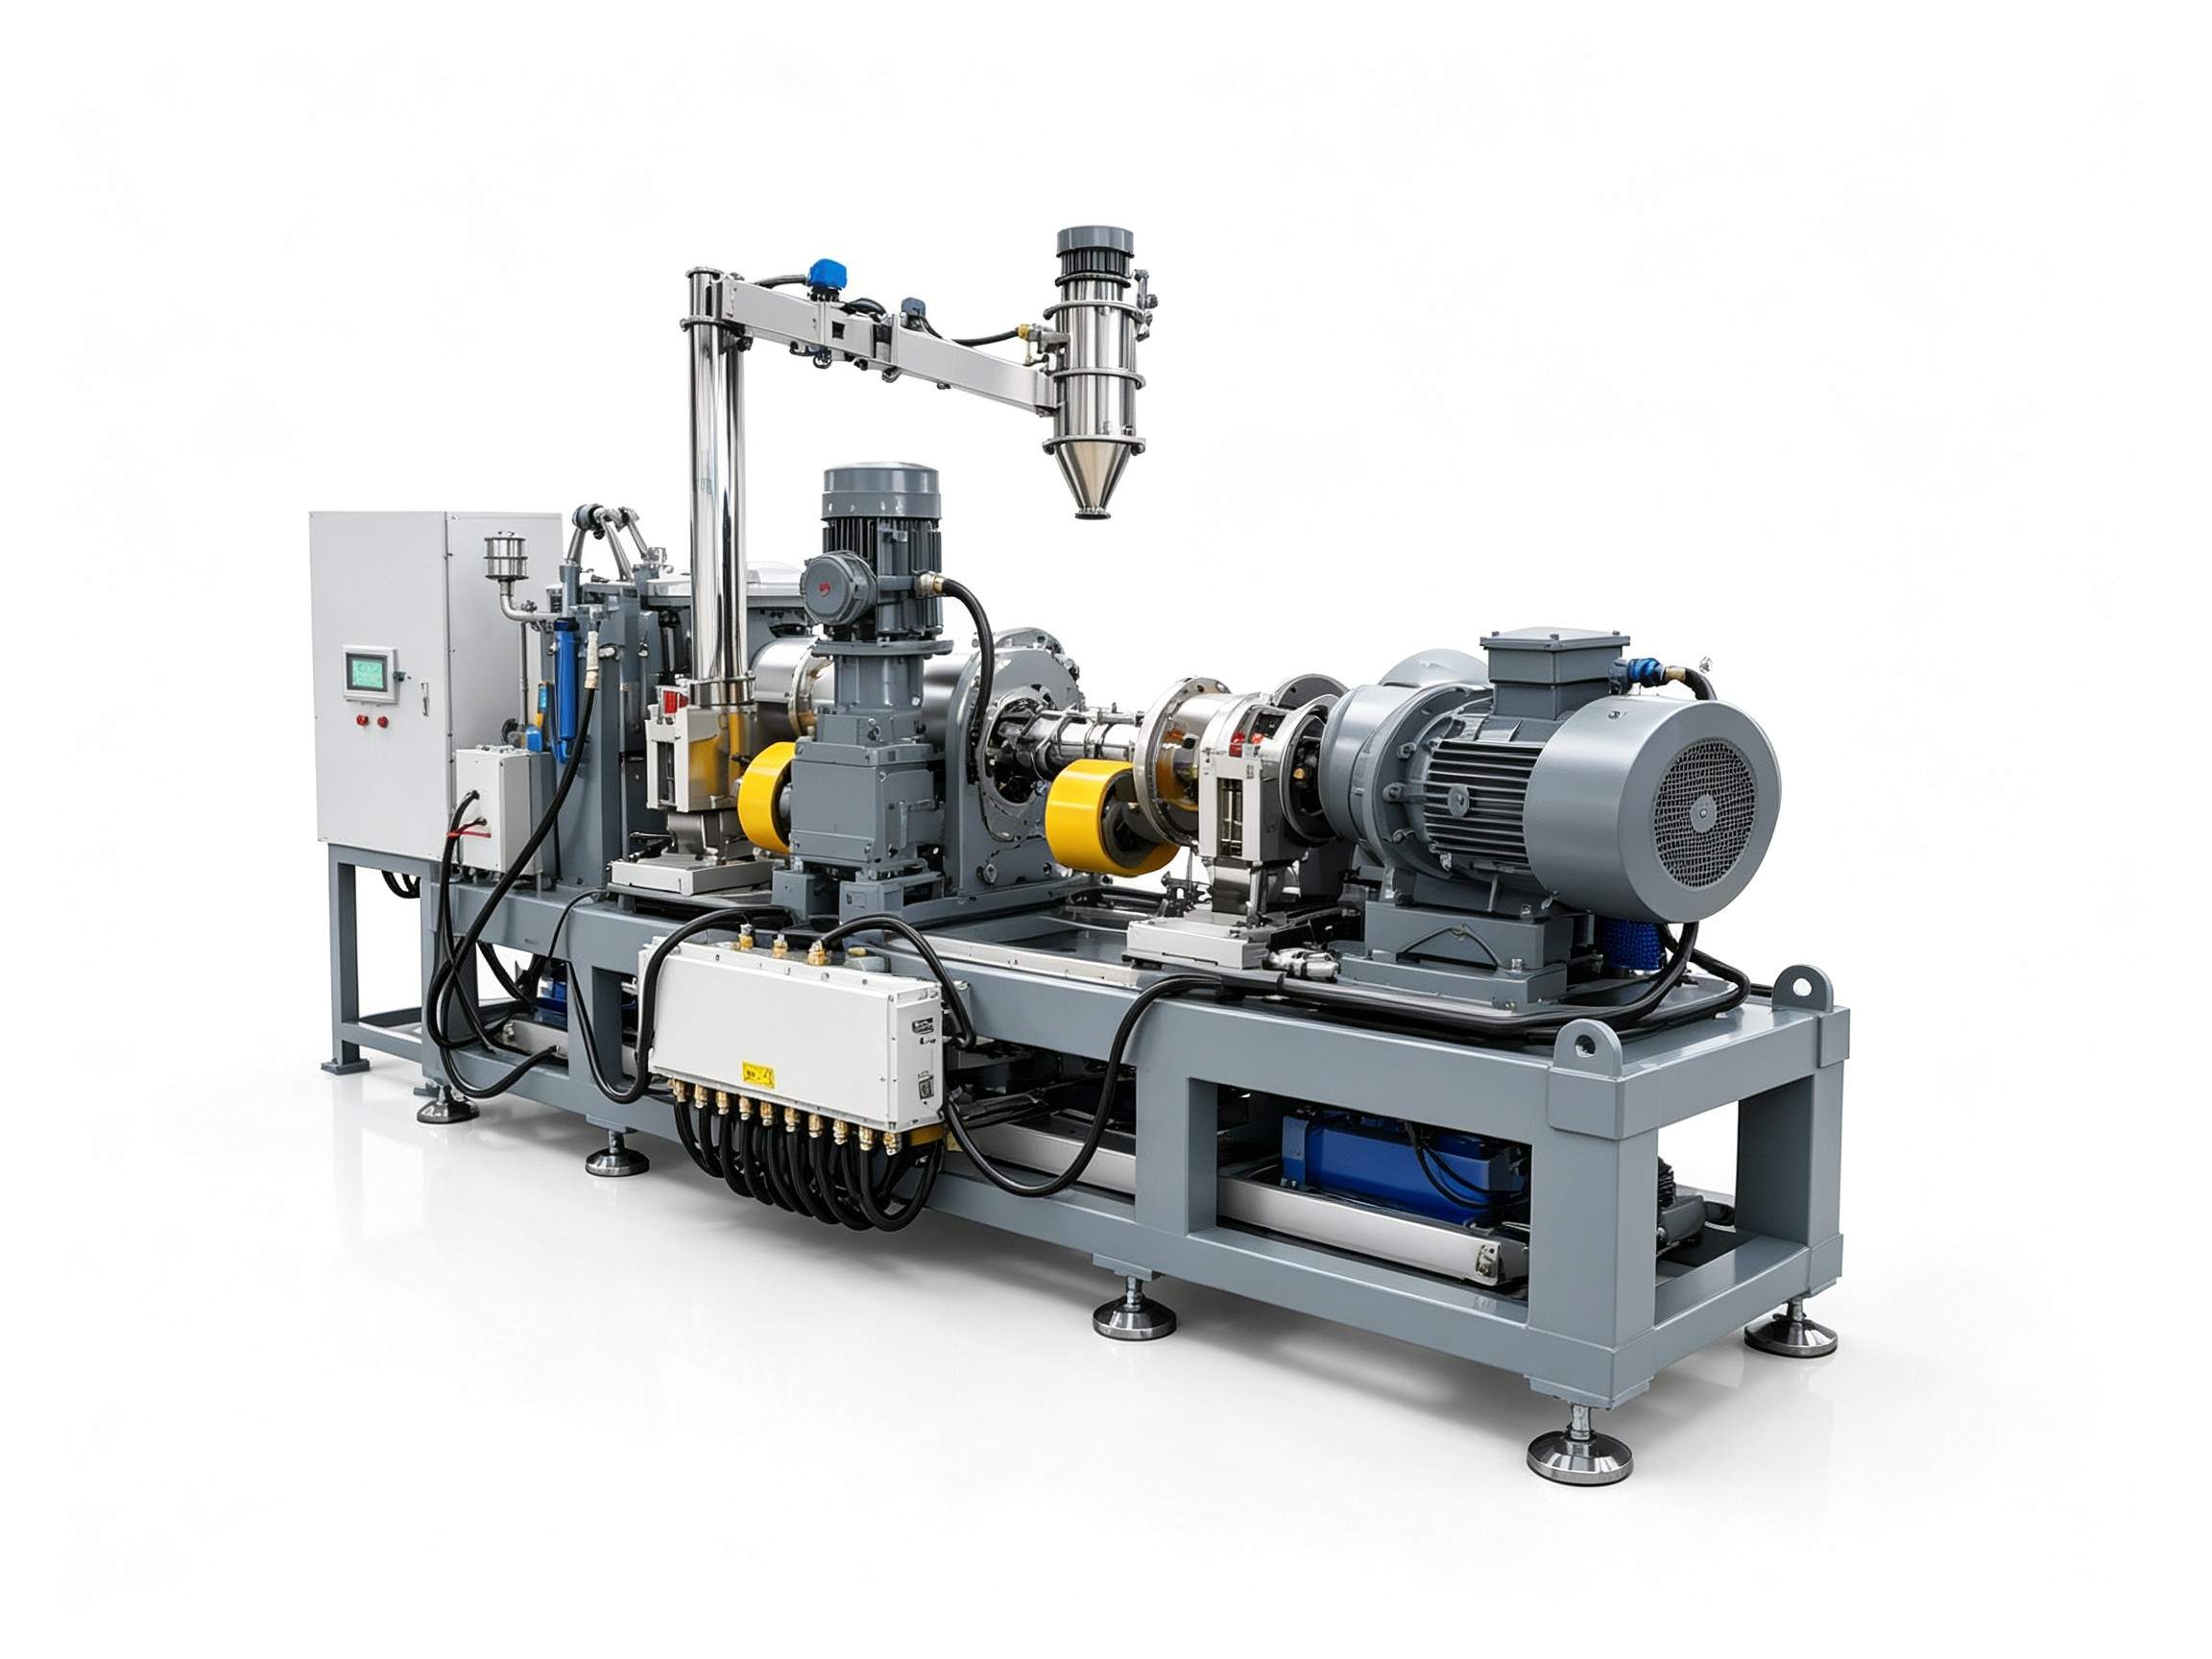
转子构型:决定剪切与输送的微观流场
常见的“西格玛”型或“鱼尾”型转子各有侧重。对于新能源材料,混合任务往往兼具强分散、弱剪切(保护结构)和良好的输送(避免滞留)等多重要求。一种更优的选择是采用非对称或特殊曲面设计的转子。例如,一组转子中可采用一个侧重强剪切分散的构型,配合另一个侧重输送与温和混合的构型,在腔内形成更复杂的流场,从而在宏观上实现均匀混合,在微观上控制局部剪切强度。这是解决“分散与保护”矛盾在机械设计层面的核心思路。在选型时,主动询问设备供应商能否根据物料特性提供转子构型的定制选项,是判断其技术深度的重要依据。
温控系统的精度与响应速度,影响材料一致性
新能源材料对工艺温度窗口的要求往往比传统橡塑更苛刻。高粘度物料捏合过程中产生的摩擦热是主要热源,因此温控系统的核心任务是快速、精确地移走多余热量。仅具备夹套冷却可能不够,对于高产能或高剪切工况,需要考虑配备转子内芯冷却通道。更关键的是温控的精度和响应速度。一个反馈迟缓的温控系统会导致捏合腔体内实际温度波动过大,这对于追求晶体结构一致性的正负极材料或分子量分布均一的聚合物体系是致命的。因此,考察温控系统的传感器布置位置、控温逻辑(如PID算法的适应性)以及最终能达到的腔体温度均匀性,是评估设备能否胜任精密生产的硬指标。
有了对参数和设备的基本认识,下一步是建立稳定可重复的工艺。这需要一套系统的方法,而非单点试错。
以终为始,明确产品的关键性能指标(KPI)
在开始工艺调试前,必须明确本次捏合造粒工序需要达成的具体产品指标。是粉体的粒度分布(D50, D90)?是浆料的粘度与稳定性?还是复合材料的电导率?不同的KPI,其优化路径的侧重点不同。例如,若目标是窄的粒度分布,则可能需要重点关注出料造粒环节的 cutter 设计与转速;若目标是高电导率,则核心在于导电网络能否在温和剪切下完好构建。带着明确的KPI去反推捏合阶段的工艺要求,能使调试工作更有方向。
小试与放大过程中的关键参数映射
实验室小型捏合机与生产中大型设备之间,纯粹的几何放大往往不能保证工艺效果一致。更可靠的方法是建立关键参数映射关系,其中最核心的是“单位体积物料接收的剪切作用量”和“热历史”。虽然无法完全精确计算,但通过对比不同规模设备在达到相似产品效果时的转速(调整至相似切向线速度)、填充系数、混合时间,可以找到一个大致的缩放规律。记录并分析这些数据,能为产能放大提供至关重要的参考,减少量产时的试错成本与物料浪费。
新能源材料的迭代速度极快,对上游混炼成型设备提出了柔性化与精密化的双重要求。一套能够灵活调整工艺参数、核心部件支持定制、且控温精密的高粘度物料捏合造粒系统,已成为材料研发走向规模化生产的关键保障。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
