

在轮胎制造的生产线上,输送带不仅是物料搬运的动脉,其运行稳定性更是影响整线效率的关键。许多工厂管理者都面临一个相似的困扰:输送带硫化接头在经过一段时间运行后,出现早期失效、撕裂或开胶,导致生产计划外的紧急停机。这种情况不仅增加了维修成本,更直接影响了产能和订单交付。常见的误区是,将问题简单归咎于操作工的技术或胶料配方,而忽略了对硫化接头制造过程中的工艺稳定性与设备匹配性的系统审视。本文将聚焦于硫化接头强度测试背后的实际生产环节,从硫化工艺参数的精准控制和关键硫化设备的配置要求两个维度展开分析,帮助您找到提升接头可靠性、减少非计划停机的具体改善方向。
硫化过程并非简单的“热压成型”,其本质是橡胶在特定温度、压力和时间条件下发生化学交联反应的过程。对于输送带接头这一特殊结构,工艺参数的微小波动,都可能被放大为接头界面结合强度的显著差异。
温度控制的精度与均匀性是首要前提。硫化反应的速度与温度呈指数关系,温度每波动10℃,硫化速度可能相差一倍。这意味着,如果硫化机热板表面温度不均匀或控温精度差,会导致接头不同区域的交联度不一致。一些区域可能过硫(交联度过高,变脆),而另一些区域可能欠硫(交联度不足,强度低),这种内应力不均正是接头在动态弯曲和拉伸载荷下早期失效的根源。因此,评价硫化机时,不能只看标称的最高温度,更要关注其在工作温度段(如150℃-180℃)的长期控温精度(如±1℃以内)以及整个热板工作面的温度均匀性。
压力与时间的协同匹配同样关键。足够的压力确保胶料在硫化过程中充分流动、充满模具并紧密贴合骨架材料,排出气泡。但压力并非越大越好,过高的压力可能挤压胶料过度流动,改变预设的胶层厚度,甚至损伤骨架层。硫化时间则需要根据胶料配方、产品厚度和硫化温度精确计算。实践中,许多工厂采用固定的“经验时间”,而忽略了不同批次胶料、环境温度变化以及设备升温速率带来的影响。建立基于胶料硫化特性曲线(如通过流变仪获得)的动态时间调整机制,是提升批次一致性的有效手段。
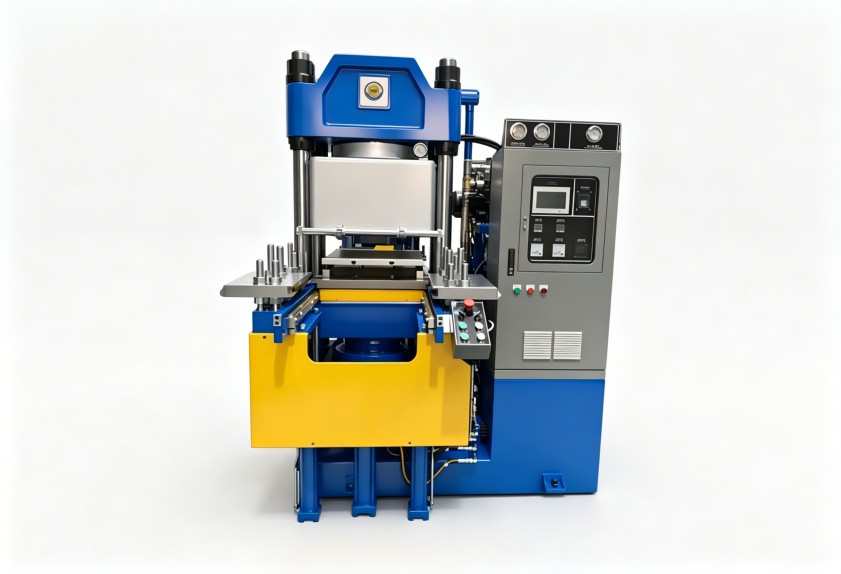
对硫化接头进行强度测试(如剥离强度、拉伸强度测试)是验证工艺有效性的最终环节。但测试结果能否真实反映批量生产的质量水平,很大程度上取决于用于制作测试接头的硫化设备本身。
热板尺寸与加热方式的适配性考量。用于制作测试样条的硫化机,其热板尺寸和加热功率必须能确保测试区域(通常是接头的中心部分)处于稳定、均匀的热场中。若热板过小或加热元件布局不合理,样条边缘与中心的温差会引入测试误差。对于多层复合的输送带接头,选择具有分层独立控温或能实现梯度升温功能的硫化机,更能模拟实际大型接头硫化时热传导的复杂性,使测试结果更具指导意义。
锁模与压力维持系统的可靠性。在硫化反应的整个周期内,保持恒定、足量的合模压力至关重要。机械式锁模机构可能因磨损导致压力衰减,而全液压系统则对油路密封性和压力反馈精度有更高要求。一台压力波动大的设备,即使工艺参数设置完美,也无法产出强度一致的接头。在评估设备时,应关注其压力系统的闭环控制能力和长期稳定性数据,而非仅仅查看最大压力标称值。
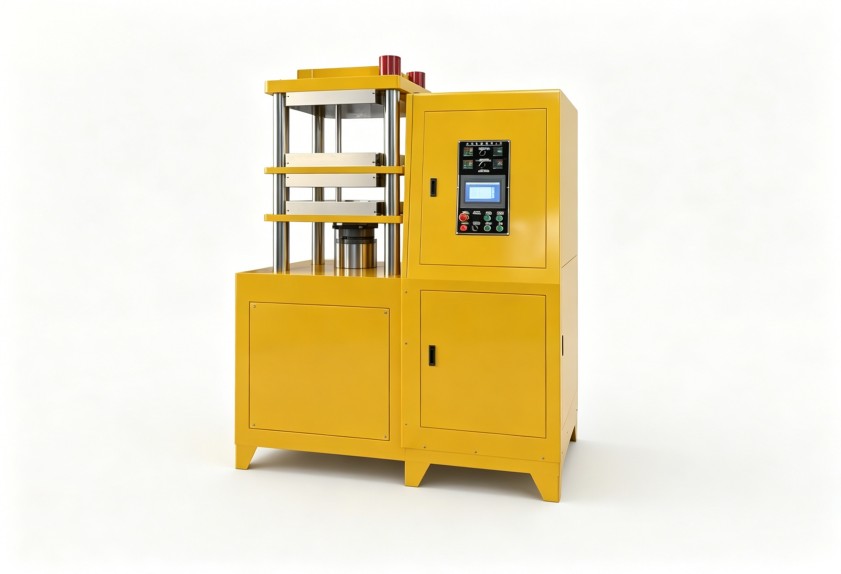
自动化与数据追溯功能的附加值。现代硫化机可集成工艺参数自动设置、过程数据实时记录与存储的功能。这对于输送带硫化机接头强度测试方法的标准化和问题追溯极具价值。当测试接头强度不达标时,可以调取该次硫化的完整温度、压力、时间曲线,与合格批次进行对比,快速定位是设备波动还是参数设置问题,从而将质量管控从“结果检验”前置到“过程控制”。
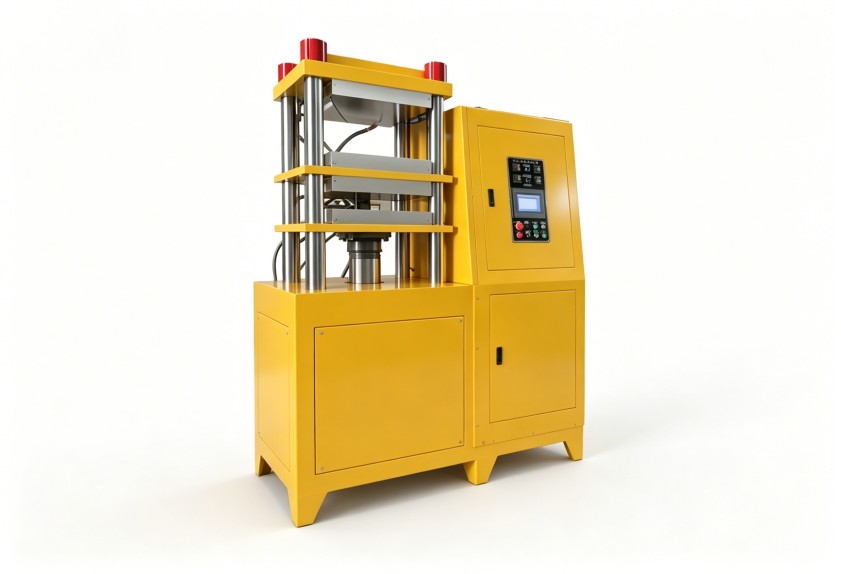
理解了工艺与设备的相互关系后,在针对输送带接头生产进行设备选型或工艺优化时,应建立联动的决策框架。
首先,明确您的核心胶料体系与典型接头结构。不同胶种(如NR、SBR、EPDM)的硫化特性曲线不同,对升温速率的要求各异;而输送带的层数、宽度及骨架材料类型,则决定了所需硫化机的开口尺寸、合模力以及热板能否满足均匀加热的需求。选型的第一步是确保设备能力覆盖产品范围,并留有余量。
其次,将测试环节的设备与量产设备进行“对标管理”。理想情况下,用于工艺研发和输送带硫化机接头强度测试的实验室设备,其控温精度、压力稳定性等核心性能指标应等于或优于车间量产设备。这样可以确保在实验室验证出的最优工艺参数,能够无损地移植到生产线上,减少放大效应带来的质量风险。
最后,建立以数据为基础的持续改进循环。通过收集分析硫化过程的关键参数数据,并与最终接头强度测试结果进行相关性分析,可以不断微调工艺窗口,甚至预判设备维护周期(如加热元件效率下降、密封件老化等),实现预防性维护,从根源上保障接头质量的长期稳定。
输送带硫化接头的强度问题,表象在测试数据,根子往往在工艺稳定与设备能力。只有将二者作为一个整体系统来审视和优化,才能有效破解产线频繁停机的困局,实现稳定、高效的生产运行。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
