为什么你的橡胶密封条挤出断面总在变化?先审视冷喂料挤出机的“体温”
在橡胶密封件工厂,生产主管最头疼的莫过于挤出成型的密封条尺寸不稳。今天测量的断面尺寸合格,明天同一批胶料、同一台冷喂料挤出机,挤出的产品却超出了公差范围。这种波动不仅直接导致废品率上升,更让后续的硫化与装配环节难以匹配,严重影响订单交付的稳定性。许多技术人员会首先怀疑胶料配方或螺杆磨损,却常常忽略了一个更基础、也更关键的变量——挤出过程中胶料温度的稳定与均匀性。本文将聚焦橡胶密封件这一具体生产场景,从设备温控系统的硬件配置与日常工艺参数设定两个层面,拆解温度波动如何悄悄影响你的挤出质量,并提供明晰的排查与优化思路。
胶料在挤出机内的“体温”之旅:从喂入到口型的精密控制
理解温度控制的重要性,首先要明白胶料在冷喂料挤出机内部经历了什么。与热喂料挤出机不同,冷喂料工艺直接投入室温或略高于室温的胶料(通常为条状或粒状),其塑化、均化、增压的全部热量都依赖于机身与螺杆的剪切、摩擦以及外部加热系统。这个过程大致分为三段:
- 喂料与输送段:胶料被吸入,初步压实并向前输送。此段温度设定通常较低,主要作用是稳定喂料,防止胶料过早软化粘连,影响后续的剪切塑化效率。
- 压缩与塑化段:螺杆螺槽深度变浅,对胶料产生强烈的剪切与压缩作用,这是胶料温度急剧上升、实现充分塑化和混匀的核心区域。此段的温度控制尤为关键,既要保证胶料达到足够的可塑性,又要严防局部过热导致焦烧(早期硫化)。
- 计量与均化段:胶料被进一步均化、定温、定压,然后平稳地推送至机头和口模。此段要求温度高度稳定且均匀,以确保挤出物具有一致的粘度、流动性和断面尺寸。
对于橡胶密封件,尤其是丁腈橡胶(NBR)、三元乙丙橡胶(EPDM)等常用胶种,其硫化体系对温度极为敏感。挤出机出口胶料温度的微小波动,会直接影响胶料的流动性、膨胀率(口型膨胀)以及后续硫化的速率与均匀性,最终体现在产品尺寸与物理性能的差异上。
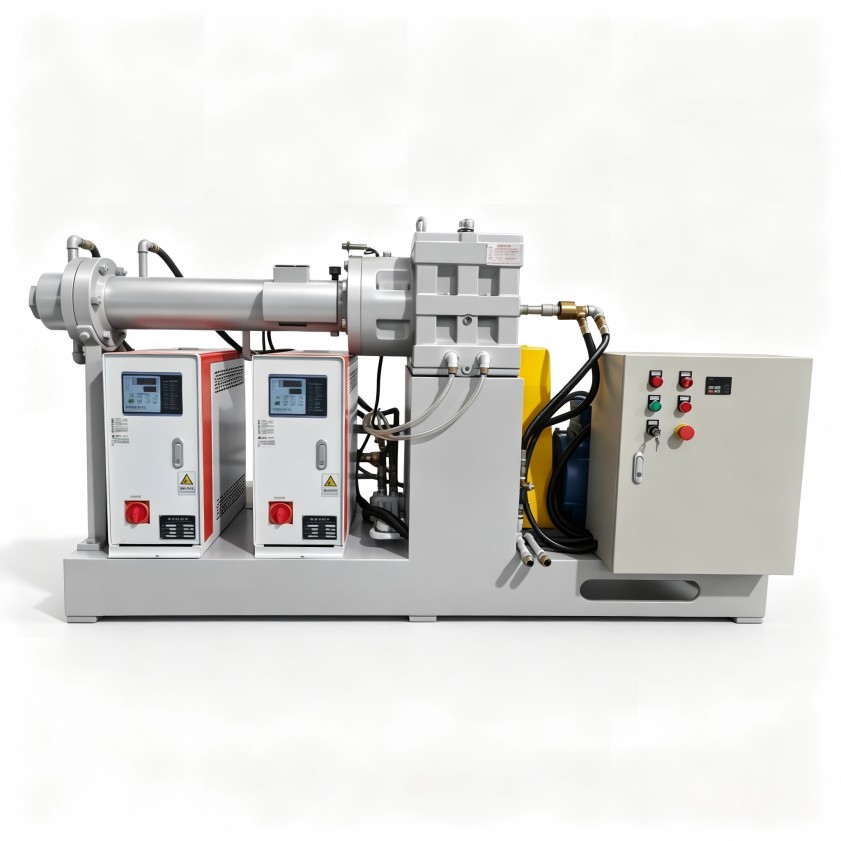
硬件是基础:剖析温控系统配置对稳定性的影响
当挤出尺寸频繁波动时,设备本身的温控能力是首要检查项。一台配置精良的冷喂料挤出机,其温控系统不仅仅是几个加热圈和热电偶那么简单。
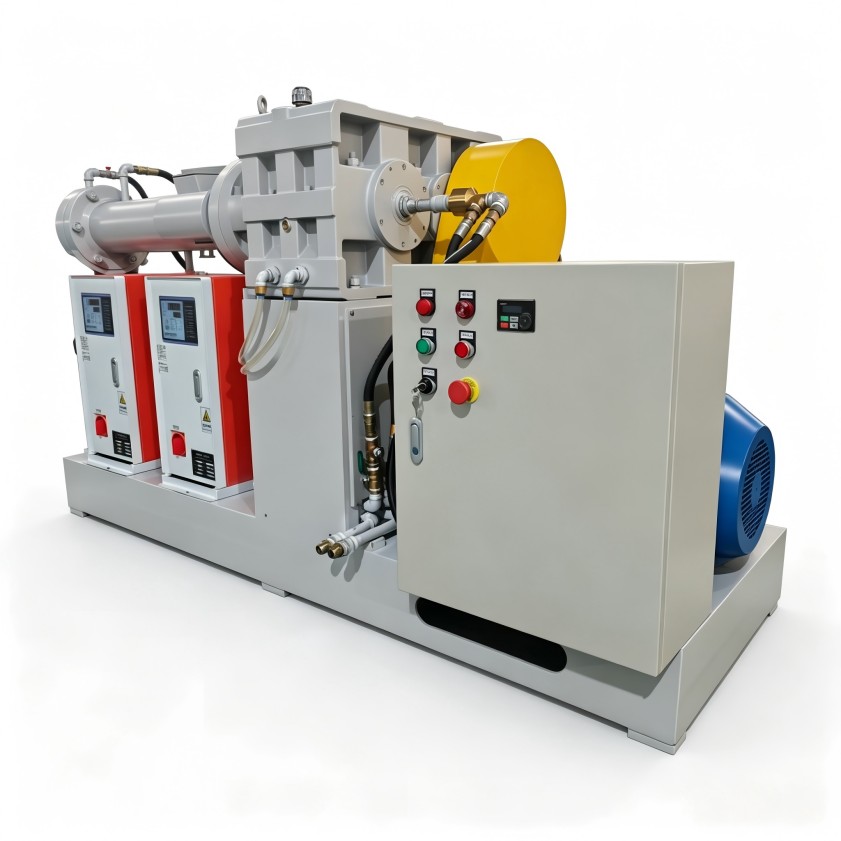
- 加热与冷却能力的匹配度:对于橡胶挤出,尤其是高填充或高粘度的密封件胶料,剪切生热显著。因此,温控系统的冷却能力往往比加热能力更重要。高效的冷却系统(如内置螺旋流道水冷)必须能及时带走过剩的剪切热,防止胶料温度“失控”上升。若设备冷却能力不足或响应迟缓,在调整螺杆转速或喂料量时,温度极易出现超调或持续缓慢爬升。
- 温度传感器的精度与布置:温度控制的准确性建立在测量的准确性之上。高精度的铂电阻(PT100)传感器、合理的安装位置(深入机筒壁、靠近胶料流道)以及有效的防磨损保护,是获取真实胶料区域温度的前提。传感器位置不当或精度下降,会导致控制系统接收错误信号,做出错误的加热或冷却指令。
- 分區控制的精細程度:将机身、机头、口模分成多个独立的温控区,是实现精准温度曲线的基础。对于结构复杂的橡胶密封件口模,不同流道可能需要不同的温度来平衡流量,确保挤出断面各部位同步成型。分区越多越独立,工艺调整的灵活性就越高。
- 控制算法的先进性:传统的开关式或简单PID控制,在应对橡胶挤出这种大滞后、非线性过程时,往往调节缓慢,易产生振荡。更先进的自适应PID或模糊控制算法,能更好地适应生产工况的变化,实现更快速、更平稳的温度调节。
硬件配置的短板,如同木桶的短边,决定了温度稳定性的上限。在选型或评估现有设备时,应重点关注上述配置细节,而非仅仅比较主电机功率或螺杆直径。
工艺参数设定:让稳定硬件发挥效用的“操作手册”
即使拥有优良的硬件,不当的工艺参数设定同样会导致生产异常。对于操作与工艺工程师而言,以下几个参数与温度稳定息息相关:
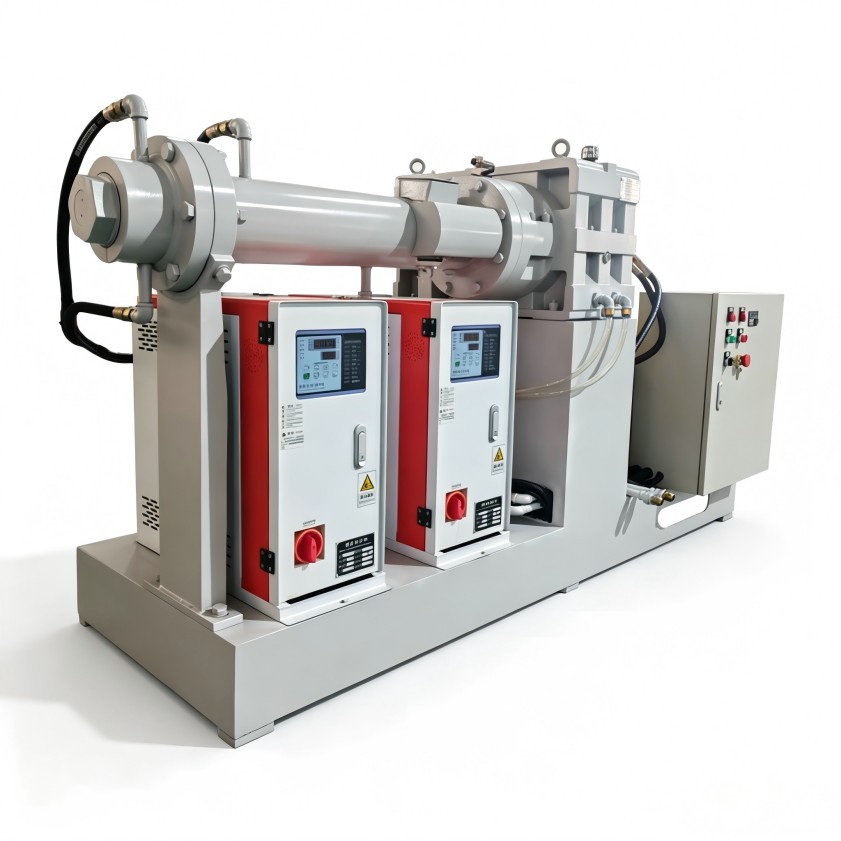
- 螺杆转速与喂料量的平衡:这是影响剪切生热最主要的因素。提高转速固然能提升产量,但剪切热会呈指数上升。必须找到与喂料量、冷却能力相匹配的“经济转速”,在保证塑化质量的前提下,使产热与散热达到平衡。盲目追求高产而提高转速,是导致温度波动和焦烧风险的常见原因。
- 机身各段温度设定值的合理性:温度设定值并非一成不变,它需要根据胶料配方(特别是生胶种类、含胶率、填充体系)进行针对性调整。例如,对于剪切生热明显的胶料,压缩段的设定温度应适当调低,更多依靠剪切热来完成塑化;而对于流动性较差的胶料,则可能需要适度提高喂料段的设定温度以降低入口阻力。设定值应形成一个合理的梯度,引导胶料平稳升温。
- 冷却介质的流量与温度:冷却水的流量、压力以及进水温度,直接影响冷却效率。确保冷却管路畅通、换热器清洁、水温稳定(最好使用恒温水循环系统),是维持长期稳定生产的基础条件。夏季与冬季水温的差异,就可能需要对工艺进行微调。
- 背压的主动控制:在计量段末端或滤网处建立适当的背压,有助于进一步均化胶料、压实排气,并能稳定胶料向前输送的流量,间接促进温度稳定。背压过低可能导致塑化不均和温度波动,过高则会增加不必要的能耗和温升。
工艺参数的优化是一个系统性的“调谐”过程,需要综合考虑设备状态、胶料特性与产品质量要求。记录每一次参数调整与对应的挤出物状态(温度、尺寸、表面),是积累工艺知识、实现稳定生产的宝贵财富。
面向橡胶密封件的针对性选型与优化建议
基于以上分析,当您需要为密封件生产选购或优化冷喂料挤出工艺时,可以遵循以下思路:
- 明确核心工况与胶料特性:清晰定义主要生产的密封件胶种(NBR、EPDM、硅橡胶等)、硬度范围、填充类型、以及所需的挤出产量和尺寸精度。高硬度、高填充的胶料对温控系统的冷却能力要求更高。
- 重点考察温控系统配置:在设备选型阶段,主动询问并验证温控分区的数量与独立性、冷却系统的设计结构与最大冷却能力、温度传感器的类型与安装方式、控制器的算法类型。这些细节往往比最大螺杆转速更能影响长期的生产稳定性。
- 建立科学的工艺调试流程:新设备或新胶料上线时,避免急于求成。应从较低的螺杆转速和喂料量开始,逐步提升,同时密切监控各点温度变化和挤出物质量,找到稳定的工艺窗口。记录下最优参数组合,形成标准化作业指导书。
- 将维护纳入稳定性管理:定期检查冷却水路是否堵塞、加热元件是否工作正常、传感器是否校准准确。清洁滤网,检查螺杆和机筒的磨损情况,因为磨损会改变剪切状态,影响生热。
在追求密封件尺寸零缺陷的道路上,对挤出机“体温”的精细化管理,是一项投入产出比极高的基础工作。它要求设备具备可靠稳定的硬件基础,同时也离不开生产人员对工艺原理的深刻理解与持续优化。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。



 18046916153
