

在电线电缆料的生产中,开炼工序负责完成基础树脂与大量碳酸钙、颜料、抗氧剂等功能性助剂的最终混合与塑化。一个常见的生产困扰是:即使配方完全一致,不同批次间仍可能出现肉眼可见的色差,或导体屏蔽料存在局部导电性能波动。许多生产者会首先怀疑原材料或密炼工艺,却常常忽略开炼机生产线本身的工艺控制稳定性。本文将深入辊筒温度控制与物料填充系数这两个直接影响分散效果的核心维度,为您提供排查工艺波动、提升产品一致性的具体思路。
开炼机的两个辊筒并非简单的加热部件,其温度场的均匀性与稳定性直接决定了物料的剪切塑化行为和添加剂分散状态。对于PVC电缆料或EVA/PE低烟无卤料,温度偏差几度就可能引发连锁反应。
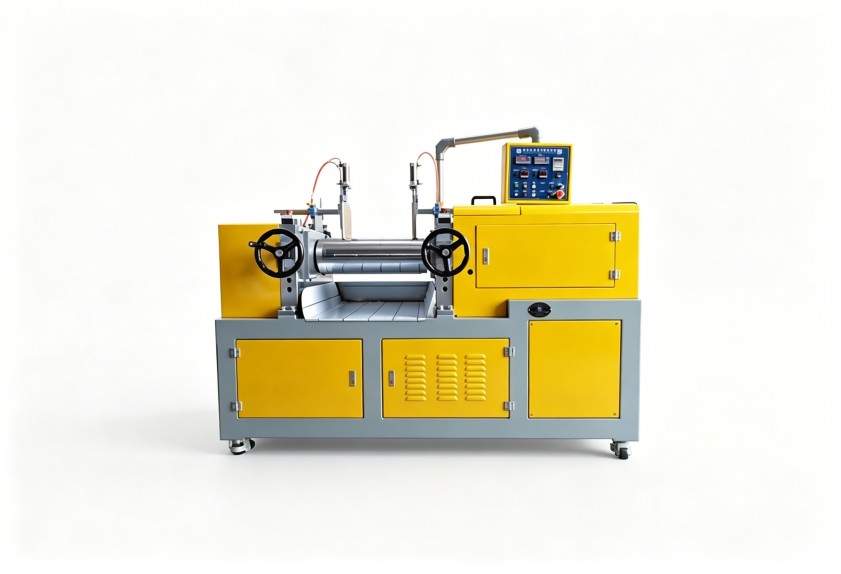
首先,辊温不均会导致剪切力分布不均。理想状态下,物料在两根具有一定速比、温度精确的辊筒间受到均匀剪切。如果某一辊筒局部温度偏高,该区域的物料黏度会瞬时下降,导致所受剪切力减弱,颜料或填料在该区域的分散强度不足。反之,温度偏低的区域则可能因物料过硬而“打滑”,同样无法实现有效分散。这种微小的区域差异累积起来,就会在最终片材上形成肉眼难以察觉但仪器可辨的色差或性能差异。
其次,精准的温控是保证工艺重现性的前提。电线电缆料往往颜色种类多、批量生产,要求每批颜色严格一致。如果辊筒采用简单的开关式加热或分区粗糙的温控系统,其温度存在周期性波动或区域温差,那么每一车料的实际加工温度其实都在一个小范围内浮动。这种浮动足以让钛白粉或色母粒的分散状态产生细微差别,最终反映为批次间的色差。因此,评估一条开炼机生产线的温控水平,不能只看仪表显示的平均温度,更要关注其控温精度(如±1°C)和辊面工作区温度均匀性。
填充系数,即一次投放到开炼机辊隙上的物料体积与设备理论容积的比值,是一个极易被忽视却至关重要的工艺参数。在电线电缆料生产中,为了追求单批产量,操作人员常倾向于“多加料”,但这往往适得其反。
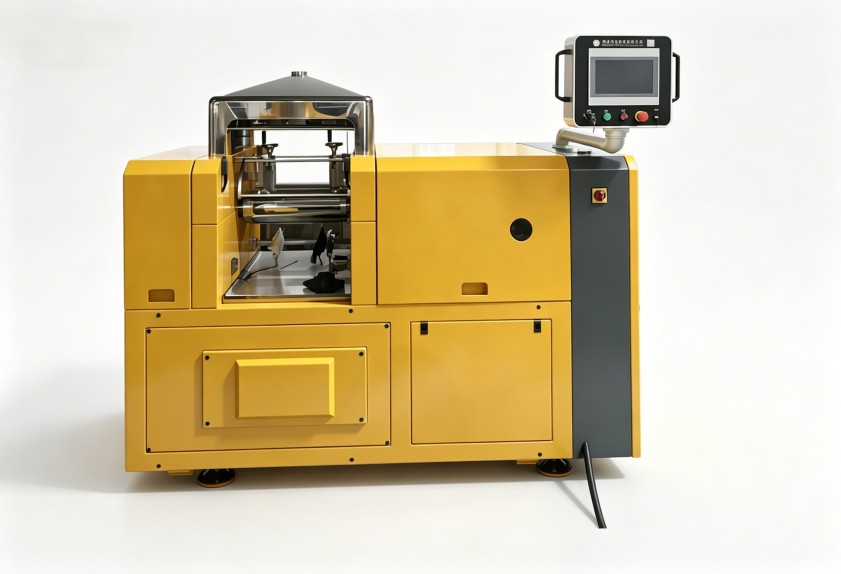
过高的填充系数会削弱有效的剪切混合。当辊隙上方的堆积料过多时,大部分物料只是在料堆中翻滚,只有紧贴辊缝的一层在接受高强度剪切。这导致颜料和填料需要更长的滚动时间才能逐渐进入剪切区,整体分散效率低下,且容易因局部过热而引发物料降解(对于PVC料尤其危险)。您可能会发现,虽然单批生产时间拉长了,但分散均匀性并未改善,反而因热历史过长影响了材料性能。
过低的填充系数则意味着产能浪费和设备损耗。料量太少,无法在辊筒上形成稳定的、包裹辊筒的料带,物料容易在辊面上打滑,无法建立有效的剪切。同时,物料与辊筒的接触面积小,传热效率低,为达到工艺温度可能需要更长时间,增加了不必要的能耗。对于开炼机生产线而言,找到与物料特性、辊筒尺寸、速比相匹配的最佳填充系数,是实现高效、均匀分散的前提。这个系数并非固定值,通常会根据配方中填料的含量、物料的初始黏度等进行微调。
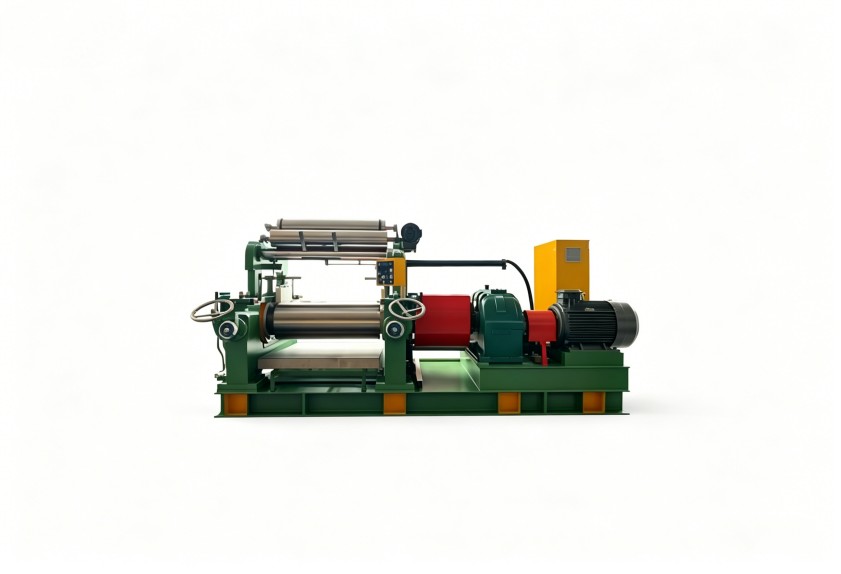
基于上述工艺分析,在为电线电缆料选择或优化开炼机生产线时,应重点考察以下几个与工艺控制强相关的配置维度。
温控系统的配置层级是关键。基础配置为辊筒内部钻孔式流道与PID温控仪表,能满足一般精度要求。对于颜色要求苛刻或使用热敏性材料(如某些PVC配方)的生产,则应考虑具备更精细分区控温(如沿辊筒轴向分多区控制)和更高精度传感器(如±0.5°C)的系统,以最大限度减少辊面温差。此外,冷却系统的效能同样重要,它决定了设备在连续运行时能否快速带走剪切热,维持温度稳定。
辊筒设计与材质选择影响工艺窗口。辊筒的直径与长径比决定了剪切区域的大小和物料滞留时间。对于需要高分散度的碳黑母粒或高含量无机填料混合,较大的辊筒直径和适当的速比能提供更强的剪切力。辊筒表面硬度与光洁度则影响物料剥离行为和料带稳定性,针对粘性不同的电缆料基材(如EVA与PE),可能需要不同的表面处理工艺。这并非简单的“好”与“差”之分,而是与物料特性的适配问题。
辅助系统的集成度提升整体稳定性。一台孤立的开炼机与一条集成了自动上料、批间辊缝清洁、片材厚度在线监测与牵引收卷的开炼机生产线,其产出的物料一致性有天壤之别。自动化辅助减少了人为操作变量,特别是下料重量与辊距设定的准确性,直接保障了填充系数与剪切间隙的稳定,从系统层面锁定了工艺重现性。
解决电线电缆料的分散与色差问题,不能仅盯住开炼单机。它作为密炼(或高速混合)之后的一道关键工序,其效能与前后工艺环节紧密相连。
首先,需审视前道工序来料的稳定性。如果从密炼机下来的胶料团块温度、硬度波动很大,那么开炼机就需要不断调整辊温与辊距去适应,这本身就引入了巨大的工艺变量。稳定、均匀的前道供料,是开炼工艺稳定的基础。其次,建立标准化的操作规范(SOP)至关重要。这包括严格规定的预热时间、按工艺卡精准设定的初始辊温与辊距、基于试验确定的最佳填充系数范围,以及定时的辊面清洁要求。将依赖于老师傅经验的“手感”转化为可记录、可复现的工艺参数。
最后,持续的数据记录与分析是工艺优化的眼睛。记录每批料的实际辊温曲线、消耗的功率(间接反映剪切负荷)、以及最终片材的关键性能检测数据(如色差ΔE、体积电阻率)。通过长期的数据积累,可以建立起工艺参数与最终质量之间的关联模型,从而主动优化设定值,实现从“经验控制”到“数据驱动控制”的升级。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
