塑料改性密炼中,如何通过密封件选型遏制转子端面泄漏
对于从事塑料改性、色母粒生产的工程师而言,啮合式密炼机转子端面密封的频繁失效是一个令人头疼却又常见的问题。微量的泄漏起初可能不易察觉,但持续渗入的润滑脂或密封材料碎片会直接污染配方,导致色差、性能波动,甚至整批次产品降级。更棘手的是,每一次停机更换密封件都意味着生产中断和额外的维护成本。许多现场人员的第一反应是升级密封件材质或加大压紧力,但这往往治标不治本,甚至加速了转子轴颈的磨损。要系统解决这一问题,需要跳出“就密封论密封”的惯性思维,从密封件与具体工艺工况的匹配性入手进行选型与管理。
密封材质的选择:超越“耐高温耐磨”的通用标签
为密炼机密封件选材时,“耐高温、耐磨损”是最基本的要求,但仅凭这两点远不足以应对复杂的塑料改性工况。不同改性体系对密封材料的化学相容性与物理特性提出了差异化挑战。
- 化学相容性:当生产含有高比例填充物(如碳酸钙、滑石粉)或某些阻燃剂的母粒时,这些粉体在高压高温下可能对某些橡胶密封材料产生溶胀或腐蚀作用。例如,部分增塑剂或油性添加剂会加速丁腈橡胶的老化。而对于加工一些工程塑料或高温物料,密封件需要长期暴露在更高温度下,氟橡胶或全氟醚橡胶可能是更合适的选择,但其成本与弹性需要综合权衡。
- 动态摩擦特性:密封材质与转子轴颈之间的摩擦系数并非越低越好。过低的摩擦系数可能导致密封唇口跟随性变差,在转子微跳动时无法及时贴合,反而加剧瞬时泄漏。理想的材质应在提供有效密封的前提下,保持稳定且适中的摩擦力,既减少磨损热,又能确保动态密封效果。这需要根据主机的转速、压力以及常见的温升范围来匹配。
- 填充体系的影响:对于玻纤增强等体系,玻纤碎屑是极强的磨料。密封件材质不仅需要硬度适中以抵抗切割,其表面特性也应不利于磨屑的嵌入和滞留,避免形成持续性的“砂纸效应”。
因此,密封件的选型第一步,是明确您主要加工的物料体系及其对密封材料的潜在化学与物理作用,而非简单地选用“最高标号”的材质。
密封结构设计与工艺参数的联动考量
密封件的结构形式必须与密炼机的实际运行工况,尤其是填充系数和压力波动相匹配。许多泄漏问题根源在于结构选型与使用条件错配。
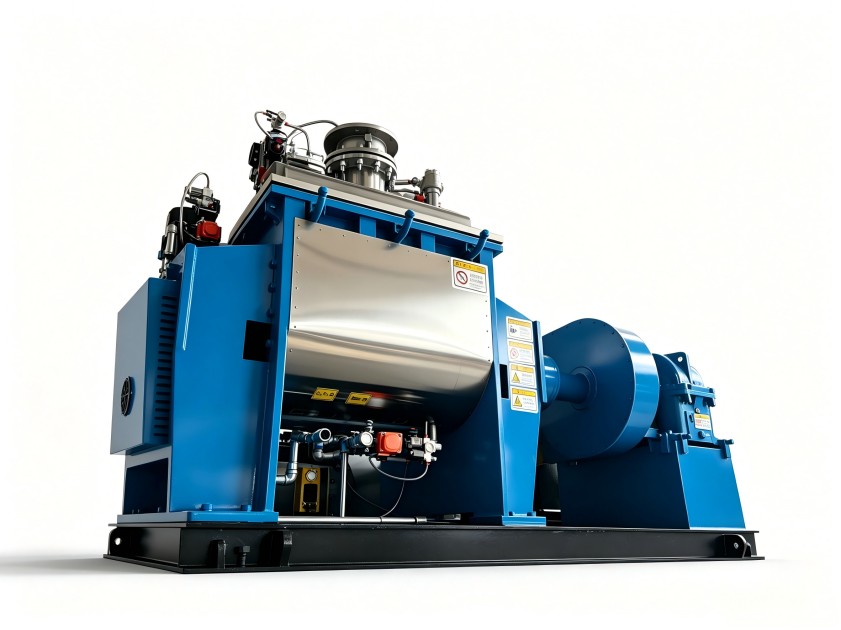
- 对付高填充系数与峰值压力:在追求单批产量最大化时,操作者可能会提高填充系数。这直接导致密炼室初始压力陡增,对转子端面形成巨大的轴向推力。传统的单唇口或双唇口油封可能在此类周期性高压冲击下发生过度变形或瞬间翻转,导致密封失效。对于此类工况,需要考虑采用能承受更高轴向压力的机械密封与填料密封组合形式,或者选用带金属骨架支撑、抗压变能力更强的复合型密封件。
- 温度场的均匀性:密炼过程中,转子端面区域温度分布并不均匀,靠近混炼室中心温度高,边缘可能因冷却而温度较低。这种温度梯度会导致密封件不同部位的热膨胀量不同,可能引起局部应力集中和早期疲劳。优秀的密封结构设计应能部分补偿或适应这种不均匀的热变形,例如采用分体式或具备一定自调节能力的密封组件。
- 与转子跳动量的匹配:任何密炼机转子都存在一定的允许跳动量。密封结构必须能够容忍这个范围内的动态偏心,而不丧失密封功能。过紧的密封设计会很快磨损,过松则必然泄漏。选型时需要参考设备制造商提供的转子动态精度数据,选择密封唇口的弹性力与跟随性与之匹配的产品。
被忽视的维护盲区:安装、对中与润滑管理
即使选对了密封件,不当的安装与维护也会让一切努力付诸东流。以下几个维护细节常常被忽视,却直接影响密封寿命。
- 安装工艺的规范性:密封件,尤其是带骨架的油封,安装时严禁粗暴敲击。必须使用专用工具均匀施压,确保其完全平行地进入座孔。任何倾斜安装都会导致唇口受力不均,局部过早磨损。安装前,务必清洁轴颈和座孔,去除毛刺和旧密封残留物,这些硬质颗粒会成为初始磨损点。
- 润滑剂的选择与注入量:转子端面密封通常需要润滑脂进行润滑和辅助密封。润滑脂的选择应与密封材质相容,并且其基础油粘度、稠度要适合运行温度。注入量并非越多越好,过量油脂会因内部压力过高而损坏密封唇,甚至被挤入混炼室污染物料。应采用定量注脂装置,并依据设备说明书和实际消耗制定合理的补脂周期。
- 运行状态的监测:将密封状况纳入日常点检。除了观察是否有可见泄漏,还可以通过监测润滑脂的消耗速率是否异常增加、轴承座温度是否缓慢上升(可能因密封过紧导致摩擦热增加)等方式,提前判断密封件的工作状态,实现预测性维护,避免突发故障导致停产。
啮合机配件选型,特别是像密封件这样关键的易损件,是一个需要综合考量设备、工艺与管理的系统性工作。它远不是在采购清单上填写一个零件编号那么简单,而是基于对自身生产工况的深刻理解,做出的针对性匹配决策。正确的选型不仅能减少非计划停机,更能从源头保障混炼物料的一致性与纯净度,为产品质量打下坚实基础。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。



 18046916153
