
在塑料改性与色母粒生产线上,工程师们时常面临一个顽固的挑战:新一批次的母粒在注塑或吹膜后,总会零星出现色点或填料团聚形成的“白斑”。这不仅仅是外观瑕疵,更可能意味着力学性能的波动,最终导致客户投诉与批次报废。许多生产管理者会将原因归结于配方或上游原料,却忽略了一个核心环节——密炼阶段的设备工作原理与工艺适配性。堆叠式炼胶机作为高效混炼的核心设备,其“工作”并非简单的机械搅拌,而是温度、剪切与填充三者精密协同的动态过程。控制不当,便会成为分散不均的根源。本文将从设备温控系统的硬件配置与工艺填充系数的操作设定两个具体维度切入,帮助你理解设备原理如何直接影响分散效果,并找到优化混炼质量、降低损耗的可行路径。
要解决分散问题,首先需厘清堆叠式炼胶机的基本工作模式。它并非通过单一方向的强力搅拌完成混合,其核心在于密炼室内一对特定几何形状的转子。转子以相异的速度相对旋转,将胶料与粉料不断抓取、提升,然后向下“堆叠”挤压。这个过程同时伴随着转子棱峰与混炼室壁之间产生的强大剪切力。
“堆叠”确保了物料在三维空间上被反复折叠与重组,宏观上促进了分布混合;而“剪切”则提供了打破粉体团聚、迫使填料粒子渗入聚合物分子链间所需的微观作用力,即分散混合。两种作用相辅相成,但其效能发挥受到两个关键条件的严格制约:一是混炼物料必须始终处于适宜的温度窗口,以确保聚合物粘度最佳;二是密炼室内的填充量必须合理,为物料的流动与折叠留出物理空间。任何一者的偏差,都会直接削弱“堆叠-剪切”的工作效果,导致分散不均。
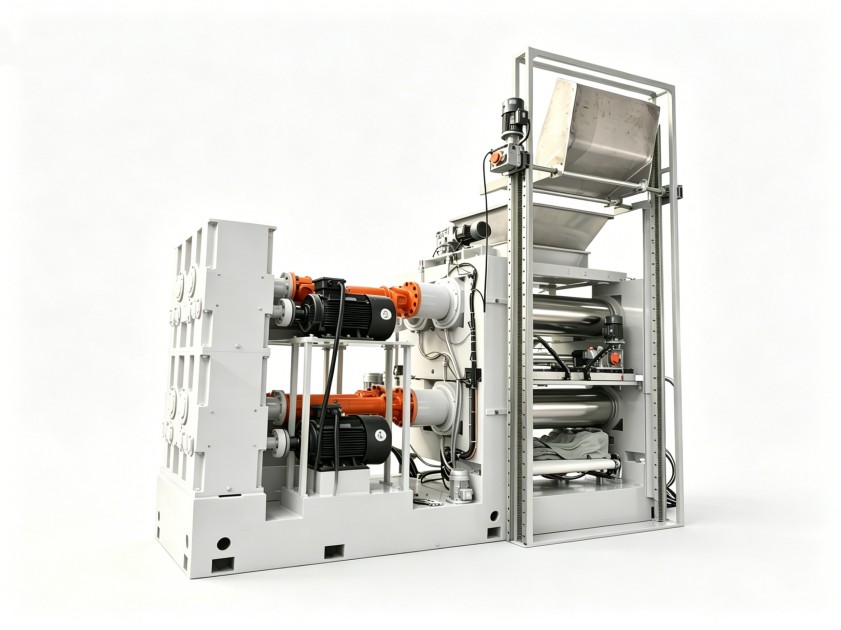
温度是密炼过程中最活跃也最易被低估的变量。对于塑料改性和色母粒生产,不同的树脂基体(如PP、PE、ABS)和颜料/填料对加工温度极为敏感。温度过低,聚合物熔体粘度过高,剪切阻力巨大,不仅能耗剧增,且剪切力难以有效传递到填料团聚体内部,无法将其打散。温度过高,则可能导致聚合物发生热降解或部分助剂失效,同样损害最终性能。
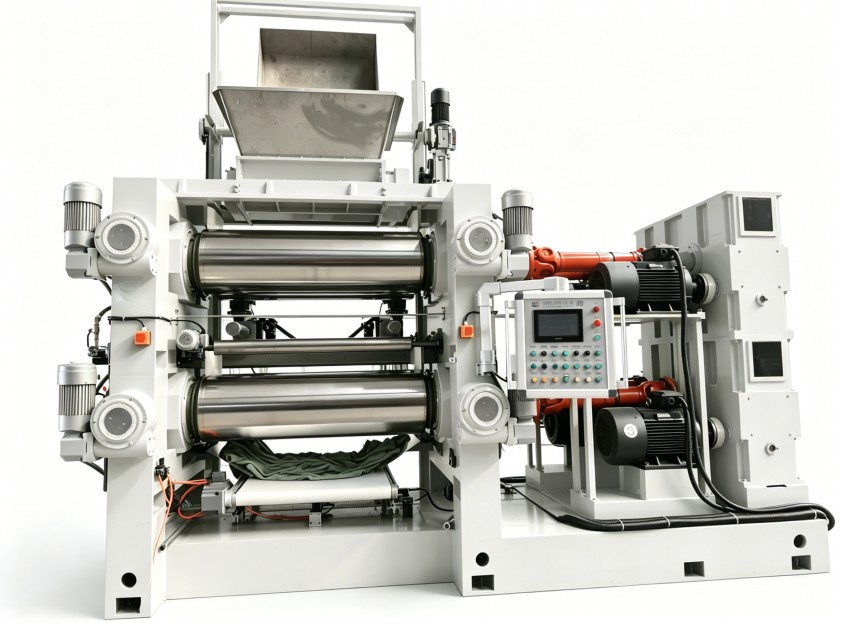
因此,堆叠式炼胶机的温控系统远不止是简单的“加热冷却”装置,其工作原理中的精准控温环节至关重要。一套设计精良的温控系统应能实现对混炼室、转子乃至卸料门等多点位的独立分区控温。这意味着:
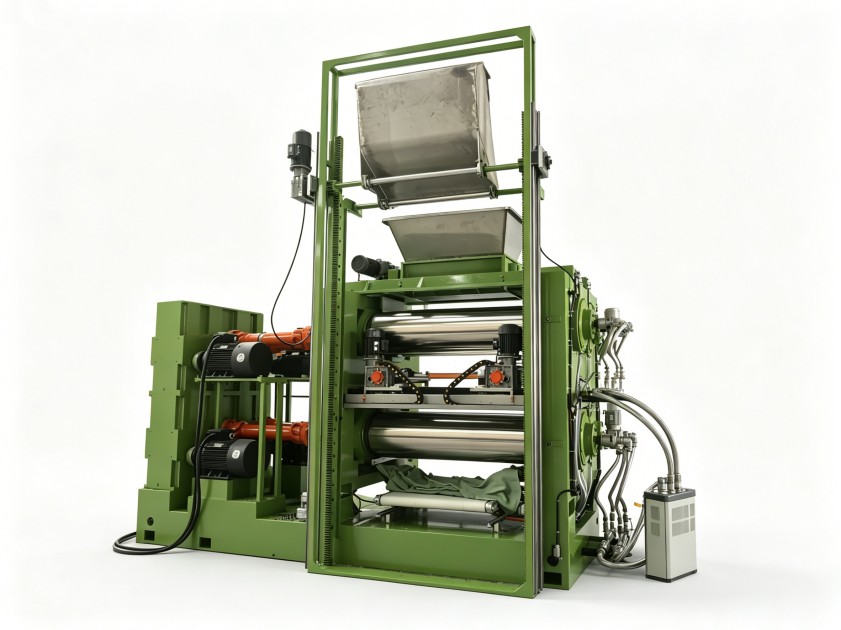
如果设备温控能力不足,实际生产中的物料温度会脱离理想范围,此时无论转子的“堆叠-剪切”设计多么精妙,其分散效果也会大打折扣。选择设备时,关注其温控系统的配置细节(如冷却流道设计、介质流量、控温逻辑)是保障混炼质量的前提。
另一个直接受到堆叠式炼胶机工作原理影响的实操参数是填充系数(即一次投料体积与密炼室总容积的比率)。为提高单产,很多工厂倾向于采用较高的填充系数。然而,过高的填充率会严重压缩物料在密炼室内流动、折叠的空间。
当物料填充过满时,会出现以下问题:
理想的填充系数需根据物料特性(如粉末含量、流动性)、转子构型及工艺目标综合确定。对于填料含量高、分散难度大的塑料改性料,往往需要一个适中的填充系数(例如0.6-0.75),为充分的“堆叠-剪切”提供空间,虽然单次产量略有牺牲,但换来了优异的分散质量和批次稳定性,长远看反而降低了废品率和返工成本。
理解了温控与填充系数这两个基于设备工作原理的核心维度后,生产优化便有了明确方向。它要求设备操作与工艺设定形成联动:
设备的硬件能力设定了工艺优化的天花板。一套能够精准执行“温控-填充-剪切”协同工作原理的堆叠式炼胶机,是实现高品质、高效率混炼的物理基础。
在塑料改性这个对分散均一性要求严苛的领域,堆叠式炼胶机已从单纯的混合设备,演变为影响产品核心竞争力的一道关键工序。其价值不仅在于机械结构的坚固,更在于整套系统能否精准、稳定地实现其设计的工作逻辑——即通过可控的温度环境与合理的空间填充,使“堆叠”与“剪切”效应最大化。
作为深耕橡塑设备领域超过十五年、拥有七十多项自主专利技术的制造商,利拿实业在设计堆叠式炼胶机时,将温控精度与工艺适配性作为核心研发重点,致力于为客户提供降本增效、环保合规的橡塑混炼成型整体解决方案。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
 18046916153