
对于橡胶密封条、O型圈、油封等精密制品的生产而言,开炼机辊筒温度的稳定性直接决定了胶料的混炼质量与批次一致性。一旦辊温出现不可控的波动,极易导致胶料发生局部早期硫化(焦烧),或塑化不均,最终反映在产品上就是气密性下降、尺寸超差或寿命缩短。许多现场操作人员遇到温控问题时,习惯性归咎于加热棒或冷却水阀,却忽视了温控系统的整体精度匹配与设备自身的热交换效率。本文将从设备温控配置与生产工艺适配两个核心维度切入,为您梳理一套系统的排查与优化思路,帮助您稳定混炼工艺,提升产品合格率。
橡胶密封件配方通常含有多种硫化体系配合剂,对温度极为敏感。开炼机辊温的波动并非简单的仪表显示问题,它直接干扰了胶料在辊缝中受到的剪切、摩擦生热与冷却的动态平衡。
因此,一个稳定的、与配方工艺相匹配的辊温,是保障密封件性能一致性的首要前提。问题的根源往往超出简单的“加热”或“冷却”故障范畴。
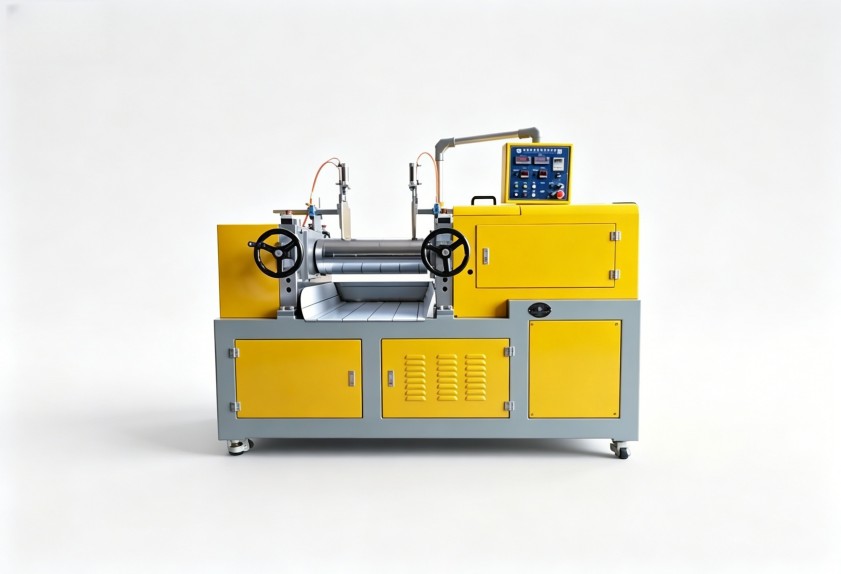
现代开炼机的温控已从简单的通断控制发展为更精密的PID调节。维修或优化时,不能只看测温点是否“有读数”,而需评估整个控制回路的精度与响应速度。
1. 传感器精度与安装位置
热电偶或热电阻的精度等级、安装深度及与辊筒表面的接触是否良好,决定了反馈信号的准确性。若传感器因长期磨损或结垢导致测温滞后,控制系统接收的就是失真的信号,做出的调节指令自然无法精准。定期校准和检查传感器状态是基础。
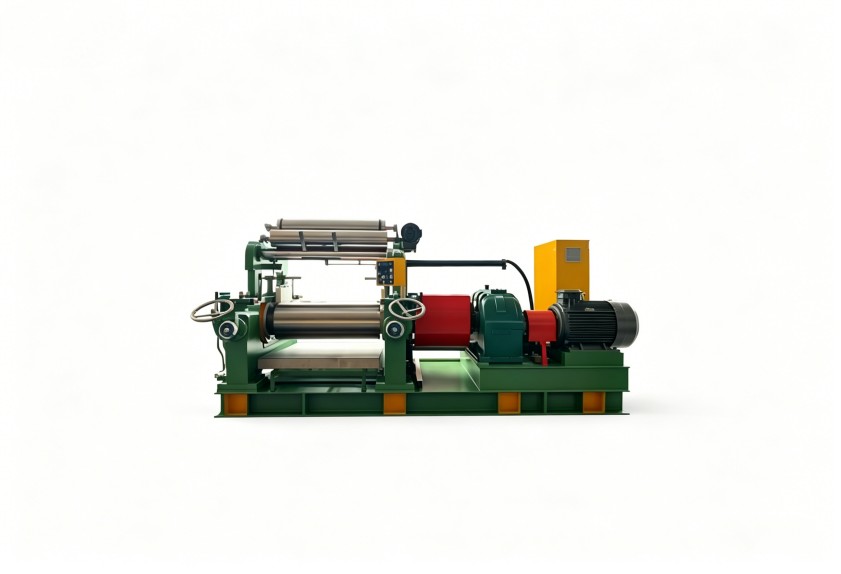
2. 控制算法的匹配性
不同容积、不同辊筒材质(如合金钢与冷硬铸铁)的开炼机,其热惯性差异巨大。一套固定的PID参数很难同时满足开机预热、稳态生产和冷却切换等多个阶段的需求。对于密封件生产常涉及的多批次、小批量换料工况,温控系统是否具备多组参数记忆与快速切换功能,显得尤为重要。
3. 执行元件的可靠性
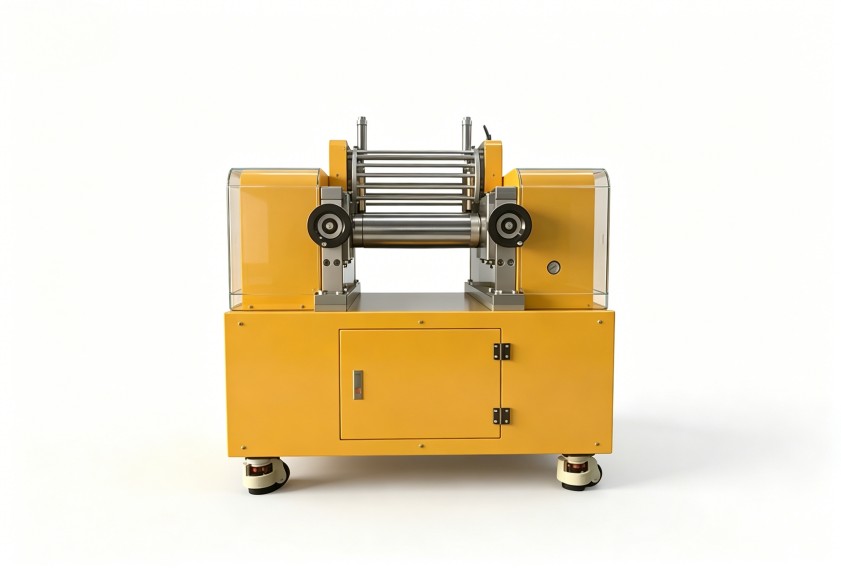
加热棒的功率分组是否合理?冷却水调节阀(如电磁阀、电动调节阀)的流量控制是否线性、有无卡滞?这些执行元件的状态直接决定了调控指令能否被忠实执行。例如,阀门开度与流量非线性,就会导致在设定点附近反复振荡,温度始终无法稳定。
当工艺需要较低辊温(如某些EPDM胶料的打三角包工艺)时,冷却能力不足往往是瓶颈。冷却效率不仅取决于进水温度和压力,更与辊筒内部流道设计密切相关。
在排查温度不稳定问题时,如果已排除外部水压、水温因素,就需要考虑设备本身的冷却结构是否满足当前高负荷、严要求的工艺冷却需求。
设备是基础,工艺是牵引。针对橡胶密封件的生产,有几个操作细节需要与设备状态协同考量:
一套行之有效的开炼机维修与保养方案,必然是针对具体胶料特性、生产节拍和设备现状的个性化组合。通用化的教程只能提供思路,真正的解决方案需要深度结合生产实际。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
 18046916153