
橡胶密封圈生产工艺中,炭黑分散度是决定产品最终性能,尤其是耐磨性和使用寿命的隐形门槛。许多工厂在混炼阶段,明明投入了优质的原材料,成品却依然出现早期磨损、局部龟裂等问题,根源往往就出在开炼初期的分散环节。一个常见的误区是,将分散不良简单归咎于混炼时间不足或密炼机功率不够,而忽略了开炼机作为预分散和塑化前站,其工艺窗口设定是否与后续流程匹配。本文将从开炼机辊筒温度控制与辊筒速比这两个直接影响剪切与吃料行为的设备参数入手,为您梳理胶料制备初期如何为优异的分散效果打下基础,并提供设备层面的适配思路。
开炼机在橡胶密封件胶料的制备流程中,通常承担着生胶塑化、配合剂(特别是炭黑)的初步混合与分散任务。这一阶段的分散质量,直接影响后续密炼机高效混炼的起点高低。如果炭黑在开炼阶段未能被有效“打散”并初步浸润,进入密炼机后,那些已经形成的细小团聚体在高温高剪切下,反而可能被“压实”或包裹得更紧密,成为难以消除的分散缺陷。因此,优化开炼机的工艺,核心是创造有利于炭黑颗粒被橡胶基体“捕捉”和“拉拽”开的环境,而非一味追求高剪切力。
控制辊筒温度是调节胶料粘度和剪切力的直接手段。对于炭黑分散,温度设定的目标是在胶料粘度和生胶强度之间找到平衡点。
低温操作的潜在问题
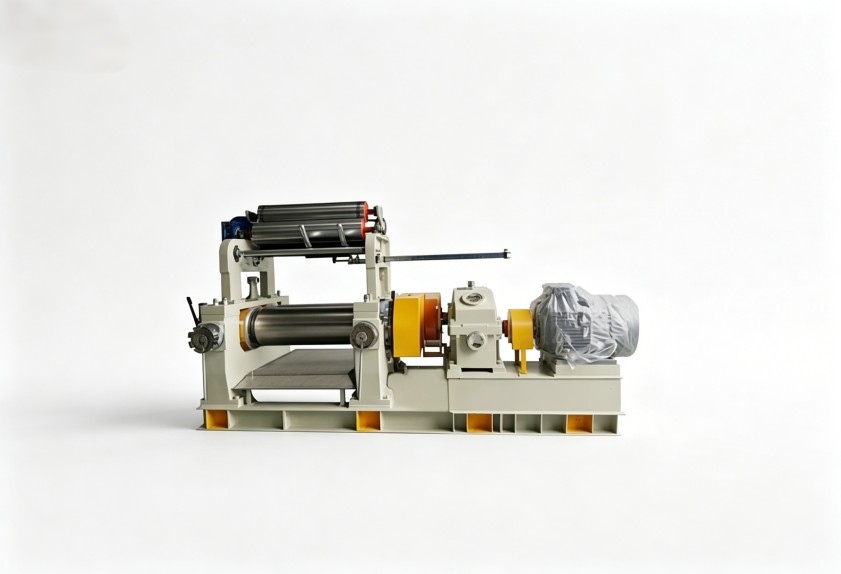
许多操作员倾向于采用较低的辊温,认为可以防止焦烧并获得更好的剪切效果。然而,对于某些门尼粘度较高的生胶(如部分牌号的NBR或EPDM),过低的辊温会导致胶料硬度高、弹性大,在辊缝处打滑严重,有效剪切力实际上会下降。炭黑颗粒难以被高弹性的胶料有效“咬住”并带入剪切区,反而容易在辊面上飞溅或堆积在两辊间隙上方,形成分散盲区。
高温带来的风险与机遇
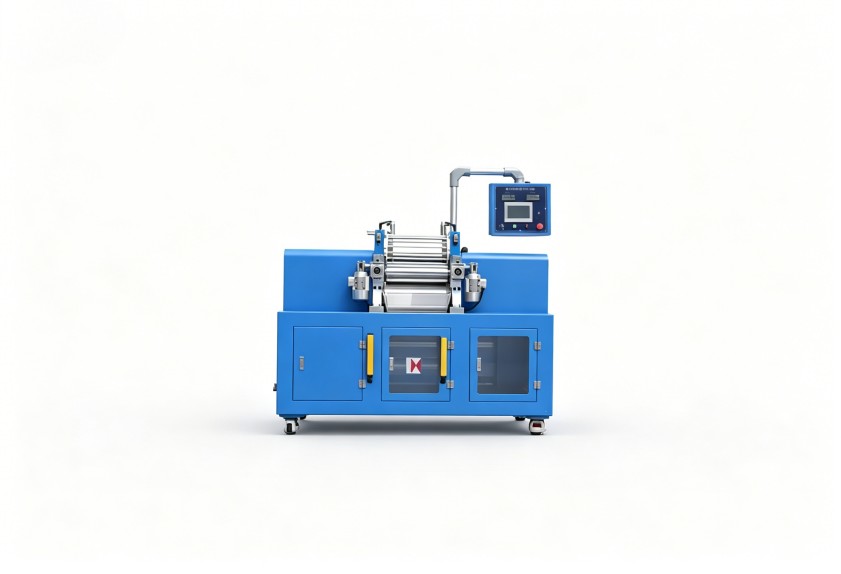
适当提高辊温(在安全焦烧时间范围内),可以显著降低胶料的粘度,增加其塑性流动性。这有利于胶料更好地包覆辊筒,形成稳定的堆积胶,从而将更多的炭黑带入剪切区。同时,塑性的增加也使得橡胶分子链在剪切作用下更容易伸展和滑动,对炭黑团聚体产生持续的剥离作用。关键在于,这个“适当”的温度窗口需要根据具体的胶种配方来确定,并与后续密炼工序的温度曲线衔接。对于橡胶密封件常用的胶料,前辊温度通常需要比后辊略高,以形成稳定的包辊胶,便于操作。
速比决定了辊筒线速度之差,是产生剪切力的源泉。但速比的选择不能孤立看待,必须与辊温、胶料特性以及操作习惯结合。
高速比不等于高分散
较大的速比能产生更高的剪切速率,理论上有利于分散。但过高的速比会带来两个副作用:一是胶料温升过快,可能缩短操作安全时间;二是胶料可能更倾向于快速通过辊缝,而不是在堆积胶区域经历充分的折叠与混合。对于填充量较高的密封圈胶料,过高的速比可能导致部分炭黑被“快速带过”而未充分分散。
速比与吃料行为的关联
一个常被忽视的细节是速比对“吃料”阶段的影响。在投料初期,合适的速比有助于胶料迅速被“咬入”辊缝并形成连续的胶带。如果速比不当,可能出现胶料在两辊间上下滚动却难以吃入的情况,这不仅降低效率,更导致炭黑等粉料在辊缝上方长时间暴露,增加飞扬损失和分散不均的几率。对于不同粘弹特性的胶料,理想的吃料速比范围可能不同,这要求设备具备一定的速比调整灵活性。
在实际生产中,辊温和速比是相互耦合的变量。优化方向应着眼于整个混炼周期的能量输入分布。
建立参数组合的试错逻辑
建议采用系统性的方法进行微调:固定填充系数和混炼时间,先寻找能形成稳定、光滑包辊胶的温度范围;在此温度基础上,再调整速比,观察胶料吃料速度、堆积胶形态以及最终胶片的表面光滑度(目视初步判断分散情况)。目标是让胶料在辊缝处经历充分的剪切,同时在堆积胶区域有良好的翻转和折叠。记录不同组合下的胶料最终温度和混炼效率,找到平衡点。
设备层面的适配考量
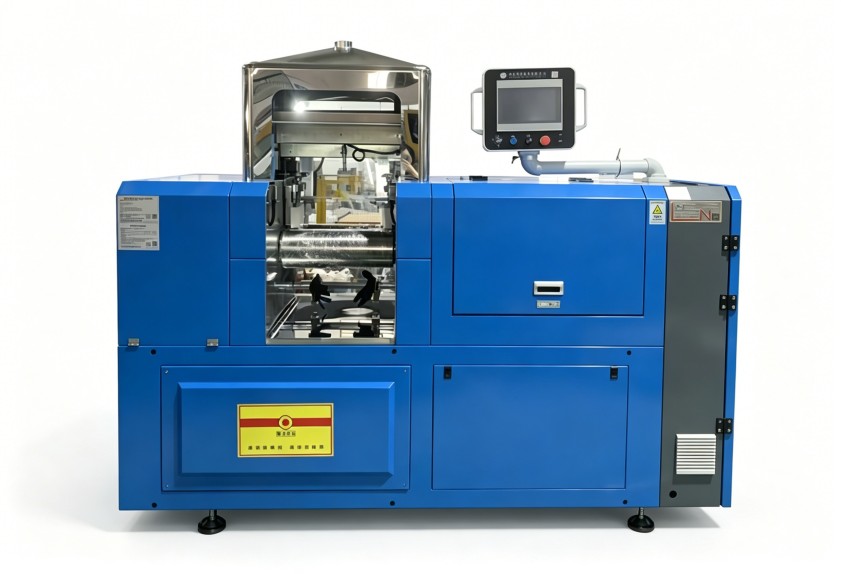
如果现有开炼机在调整参数后仍难以达到理想的分散起点,可能需要从设备配置本身寻找原因。例如,辊筒的加热/冷却能力是否足以精确维持设定的工艺温度曲线?速比调节范围是否足够覆盖从高粘到低粘不同胶种的吃料需求?辊筒表面是否带有特定的沟槽或花纹以改善吃料和混合效果?这些都属于设备与工艺深度匹配的范畴。
对于追求一致性和高效生产的橡胶密封件企业而言,将开炼机视为一个可精细调控的工艺单元,而非简单的预混设备,是提升整体混炼质量的重要一步。通过精确控制辊温和速比,可以为炭黑分散创造更有利的初始条件,从而为下游密炼工序减轻负担,最终提升密封圈产品的均一性与耐久性。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
 18046916153