密封件硫化机台面尺寸选择:超越规格表,匹配真实产能与质量需求
在橡胶密封件制造领域,硫化机是决定最终产品尺寸稳定性、密封性能和外观质量的核心装备。许多生产负责人在查阅“硫化机台面尺寸规格大全”时,容易陷入一个误区:仅仅对比长宽数据,或认为台面越大越“保险”。然而,不当的尺寸选择可能导致模具无法最经济地排布、锁模力分布不均影响飞边控制,甚至因热板加热不均造成硫化程度不一致。本文将跳出简单的尺寸罗列,从模具布局优化、锁模力有效传递和热场均匀性三个实操维度,为您提供一套针对密封件生产的硫化机台面选型框架。
模具排布经济性:台面尺寸与产能规划的直接关联
台面尺寸的首要价值在于承载模具。对于形状多样、尺寸各异的橡胶密封件(如O型圈、油封、垫片),模具设计通常为多腔模以提高单次硫化产量。此时,台面尺寸就决定了单次能放置的模具数量或一模多腔的腔数上限。
- 单模尺寸与排布方式:首先需明确单个模具(包括模架)的投影面积。方形或矩形模具通常采用矩阵式排列,而圆形模具则可能采用蜂窝状排列以节省空间。台面尺寸需在长宽方向留出足够的安装、定位槽以及顶出机构空间,而非仅仅“放得下”。
- “活用边角”与标准化考量:对于小批量、多品种的密封件生产,可能需要在一台硫化机上兼容多种模具。此时,台面尺寸需考虑能否通过更换垫板或使用模块化定位系统,灵活适配不同尺寸模具,减少换模时的台面空间浪费。一味追求超大台面,可能造成设备投资和日常能耗的浪费。
- 与自动化衔接:若规划未来引入机械手自动取放制品,台面周边还需预留机械手的运动轨迹和安全空间,这同样影响着有效工作区域的界定。
因此,选型前应基于未来1-3年的主流产品蓝图,规划好模具家族,并模拟在候选台面尺寸上的排布方案,计算单次硫化循环的总产出,从而反推满足目标产能所需的设备台数或循环时间。
锁模力需求核算:确保尺寸与压力匹配,杜绝飞边缺陷
锁模力不足是导致密封件产生飞边、毛刺甚至尺寸超差的主要原因。锁模力需求与模具型腔的总投影面积及硫化压力直接相关。台面尺寸越大,理论上可安装的模具总投影面积越大,对锁模力的需求也呈线性增长。
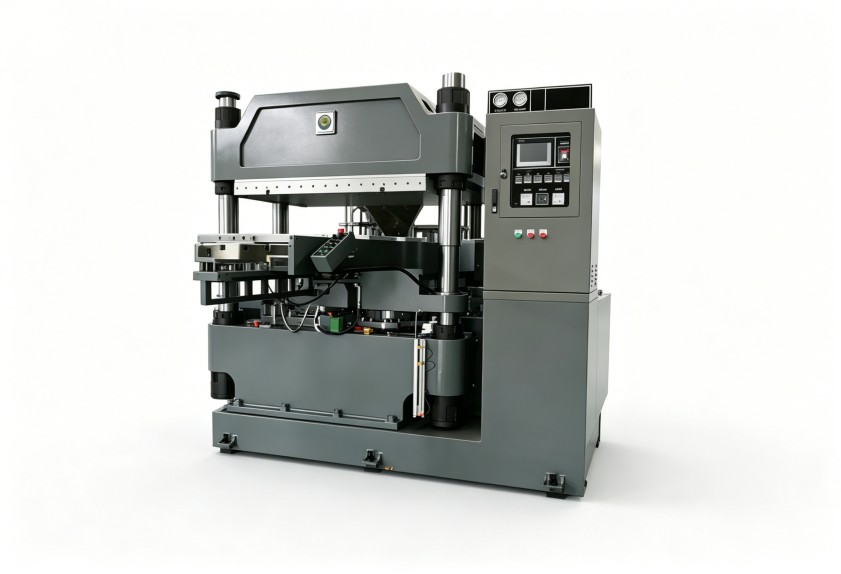
- 计算真实所需锁模力:不能仅凭经验估算。需要根据具体胶料的硫化特性(流动性)、产品结构(有无复杂嵌件)、流道系统设计,确定型腔内的平均压强。将单个型腔的投影面积乘以型腔数,再乘以该压强,并加上流道系统的面积贡献,才能得出所需的总锁模力。所选硫化机的额定锁模力必须大于此计算值,并留有适当安全余量(通常15%-25%)。
- 压力分布均匀性:大型台面尤其要关注合模机构的压力分布是否均匀。如果台面中心与四角的锁模力存在显著差异,即使总吨位达标,也可能在模具边缘区域因压力不足而产生飞边。这与机架刚性、油缸布局及热板平行度精度密切相关。
- 密封件薄壁产品的特殊要求:许多密封件属于薄壁制品,对硫化压力和温度的均匀性极为敏感。台面尺寸大而锁模力勉强够用时,边缘区域的压力衰减可能直接导致该区域产品密度不足、性能下降。
因此,“台面尺寸”必须与“锁模力”这个关键参数联动评估。一份理想的规格表,应明确不同台面尺寸规格所对应的额定锁模力,并给出推荐的最大模具投影面积参考值。
热板温度均匀性:大台面下的质量控制挑战
硫化过程的本质是热化学反应,温度均匀性是保证整批产品硫化程度一致的前提。台面尺寸增大,对加热系统的设计和制造工艺提出了更高要求。
- 热源布局与分区控制:对于长度或宽度超过一定尺寸(例如1.5米)的热板,单一的加热元件或热媒流道难以保证整个台面温场一致。优秀的硫化机设计会采用多区加热和独立控温技术,通过分布在热板不同区域的多个热电偶实时监测并调节,将台面各点温差控制在工艺允许的范围内(如±1-2°C)。这在生产对温度敏感的氢化丁腈橡胶(HNBR)或氟橡胶(FKM)密封件时至关重要。
- 热板材质与结构:热板的材质(如优质合金钢)及其内部流道的加工工艺,直接影响热传导效率和均匀性。大尺寸热板还需具备足够的结构刚性,在长期热循环和锁模力作用下保持平面度,避免变形导致局部接触不良传热。
- 能耗考量:更大的台面意味着更大的热板质量与表面积,升温所需的热能和维持恒温的热损耗都会相应增加。在选型时,需评估其隔热设计是否良好,这直接关系到生产运行成本。
对于密封件制造商而言,在评估硫化机台面尺寸规格时,必须询问供应商关于热板温度均匀性的具体技术数据(如提供温场测试报告),而非仅仅关注尺寸数字。
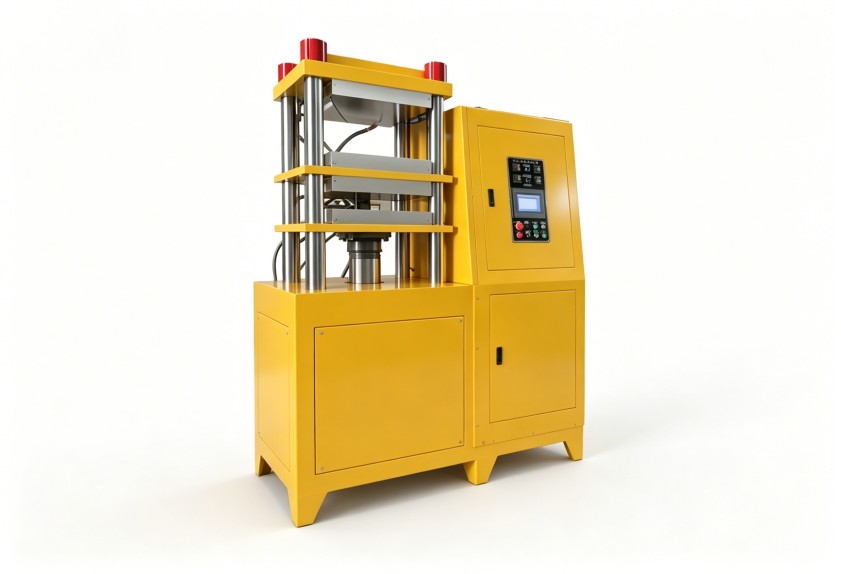
从规格到方案:如何获得精准的选型建议
脱离具体生产情境的“规格大全”参考价值有限。要做出精准决策,您需要系统性地梳理自身需求:
- 梳理产品矩阵:列出主要密封件的材料、尺寸、结构简图、单件重量及年产量需求。
- 明确模具方案:与模具工程师确定初步的模具设计思路(一模多少腔?模具尺寸大致多少?)。
- 定义工艺窗口:明确所用胶料的推荐硫化温度、压力范围。
- 规划生产节奏:期望的班产量、换模频率、是否与前后道工序联动。
带着这些信息与设备供应商沟通,才能从“台面尺寸”的讨论,深入到“产能、质量、成本”综合最优的解决方案层面。优秀的供应商能够根据您的输入,进行模拟计算和方案比选,甚至提出优化模具设计以更好匹配标准台面尺寸的合理化建议。
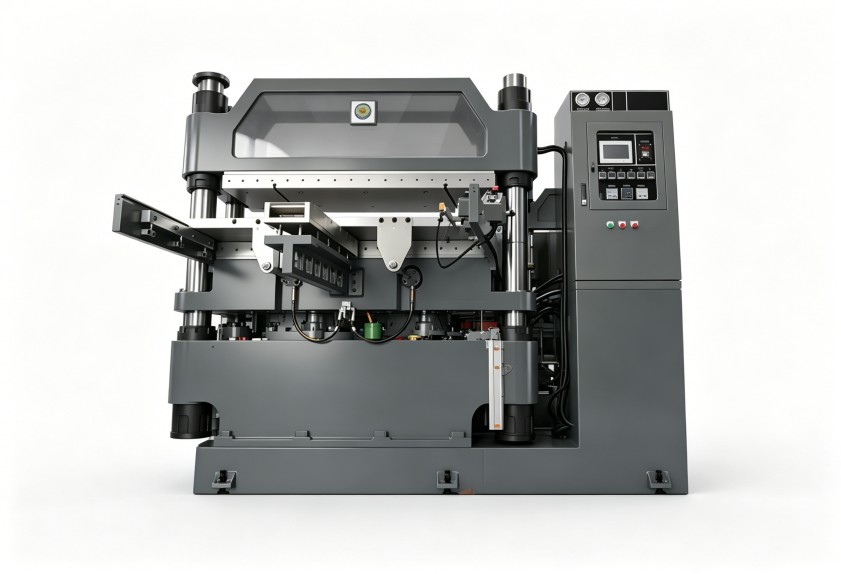
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153