

在陶瓷粉末预混、高填充色母粒或特种功能材料的制备中,啮合型密炼机因其强剪切和优异分散能力而被广泛应用。然而,许多用户在实际生产中发现,即使使用“厂家直销”的啮合机,不同批次间的陶瓷粉体色泽仍然存在肉眼可辨的差异,甚至同一批次内出现局部色差。这不仅导致产品外观一致性下降,更可能预示着功能填料分散不均,直接影响材料的电气、导热或力学性能。常见的误区是将其简单归咎于“设备不行”而频繁更换供应商,却忽视了设备配置、工艺参数与物料特性之间的深度适配才是关键。本文将聚焦于陶瓷粉末混炼这一具体场景,从设备的核心配置、工艺控制要点以及行业适配方案三个角度,分析颜色不均的成因,并提供切实的改善与选型思路。
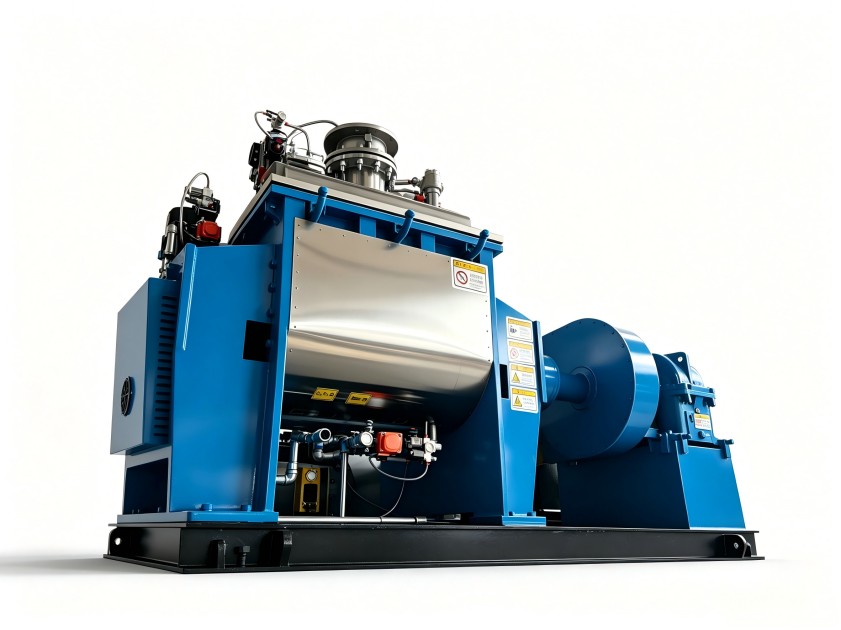
陶瓷粉末、高含量颜料或导电炭黑等粉体,在混炼中面临的主要挑战是“团聚”与“架桥”。粉体颗粒间因范德华力容易聚集,在混炼初期若不能迅速被打散并均匀包裹到基料中,后期即使延长混炼时间也难以完全补救。这对啮合机密炼机提出了特定要求:
因此,解决颜色不均问题,不能只看设备铭牌上的“啮合机”三个字,而需深入其内部配置与工艺设定的细节。
当考察“啮合机厂家直销”时,应将关注点从价格转移到直接影响分散效果的核心部件配置上。这对于陶瓷粉末混炼尤为关键。
1. 转子构型:两棱、四棱与专用齿形的选择
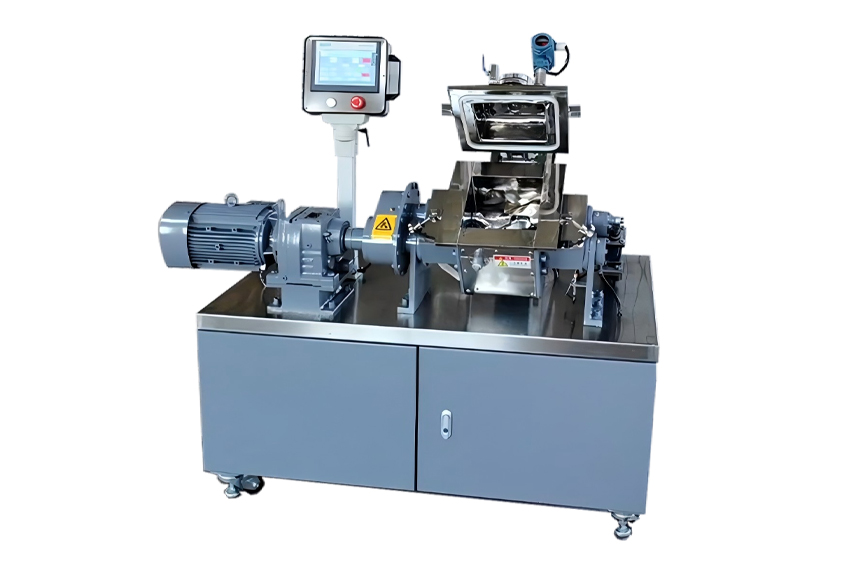
啮合型密炼机的转子设计是分散能力的核心。常见的两棱转子剪切力强,混合速度快,但对于高硬度或超细陶瓷粉体,可能初期剪切过于剧烈,导致粉体被过度压实而非分散。四棱转子则提供了更多的分流与折叠次数,混合作用更温和、更均匀,适合对剪切敏感或需要长时间分散的物料。一些专业的设备制造商还会开发针对粉体处理的专用齿形,通过优化螺旋升角与棱顶间隙,在强剪切与高效轴向置换间取得更好平衡。选型时,需向厂家明确物料特性,并了解其转子设计是否针对高填充粉体进行过优化。
2. 温控精度:±1℃与±5℃是云泥之别
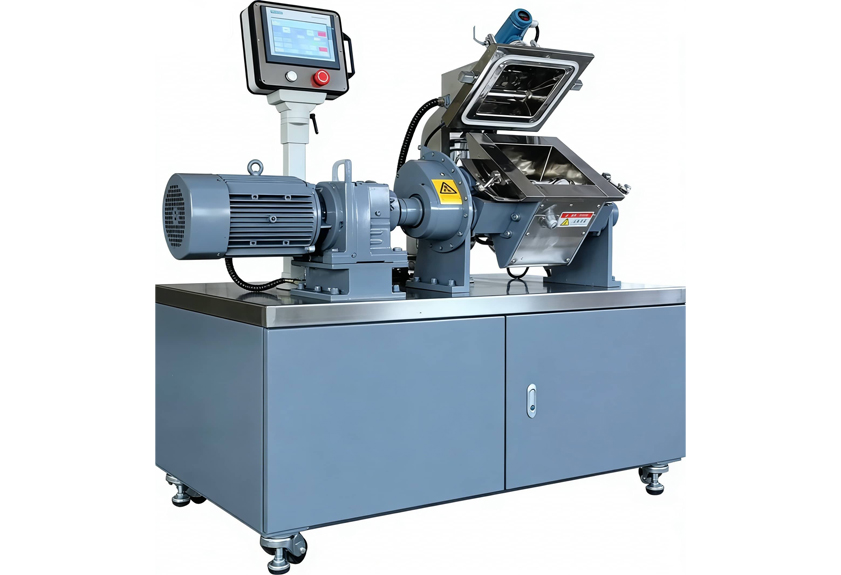
颜色分散对温度极其敏感。混炼室壁、转子内部通常采用流体(水或油)进行加热冷却。系统的控温精度直接决定了工艺的可重复性。一个宣称能加热到200℃但实际波动范围在±5℃以上的系统,足以在不同批次间造成明显的黏度差异和分散状态变化。对于高品质的陶瓷粉体混炼,要求温控系统具备快速响应能力和高精度PID控制,确保全程温度波动在±1℃甚至更小范围内。这不仅是仪表显示的数字,更关乎整个流道的设计、冷却效率以及传感器的布置合理性。
即便拥有了配置精良的设备,不当的工艺操作仍是导致颜色不均的直接原因。其中,填充系数和混炼程序(时间-功率-温度曲线)是两大可控关键。
填充系数过高是常见误区。为了追求单批产量,许多操作者会超量投料。过满的混炼室会严重限制物料的流动与剪切空间,转子被物料“抱死”,剪切作用反而下降,粉体无法有效分散。对于密度大、流动性差的陶瓷粉末,适宜的填充系数通常需要低于常规橡胶混炼,有时甚至需要从较低系数开始试验,找到既能保证分散质量又能兼顾效率的最佳点。
混炼程序并非时间越长越好。一个科学的混炼程序应分为几个阶段:投料与初步浸润阶段(低温、低转速)、主分散阶段(升温、适宜转速)、均化与排胶阶段(降温或保温)。对于陶瓷粉体,关键是优化主分散阶段的能量输入(通过功率曲线监控),确保剪切能量有效用于打破团聚,而非单纯转化为热量。通过记录和分析不同配方下的功率曲线,可以找到分散完成的“拐点”,避免欠混或过混。
标准化的啮合机或许能解决大部分通用塑料的混炼问题,但对于陶瓷粉末、特种高分子复合材料等,往往需要基于对物料特性的深刻理解进行非标定制。这正是区分普通设备供应商与具备研发能力的解决方案提供商的关键。
例如,针对极易吸潮的某些陶瓷粉体,可能需要配备抽真空或充氮保护系统,在混炼过程中隔绝水分和氧气,防止物料变性影响色泽与性能。对于含有高比例超细粉体(如纳米级填料)的配方,可能需要特殊的喂料装置(如侧喂料器)实现渐进式添加,避免一次性投料导致的团聚和扬尘。混炼室与转子表面的特殊涂层处理(如硬化、镀铬)也能减少物料粘附,确保每次排胶干净,避免残留物污染下一批次。
围绕“啮合机厂家直销”进行采购决策时,真正的价值不在于获得一台标准机器,而在于供应商是否具备根据您的具体物料体系(陶瓷粉的粒径分布、比重、吸油值、与基料的相容性等)和产能要求,进行设备配置调整与工艺开发支持的能力。这种基于深度行业认知的定制化能力,才是确保颜色分散一致性和产品性能稳定的根本。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
