H1:解决橡胶密封件起泡分层,需从硫化机排气规程与胶料特性匹配入手
对于橡胶密封件制造商而言,硫化后的成品内部出现气泡或分层,是直接影响产品气密性、耐用性乃至批次合格率的棘手问题。许多生产管理者遇到此类状况,会首先怀疑硫化机本身的排气功能,并试图通过调整排气次数或时间来解决。然而,问题的根源常常更前置,与密炼混炼阶段的胶料状态、以及硫化工艺参数与胶料特性的协同性密切相关。本文将从 胶料流动特性与设备填充系数的匹配、排气工艺参数与温控精度的协同 两个关键维度展开,帮助您诊断现象背后的真实原因,并为设备与工艺的协同优化提供清晰的改善方向。
H2:胶料预分散与排气效率的关联:不止于硫化机
硫化过程中的排气,其本质是驱赶胶料在混炼、预成型及模腔流动过程中裹入的空气、低分子挥发物以及少量水分。对于橡胶密封件这类对致密性要求极高的制品,排气效果不佳的直接表现就是成品内部的微小气孔或分层线。一个常见的误区是,将排气不良完全归咎于硫化机压机的排气程序设置。实际上,胶料在进入模腔前的状态,已经为排气难度埋下了伏笔。
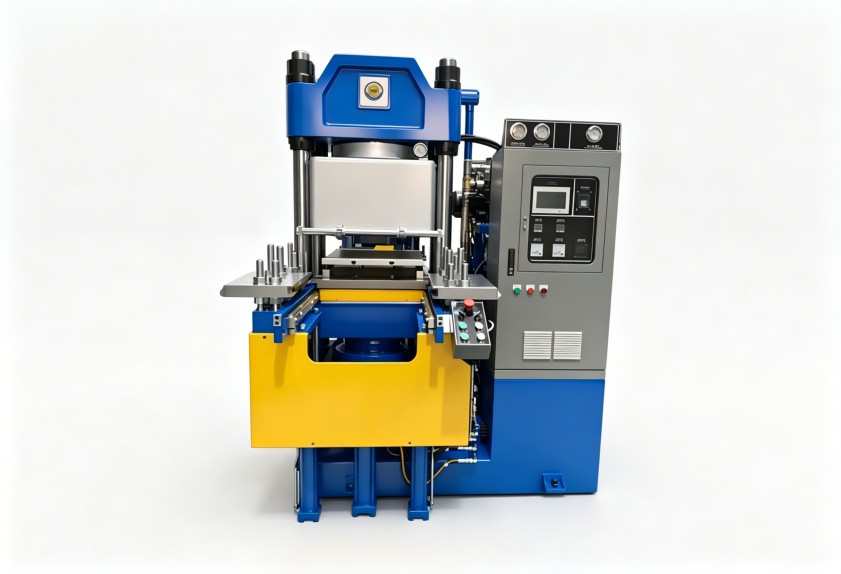
- 混炼阶段的气体裹入:在加压式密炼机中进行混炼时,如果胶料填充系数过高或过低,都会影响胶料的剪切与翻炼效果。填充过满,胶料翻动不充分,内部易形成“死区”,空气难以被有效排出;填充不足,则胶料无法形成有效的压力传递和剪切,同样不利于气体和挥发分的排除。此外,如果混炼温度控制不当,导致部分助剂(如加工油、某些促进剂)在混炼阶段就提前挥发再冷凝,会形成更难以在硫化阶段排出的微小液滴。
- 胶料流动性与模腔填充:不同配方的橡胶胶料(如NBR、EPDM、FKM等)其黏度、收缩率和热传导性能差异显著。流动性较差的胶料在注入模腔时更容易裹入空气,且流动前沿汇合时若排气不畅,极易形成分层线。这就要求硫化工艺中的注射/传递速度、压力与胶料特性相匹配,为后续的排气阶段创造有利条件。
因此,审视 硫化机排气操作技巧 时,必须将其置于从密炼到硫化的完整工艺链中。优化混炼工艺,获得分散均匀、挥发分含量低的胶料,是提升后续硫化排气效率的基础前提。
H2:硫化机排气参数设置:核心在于与胶料状态的动态协同
当胶料以相对理想的状态进入模腔后,硫化机的排气程序设置就成为决定性的环节。有效的排气操作并非简单的“多排几次”或“延长排气时间”,而是一套与胶料升温曲线、黏度变化紧密耦合的动态工艺。
H3:排气时机与胶料黏度变化的窗口期
胶料在模腔内受热后,其黏度会经历一个先下降(受热软化)再急剧上升(开始交联)的过程。最佳的排气时机,通常出现在胶料黏度降至最低点附近、但尚未开始快速交联的短暂“窗口期”。此时胶料流动性好,内部气体在压力作用下更容易迁移至排气槽被排出。
- 过早排气:胶料尚未充分软化,内部气体未充分聚集至表面,排气效果差。
- 过晚排气:胶料已开始初步交联,黏度迅速增大,气体被“锁”在内部难以排出,强行排气可能导致胶料被挤出形成飞边,但内部气泡依然存在。
因此,设定第一次排气的时间点,需要依据具体胶料的硫化特性曲线(通常通过硫化仪获得)和模具体积、加热效率来综合判断。对于多组分或厚制品,可能需要进行多段排气,每段排气都对应着胶料内部不同深度区域达到最佳流动状态的时刻。
H3:排气行程、速度与模具排气槽设计
排气动作本身的参数也至关重要。
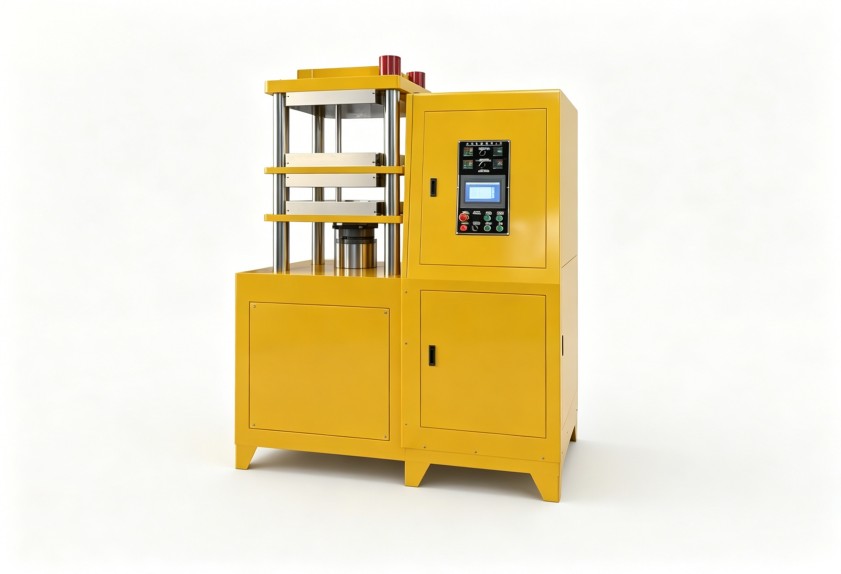
- 排气行程与速度:过快的排气速度可能导致胶料被瞬间吸出,堵塞排气槽;过慢则排气不彻底。行程不足则模具开启缝隙太小,排气不畅;行程过大则可能导致模具降温或引入新的空气。理想的排气是模具微开一个刚好能让气体逸出而胶料不被大量挤出的缝隙,并保持短暂时间。这要求液压或气动系统具备良好的低速稳定性和位置控制精度。
- 模具排气槽:这是气体排出的物理通道。排气槽的深度、宽度、布局(特别是流道末端和胶料汇合处)必须与胶料特性匹配。对于流动性好的胶料,排气槽需要更浅、更窄,防止胶料溢出形成飞边;对于黏度大、排气困难的胶料,则需要更通畅的排气设计。同时,保持排气槽清洁、无堵塞是日常维护的基本要求。
一套精细化的 硫化机排气操作技巧,本质上是将设备动作与材料科学特性相结合的过程。它要求操作者或工艺工程师不仅了解设备,更要理解所用胶料的“脾气”。
H2:面向密封件生产的设备选型与工艺优化思路
基于以上分析,要系统性解决橡胶密封件的排气问题,需要在设备选型和生产管理层面建立更全局的视角。
- 密炼设备的精准匹配:确保上游的加压式密炼机能够为硫化环节提供状态稳定的胶料。这涉及到密炼机容积与批次产量的合理匹配(控制填充系数)、转子构型对特定胶料(如高填充EPDM)的分散能力,以及精准的温控系统,避免混炼过程中的异常温升导致助剂分解或提前挥发。稳定、均质的混炼结果是高效硫化的基石。
- 硫化机的控制精度要求:对于精度要求高的橡胶密封件,在评估硫化机时,应特别关注其温度控制系统的均匀性与稳定性(模温差异会导致胶料固化不同步,影响排气),以及执行排气动作的液压/气动系统的响应精度与可重复性。能够精准设定和控制微小的排气开模距离与保持时间,是实现上述动态排气工艺的设备基础。
- 建立工艺参数数据库:针对不同材质、不同形状的密封件产品,建立并不断完善其完整的工艺参数包,包括密炼工艺(时间、温度、压力)、预成型工艺以及硫化的温度、压力、排气次数、排气时机与行程等。将成功的生产工艺固化下来,是保证批量生产质量稳定、减少对操作人员个人经验依赖的关键。
将硫化环节的排气问题,回溯至混炼阶段进行预防,并在硫化阶段实现设备与材料的精准对话,是提升橡胶密封件产品合格率与性能一致性的有效路径。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。



 18046916153
