

橡胶密封条挤出后,需要在特定部位进行背胶处理以增强粘接性能。不少工厂遇到这样的困扰:背胶胶料在捏炼后,其黏度、分散度或硫化特性出现批次波动,导致后续挤出背胶工艺窗口变窄,时而粘合不牢,时而流动性差影响尺寸。许多技术员会将问题归咎于配方或操作,却常常忽略了一个底层因素——作为前道工序的加压式密炼机,其设备配置与工艺参数的匹配度,直接决定了胶料的“先天”质量。本文将聚焦于为橡胶密封件行业服务的东莞炼胶机制造厂家在产品设计时,如何从转子构型、温控策略与一致性控制三个维度出发,帮助用户从源头上稳定背胶胶料的性能。
捏炼机的“心脏”是转子。对于需要将炭黑、白炭黑、粘合树脂等多种组分均匀分散到橡胶基体中的背胶胶料而言,转子的设计决定了剪切效率和分散质量。
市面上常见的转子有啮合型和非啮合(切向)型。对于密封条背胶这类包含较多细粒径填料和粘合剂的胶料,啮合型转子因其强制的啮合作用,通常能提供更强烈的分散和均化效果,有利于打破填料团聚体,促进粘合树脂的熔融与分布。但这并不意味着它是唯一选择。一些经过优化的四棱切线型转子,通过特定的螺旋升角与棱长设计,也能在保证足够分散力的同时,产生更柔和的剪切,这对于控制某些对剪切热敏感的合成胶(如部分EPDM牌号)在密炼过程中的温升更为有利。
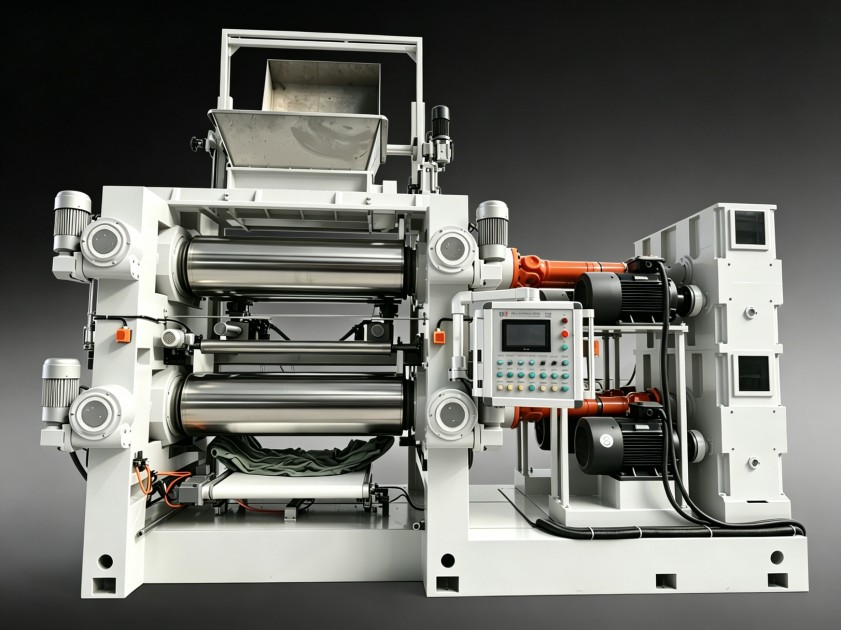
因此,当你与东莞的炼胶机制造厂家沟通时,不应只询问设备型号,而应深入探讨转子类型与你的具体胶料体系(如生胶种类、填料类型与比例)的适配性。一个专业的设备供应商会询问你的配方骨架,而非直接推荐“最畅销”的型号。
背胶胶料的工艺性能,尤其是其门尼黏度和挤出膨胀率,对温度极为敏感。密炼过程中温度控制失准,是导致胶料批次间流变特性差异的主要原因之一。
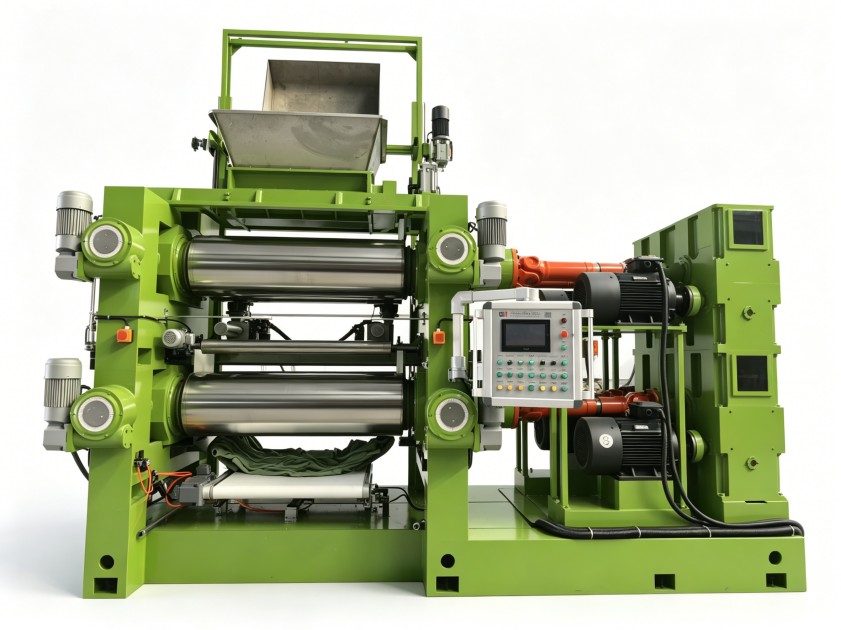
高效的温控系统远不止是防止胶料在密炼室早期硫化。它至少包含三个层面:
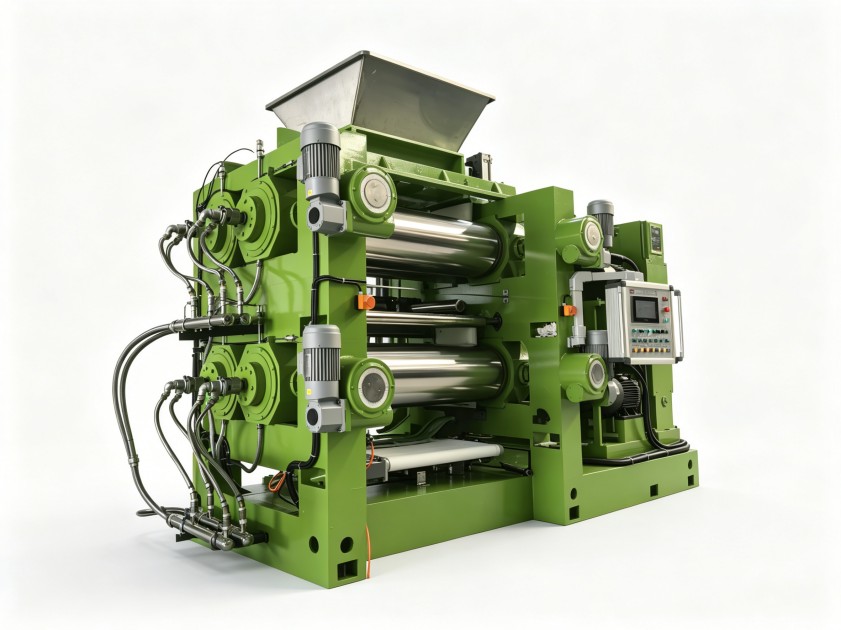
若温控精度不足,胶料在不同批次的密炼中经历不同的“热历史”,其交联密度前驱体就会发生变化,最终体现在背胶挤出时口型膨胀不稳定、硫化速度不一致。优秀的设备制造商会在温控系统的设计上投入大量研发,这正是体现其技术底蕴的地方。
对于密封条这类连续化、大规模生产的产品,胶料质量的稳定性比单批次的最优性能更为重要。确保批次一致性,需要设备在硬件和软件上提供系统性保障。
硬件方面,除了上述的温控系统,还包括:
软件层面,则依赖于成熟、可复现的工艺程序。现代密炼机应能存储和精确执行多组混炼工艺曲线,自动控制每一步的转速、压力、温度和时间,将操作工的经验“固化”到设备程序中。这是将“老师傅”手感转化为稳定工业产出关键一步。在选择东莞炼胶机制造厂家时,应关注其控制系统是否开放了足够的工艺参数编程权限,以及历史数据记录与追溯功能的完备性。
为背胶胶料选择或优化捏炼设备,不能孤立地看待密炼机本身,而应将其置于整个密封条生产的工艺链中考虑。
首先,需要明确前后道工序的匹配。例如,密炼机的批次排料量应与下游的开炼机或挤出喂料系统的处理能力相匹配,避免等待或堆积。密炼后排胶的胶料形态(成团性、温度)也应适合后续工序的接料方式。
其次,评估环保与能耗要求。密封件工厂可能对车间的粉尘、挥发物有更严格的控制标准。因此,密炼机的投料口密封、除尘接口以及是否具备废气收集功能,都可能成为重要的选型考量点。能耗方面,采用高效电机与优化传动的设备,长期运行下的成本差异会逐渐显现。
最后,与设备供应商的沟通应基于实际工况。提供尽可能详细的胶料配方范围、目标产能、现有工艺瓶颈以及对未来产品扩展的预期,有助于设备厂家提出更具前瞻性的配置方案,而非仅仅满足当前最低要求。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
