硫化粘模困扰橡胶密封件生产?根源排查与设备优化方向
对于橡胶密封件制造商而言,硫化后的产品牢固地粘附在模具上,不仅意味着额外的脱模工时和人工成本,更可能直接损伤产品外观与尺寸精度,导致批量报废。许多现场管理者第一反应是调整脱模剂配方或工艺时间,但问题依旧反复。实际上,硫化过程中的粘模问题,往往与设备本身的性能,特别是温控系统的精确性以及模具表面的原始状态密切相关。本文将聚焦这两个核心设备维度,帮助您系统性地分析问题根源,并提供切实可行的优化思路。
为什么温控不准会加剧粘模?
在橡胶硫化反应中,温度是至关重要的“指挥棒”。理想的硫化温度窗口,能让橡胶分子在模具内完成充分交联,形成稳定的三维网络结构,从而具备良好的弹性和脱模性能。
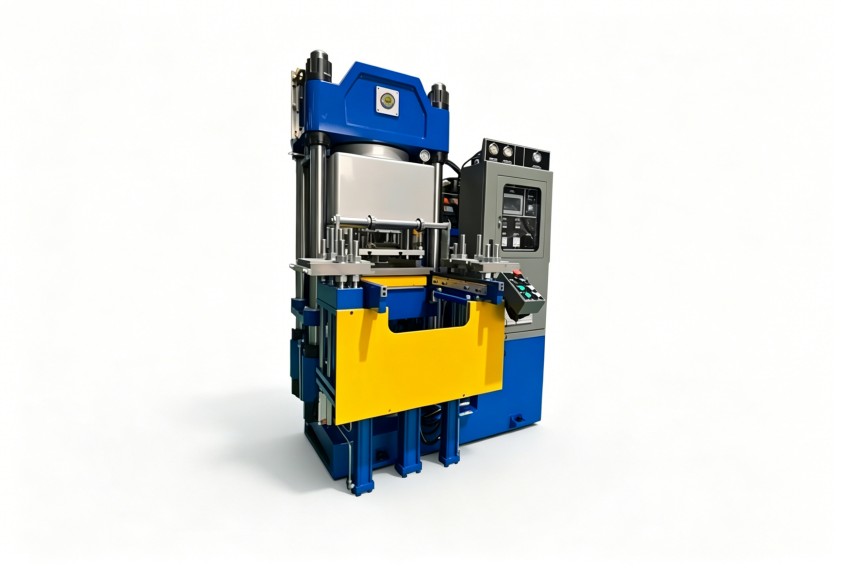
- 温度波动过大: 如果硫化机的加热板或热媒体循环系统控温不精准,存在超过±3℃甚至更大的波动,会造成模腔内不同区域或同一区域在不同时间点的实际温度差异。局部温度过低,可能导致该区域胶料欠硫,物理强度不足,在脱模时易被拉扯变形甚至撕裂,部分胶料残留;局部温度过高,则可能引起胶料过硫,变得脆硬并与模具发生更紧密的粘附,同样难以脱模。
- 升温速率不匹配: 不同的橡胶配方(如EPDM、NBR、氟橡胶)对升温速率有特定要求。若设备升温太慢,胶料在达到正硫化点前处于塑性状态时间过长,易渗透进模具微观孔隙;升温过快,则可能因内外温差大产生内应力,影响最终脱模。
因此,将橡胶硫化机粘模问题的排查,首先指向其温控系统的稳定性与均匀性,是抓住了关键矛盾。仅仅依赖操作经验调整工艺参数,而忽视设备本身的“硬指标”,常常事倍功半。
模具表面状态:被忽视的“第一现场”
模具是与胶料直接接触的界面,其表面状态是决定脱模难易的“第一现场”。许多粘模问题,根源在于模具表面处理工艺无法满足当前生产物料的特性。
- 表面粗糙度不达标: 无论是新模具还是经过长期使用的旧模具,其型腔表面的粗糙度(Ra值)至关重要。过于粗糙的表面会像无数微小的倒钩,极大地增加胶料的接触面积和机械咬合力,导致脱模困难。而过于光滑的表面,虽然理论上利于脱模,但可能影响胶料流动和排气,需要与特定的脱模剂配合。
- 表面涂层或处理工艺老化失效: 为了提高脱模性、耐磨性和耐腐蚀性,高品质的硫化模具通常会进行镀铬、氮化、PVD(物理气相沉积)涂层等表面处理。随着生产批次增加,这些涂层会因磨损、高温氧化或化学腐蚀而逐渐失效,失去其原有的低表面能特性,粘模现象便会日益显著。
- 清洁与维护不当: 生产过程中,脱模剂残留、胶料析出物、炭黑等会在模具表面逐渐积聚,形成一层难以察觉的污垢层。这层污垢不仅影响产品光洁度,其不均匀的附着也会改变局部摩擦系数,成为粘模的诱因。
当频繁出现粘模时,对模具进行一次专业的表面检测(如粗糙度仪测量、金相显微镜观察)和必要的再处理,往往是快速见效的解决方案之一。这比不断更换或加大脱模剂用量更为经济且彻底。
从设备选型端预防粘模问题的关键考量
对于有计划进行设备更新或新增生产线的企业,在选购硫化机时,就应将预防粘模作为一项重要性能指标来评估,这可以为未来的稳定生产打下坚实基础。
- 温控系统的配置等级: 关注加热方式(电加热、蒸汽加热、油加热)、控温模组(PID智能温控仪的精度与分区控制能力)、温度传感器的布置密度与反馈速度。一台能够实现±1℃以内控温精度、模腔各点温差小于±2℃的硫化机,能为复杂的密封件配方提供更宽容、稳定的工艺窗口,从根本上减少因温度不均导致的粘模风险。
- 对模具兼容性与维护友好的设计: 考察设备是否便于模具的快速安装、拆卸与日常清洁。例如,开合模导向系统的精度会影响模具的对中性,对中性差会导致飞边和局部压力异常,间接引发粘模。此外,设备是否预留了便捷的模具温控介质接口,也影响着未来对模具进行独立温控优化的可能性。
- 压力系统的稳定性: 稳定且足够的锁模压力,能确保胶料在型腔内充分填充并保持均匀的压力分布,这对于薄壁、结构精细的密封件尤为重要。压力不足或不稳,可能导致胶料不能紧密贴合型腔表面,反而在某些区域形成真空吸附,或因为保压不足导致产品收缩不均,增加脱模阻力。
将橡胶硫化机粘模的解决办法前置到设备采购环节,是一种更具战略眼光的投资。它意味着从源头上购买了更高的工艺稳定性和更低的长期运维成本。
构建系统性的粘模问题解决框架
面对持续的粘模困扰,建议生产团队建立一个由表及里的系统性排查框架,而非“头痛医头,脚痛医脚”。
- 首先,记录与现象关联。 详细记录粘模发生的模具位置(是固定位置还是随机出现)、对应的产品批次、使用的具体胶料配方牌号及批次。这有助于判断问题是普遍性的还是偶发性的,是与材料相关还是与模具特定状态相关。
- 其次,进行设备基础性能校验。 使用表面温度计或热成像仪,检测硫化机加热板工作时的实际温度分布均匀性。检查压力表读数是否稳定,锁模机构是否有松动或磨损。这是验证设备“健康状况”的必要步骤。
- 然后,聚焦模具本身。 在确保设备基础性能正常后,重点检查模具。包括肉眼观察型腔表面光泽度、有无划伤、锈蚀点;使用专业工具检测关键部位的尺寸磨损情况;评估现有表面处理层的完好度。
- 最后,综合评估与决策。 根据以上排查结果,判断问题的主要原因在于设备温控能力不足、模具表面状态恶化,还是工艺参数与当前设备模具状态不匹配。据此决定是优先维修/优化设备、修复/更换模具,还是需要调整硫化配方或工艺。
通过这样层层递进的排查,能够更精准地定位问题根源,避免无效投入。对于橡胶密封件这类对尺寸和外观一致性要求极高的产品,生产设备的精度与可靠性是品质保障的基石。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。



 18046916153
