

在色母粒生产中,批次间的颜色差异或分散不均匀是客户投诉的常见原因。许多技术负责人习惯性地将问题归结于配方或操作,却忽略了设备本身——如果开炼机的规格与物料特性、生产节奏不匹配,工艺参数的调整空间将变得极其有限。这不仅导致合格率波动,更会拖慢整条生产线的效率。要找到根因,不能只看设备铭牌上的功率和辊筒尺寸,而需要深入解读几个关键的设备参数与实际生产需求的关联。本文将从处理量匹配、温度控制精度、以及冷却与连续生产能力三个角度切入,帮助您建立一套评估现有设备或进行新设备选型的内部检查清单。
选择开炼机时,首先要明确单批次的目标处理量。但“处理量”并非简单等同于设备最大容积。一个常被忽视的概念是“填充系数”,即实际投料量占两辊间有效混炼容积的百分比。对于色母粒这类高颜料浓度的物料,填充系数过高会导致辊缝间堆积料过多,剪切力传递不均,部分物料受热和剪切时间不足,最终形成“夹生”的分散不良点。反之,填充系数过低,则物料无法形成稳定的料带,在辊筒上打滑,同样无法获得有效的剪切和混炼。
因此,开炼机型号参数中的“辊筒工作长度”和“辊距调节范围”就显得尤为重要。它们共同决定了有效混炼容积和可适应的物料形态。例如,处理高黏度或需要多次薄通的物料时,更宽的工作长度与更精细的辊距微调能力,能为工艺优化提供更多可能。选型时,应基于典型配方的堆积密度和工艺要求(如薄通次数),反推所需的合理容积范围,而不是盲目追求大容量。
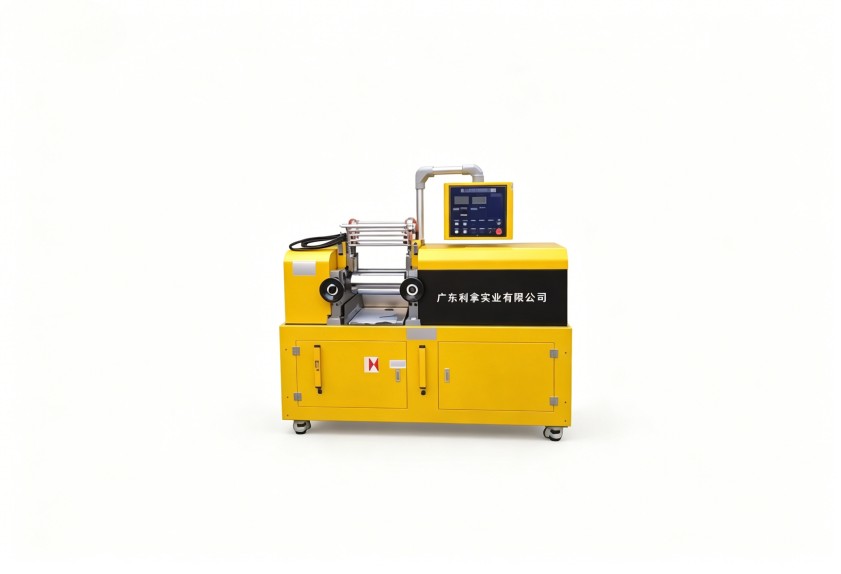
温度是开炼工艺的核心变量之一。对于色母粒,树脂的熔融粘度、颜料的分散行为以及助剂的活化,都对温度极其敏感。许多老旧或简易型开炼机,其辊温控制仅能实现粗略的区间调节,存在明显的温度波动或辊面两端与中间的温度差(即“中高度”补偿不足)。这种不稳定直接导致两个问题:一是物料在辊筒不同区域受到的剪切历史不同,二是可能引起某些热敏性颜料或载体的局部降解。
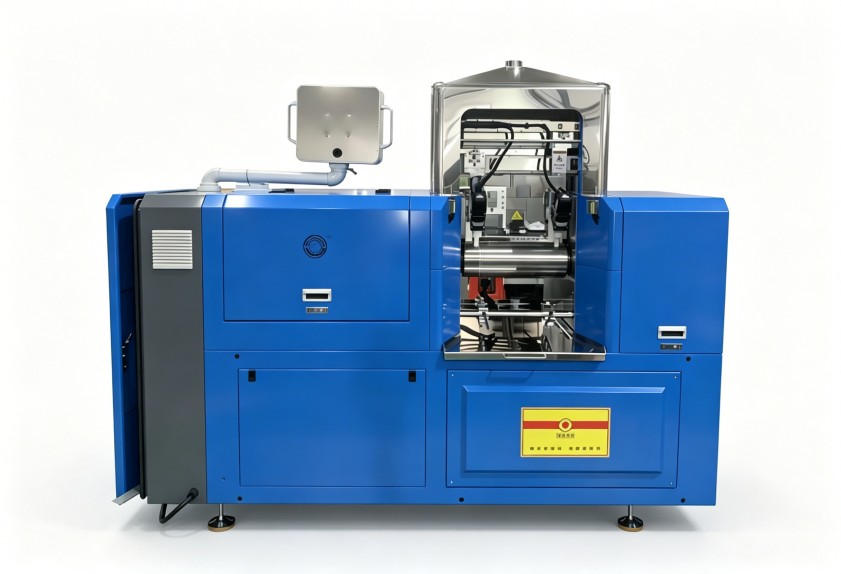
这就要求在评估开炼机参数时,必须关注其温控系统的配置。是蒸汽加热、油加热还是电加热?控温精度能达到多少?辊筒内部流道的设计是否确保了热媒均匀流动?一套响应迅速、控温精确的系统,能将工艺窗口稳定在一个狭窄的优区间内,这是实现批次间高度一致性的物理基础。特别是在生产多种颜色或配方时,快速、精准的辊温切换能力,能大幅减少清机时间和过渡料,提升生产灵活性。
开炼是相对高能耗的工序,物料在剪切过程中会产生大量摩擦热。若冷却效率不足,即便初始设定温度准确,在连续运行中辊温也会持续攀升,迫使操作人员频繁调整工艺或停机降温,生产节拍被打乱,批次质量随之波动。因此,冷却能力是与加热能力同等重要的开炼机技术指标。强大的冷却系统(如大流量循环水、优化设计的冷却流道)能及时带走多余热量,维持辊温的长期稳定。
此外,设备的机械结构强度与润滑密封设计,直接关系到长期运行的稳定性。辊筒轴承能否承受持续的轴向与径向载荷?传动系统是否平稳、噪音低?良好的机械设计确保了设备在额定工况下长时间运行而不发生精度衰减或故障,这对于需要24小时连续作业的改性塑料生产线至关重要。稳定性差的设备,其工艺参数的“复现性”会随着使用时间增长而变差,为质量管理埋下隐患。
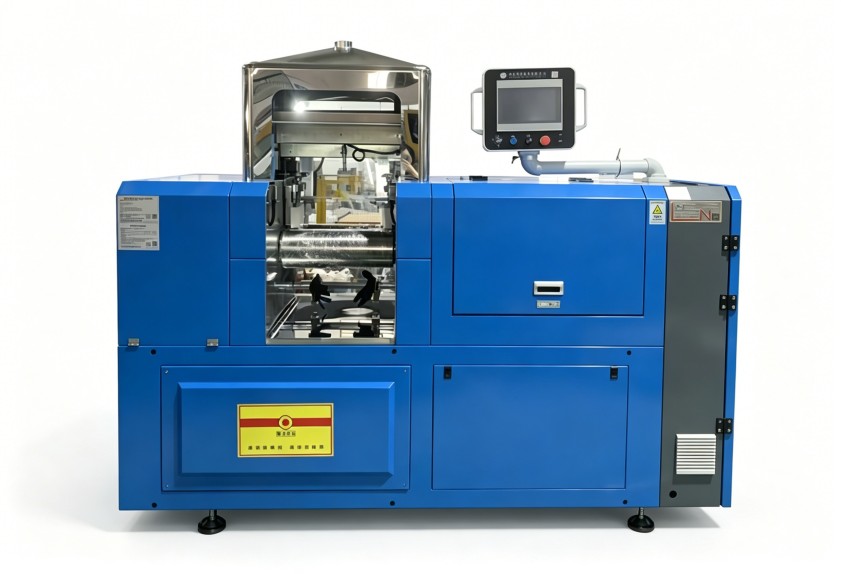
综合以上几点,为色母粒或塑料改性生产线选择开炼机,应遵循“以终为始”的原则:首先明确最终产品对分散度、清洁度(换色方便)和生产效率的核心要求,然后将其转化为对设备的具体性能需求。
一套与工艺深度匹配的开炼机组,是稳定产出高品质改性塑料的基石。它通过精确、可靠的参数执行,将配方设计意图准确地转化为产品性能。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
