

在橡胶密封件(如O型圈、油封)的生产中,胶料的分散均匀性是决定最终产品气密性、压缩永久变形率和寿命的关键。若混炼不均,不仅会导致成品出现气泡、硬点或软点,更可能引发批次间的性能波动,增加质量管控成本。许多工厂在遇到此类问题时,常归咎于配方或后续成型工艺,而忽略了密炼阶段的基础——炼胶机的选型配置与工艺参数适配。本文将聚焦于如何通过炼胶机的选型与工艺优化来提升胶料分散性,从设备配置的底层逻辑到工艺参数的精细控制,为希望稳定提升密封件质量的生产管理者提供具体思考路径。
橡胶密封件的功能是“密封”,其失效往往源于微观结构的不均一。炭黑团聚、硫化剂或促进剂分散不足,会在胶料内部形成薄弱点或应力集中区。在动态密封工况下,这些缺陷会加速疲劳龟裂;在静态密封中,则可能导致局部泄漏。
许多生产中的误区是,认为只要延长混炼时间或提高转速就能解决问题。然而,对于不同硬度的胶种(如高丙烯腈含量的丁腈胶与较软的硅橡胶),以及不同填充体系(高补强炭黑与大量软化油剂),单一的“强力搅拌”策略反而可能因剪切生热过快导致焦烧,或使油剂过早析出,恶化分散。因此,提升分散性并非一个孤立的操作,而是一套与设备能力相匹配的工艺系统。
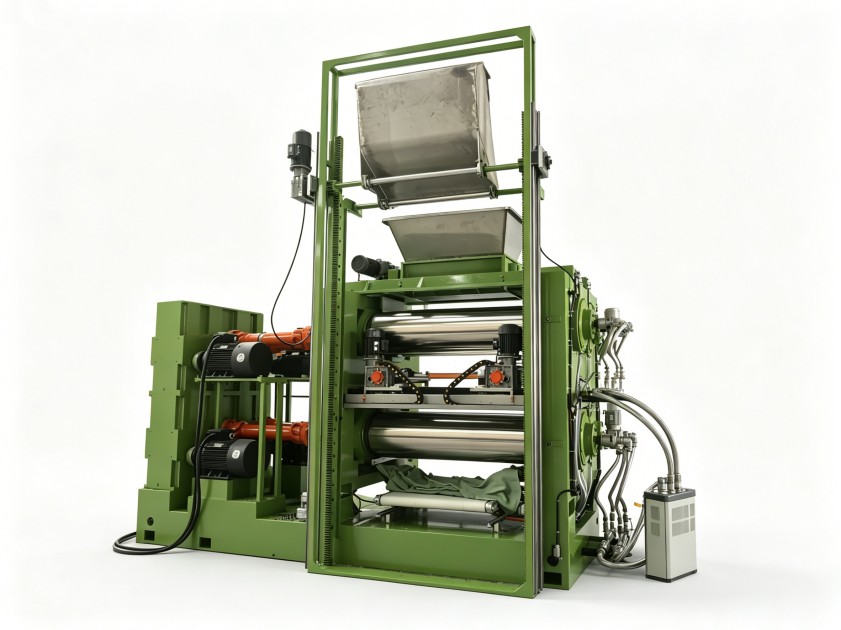
当您开始寻找炼胶机厂家联系方式以咨询新设备或改造方案时,首先需要明确哪些设备配置维度直接关联分散效果。这有助于您与技术供应商进行高效沟通。
首先是转子构型与容积匹配。对于密封件常用的丁腈、三元乙丙等胶料,四棱或六棱啮合型转子因其更强的剪切和拉伸作用,通常比两棱剪切型转子更能有效打散炭黑团聚体。但关键在于,转子的长径比、棱顶与混炼室壁的间隙需与您常用的胶料粘度、填充系数相匹配。间隙过小可能过热,间隙过大则剪切力不足。向设备方提供代表性的胶种与配方范围,是获得合适转子设计建议的前提。
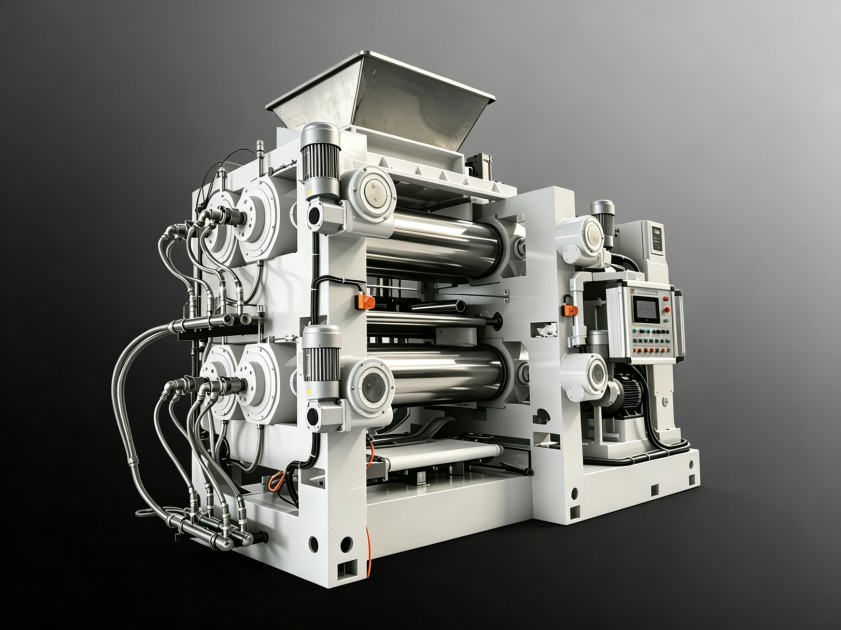
其次是温控系统的精度与响应速度。密封件胶料对混炼温度敏感,尤其是含有硫磺-促进剂体系的胶料。理想的分散过程需要胶料在一定温度窗口内保持最佳流动性。因此,炼胶机的混炼室夹套、转子内芯的冷却通道设计,以及温控阀组的灵敏度,直接决定了工艺的稳定性。一套能够快速响应、精确控温的系统,是防止局部过热、保证批次间分散一致性的硬件基础。
有了合适的设备,工艺参数的设定便是决定分散质量的操作之手。其中,填充系数的设定常被低估。对于密封件胶料,过低的填充率会导致胶料在混炼室内打滑,无法形成有效的挤压与折叠,分散效率低;过高的填充率则使胶料运动空间不足,剪切生热剧增,同样不利于均匀分散。通常,需要根据胶料的门尼粘度和配方中的油品含量,在0.65-0.8的范围内找到一个平衡点,这需要通过实验并与设备性能结合来确定。
加料顺序则是另一项精细控制。对于高填充的密封件配方,传统的“一段母炼”可能不够。考虑采用“两段母炼法”:第一段先加入生胶、大部分炭黑和结构控制剂,在相对温和的条件下进行初步浸润和分散;第二段再加入剩余的炭黑、油剂和活性填料。这种方法能更充分地湿润炭黑表面,减少团聚。实现这一工艺,要求炼胶机具备精确的时序控制和灵活的投料口设计。
即使选对了设备、设定了最优参数,分散效果仍可能随着设备状态下滑而衰减。转子和混炼室内壁的磨损会增大间隙,直接削弱剪切效力;冷却水道结垢则影响换热效率,导致工艺温度失控。因此,建立基于关键性能指标的预防性维护计划至关重要。
这包括定期检测转子棱顶与混炼室的间隙,监测单位产量的能耗变化(异常升高可能意味着打滑增加或摩擦增大),以及记录每批次混炼的峰值温度与时间曲线。当这些指标出现趋势性偏离时,就意味着设备状态可能已影响分散质量,需要安排检修或与设备原厂技术团队沟通评估。
在梳理清楚自身对分散性的具体需求、现有工艺瓶颈后,与设备供应商的沟通才能有的放矢。当您准备联系炼胶机厂家时,提供以下信息将极大提升沟通效率:具体生产的密封件胶种与典型配方(至少说明生胶类型、炭黑/白炭黑用量、油品含量)、当前使用的设备型号与容积、遇到的分散不均具体表现(如硬度波动范围、气泡发生率)以及期望达到的混炼周期或产能目标。
设备厂家技术团队可以基于这些信息,判断问题根源是设备能力不足、配置不当还是工艺参数有待优化,从而提出更具针对性的建议,可能是现有设备的改造方案,也可能是新设备的定制化配置方向。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
