

对于橡胶密封件生产商而言,硫化是决定产品性能与外观的关键工序。许多技术员在面对成品出现气泡、缺胶或尺寸不稳定等问题时,往往首先怀疑胶料配方或模具。然而,一个常被忽视的深层原因,是硫化机PLC控制系统的编程逻辑。不当的PLC程序,会使压力、温度、时间三大核心参数无法精确协同,直接导致模具腔内气体无法有效排出,或胶料硫化反应不均,最终在产品上形成肉眼可见的质量缺陷。要系统性地解决这个问题,我们需要从PLC编程的底层逻辑入手,审视其如何控制硫化工艺的每一个细节。
在硫化机PLC编程中,简单的数值设定只是第一步。真正的挑战在于建立参数之间的动态关联逻辑。例如,对于硬度偏高的丁腈橡胶或需要二次硫化的氟橡胶密封件,其升温速率和压力建立时机的配合至关重要。
如果程序仅设定了固定的合模压力和硫化时间,而未考虑胶料在升温初期的流动性变化,就可能出现“压力到位,但胶料未充分流动填充”的脱节状况。此时,模具型腔角落的空气被过早封死,形成困气区。因此,编程时需要引入“压力跟随温度或时间阶段渐变”的逻辑,在胶料达到最佳流动性的温度窗口施加主压力,确保模腔被完全填充后再进行高压保压。
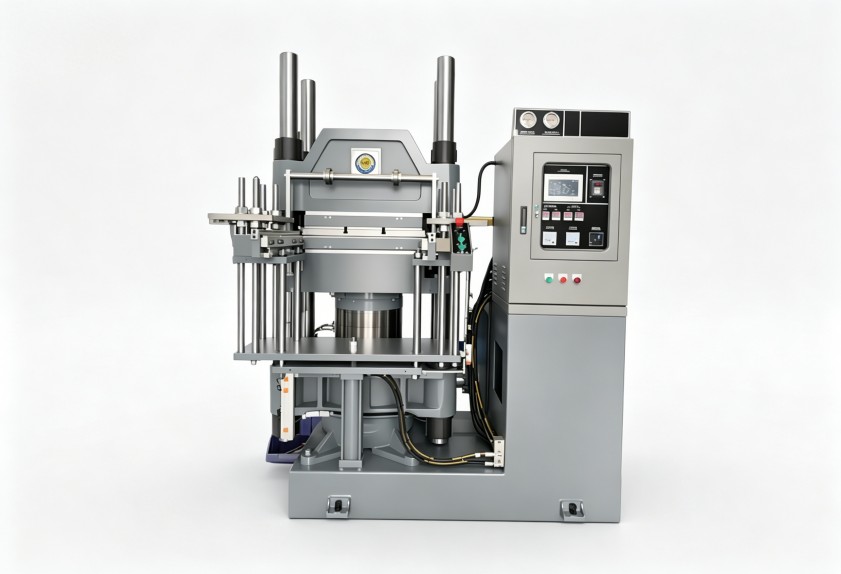
温度是硫化反应的核心驱动力。PLC对加热板的控制精度,直接影响胶料各处是否同步达到正硫化点。常见的误区是仅监控加热板中心点的温度,并将其作为整个模具的温度代表。
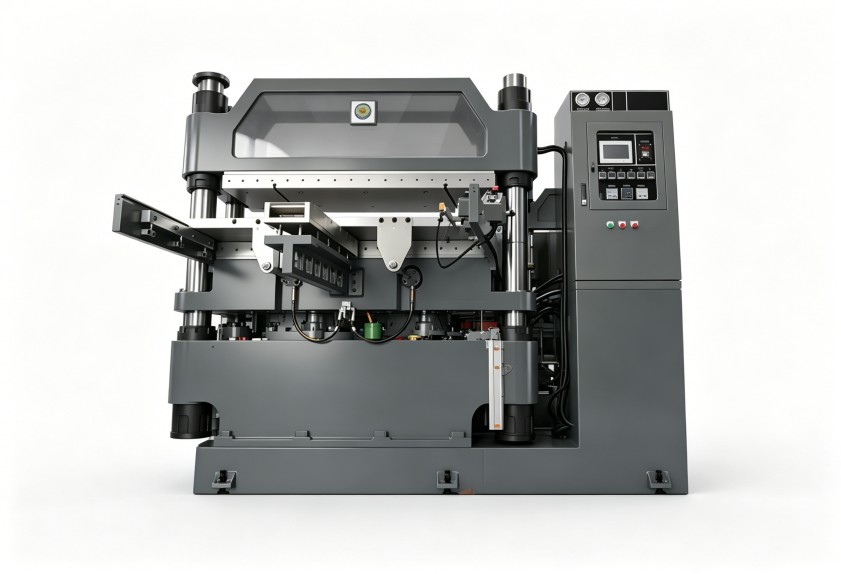
在实际生产中,尤其是大型或结构复杂的密封件模具,边缘与中心存在温差是必然的。高水平的PLC编程会部署多路温度传感器输入,并对各加热分区进行独立的PID(比例-积分-微分)控制。程序需要能够实时比较各区域温度与设定曲线的偏差,并快速调节相应加热回路的输出功率,将温差控制在工艺允许的极小范围内(例如±1.5℃)。这种动态平衡能力,是防止因局部过硫或欠硫导致产品物理性能不均、甚至产生微气泡的关键。
为排除胶料中的水分、低分子挥发物以及模腔内的空气,多次排气是橡胶密封件硫化中的常用工艺。然而,排气次数、排气时机和排气行程的设定,高度依赖PLC程序的精确计时与位置控制。
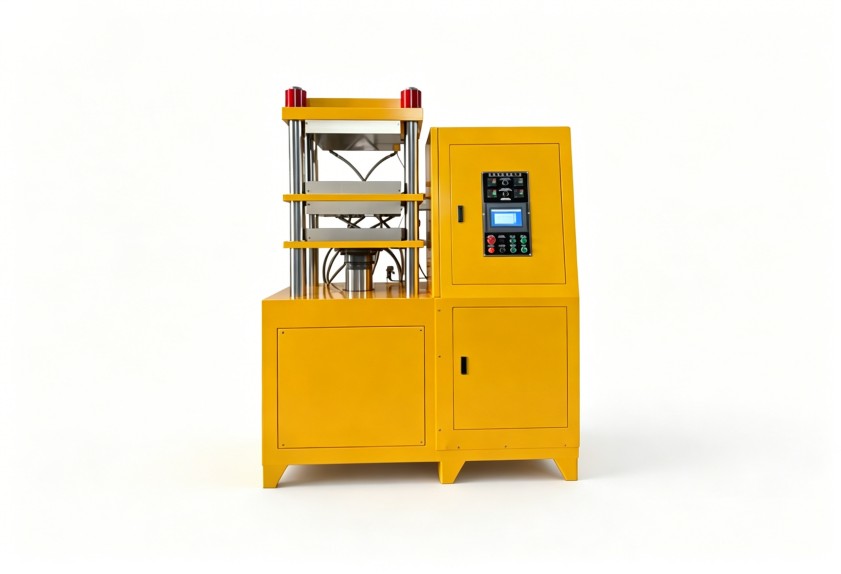
解决了上述单个环节的编程问题后,更高的层次是将成熟、稳定的硫化工艺固化到PLC程序中,形成可重复调用的“配方”。这对于生产多品种、小批量密封件的企业尤为重要。
这意味着PLC程序需要具备良好的参数化管理功能。操作员无需深入底层逻辑,只需调用对应胶料和模具的“配方号”,系统即自动载入完整的压力曲线、温度曲线、排气时序和总硫化时间。这极大降低了对操作人员经验的依赖,也避免了人为设定错误导致整批产品报废的风险。同时,所有关键工艺参数和实际运行数据应能被记录与追溯,为持续的质量分析和工艺优化提供数据基础。
随着对密封件性能要求的不断提高,硫化工艺也需更具适应性。未来的PLC控制系统编程,可能将不再完全依赖于预设的固定曲线。通过集成更先进的传感器(如介电常数传感器),实时监测胶料在模腔内的硫化状态,并将此反馈信号接入PLC。PLC程序可以根据实际硫化反应速率,动态微调温度或时间参数,实现真正的“按需硫化”。这不仅能进一步优化能效,更能确保每一模产品,即使在环境或胶料批次有微小波动时,都能达到最优的硫化程度。
理解硫化机PLC控制系统编程,远不止于学会使用某款编程软件。其核心在于深刻理解橡胶硫化的化学与物理过程,并将这种理解转化为精确、协同、稳定的机器控制逻辑。对于致力于提升橡胶密封件品质与一致性的企业而言,这无疑是一项值得投入精力进行优化的关键技术环节。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
