

在塑料改性或色母粒生产线上,开炼机常被视为一道基础工序,但其配置选择却直接影响着最终产品的分散均匀性、批次稳定性乃至整线产能。许多生产管理者容易陷入一个误区:认为只要有一台“能用”的开炼机即可,将更多的精力和预算投入到后续的挤出造粒环节。然而,当面临批次色差波动、产能无法提升、或特定功能助剂分散不均时,问题往往就出在开炼这道“起始关”。选对设备配置,并非追求最高参数,而是实现与自身配方、工艺的精准匹配。本文将聚焦于开炼机选型中两个常被忽视,却又至关重要的技术维度——工作容积与温控系统,分析它们如何影响您的生产效率和产品一致性,并提供具体的优化思路。
提及开炼机容积,很多人的第一反应是“能装多少料”。这固然没错,但容积选择的核心,在于它直接关联到“填充系数”——即一次投料量占机器理论容量的比例。这个系数过高或过低,都会引发一系列工艺问题。
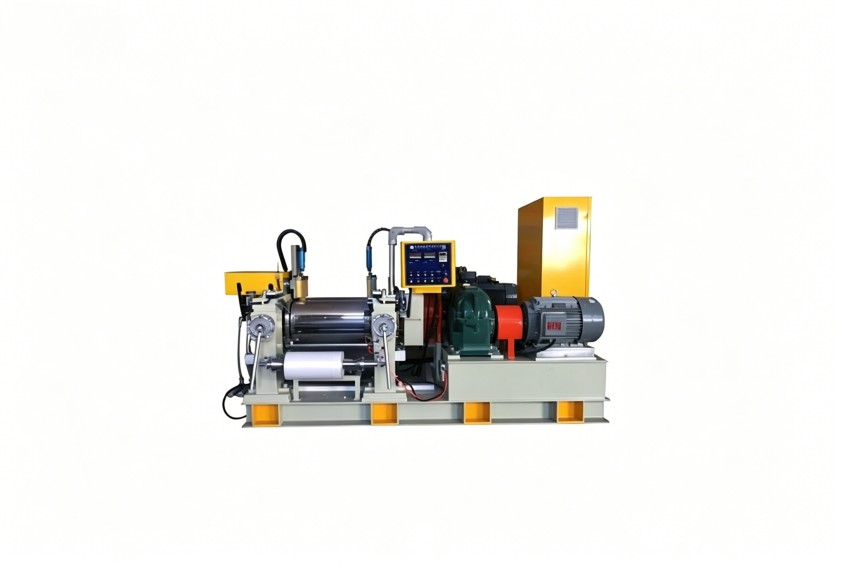
如果填充系数过高,物料在辊缝上方堆积过多,大部分物料无法及时进入剪切区,主要依靠传导和有限的对流进行热量传递与混合。这不仅导致混炼周期被迫拉长,更严重的是会造成物料受热和剪切不均匀,某些局部可能因过度摩擦而生热过度,而另一些区域则混合不足。在色母粒或高填充改性塑料生产中,这就直接表现为颜色或填料分布不均,产生色差或性能波动。
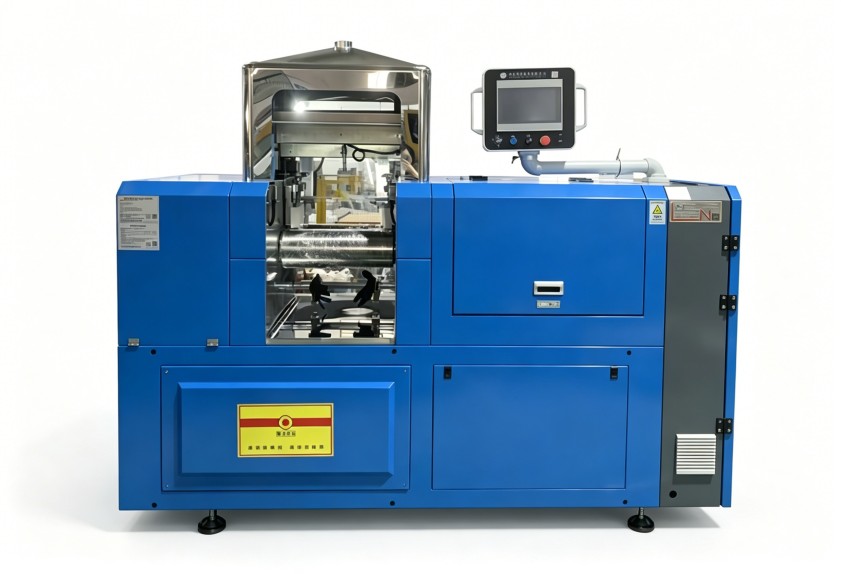
反之,填充系数过低(即“大马拉小车”),物料量不足以在辊筒表面形成连续的、有一定厚度的料带。物料与辊筒的接触面积和剪切次数不足,同样难以达到理想的分散效果。同时,设备产能无法充分发挥,单位能耗产出比不经济。
因此,在进行开炼机对比时,不能仅看标称容积,更要结合您的典型单批次投料量,计算出合理的填充系数范围(通常建议在0.6-0.8之间)。对于配方多变、小批量多品种的生产线,选择容积适中、调整灵活的设备,比盲目追求大容量更有实际价值。这要求设备供应商不仅能提供标准机型,更应具备根据客户实际物料特性(如堆密度、流动性)进行容量微调和非标设计的能力。
开炼过程本质上是热机械过程,温度是驱动物料塑化、降低粘度、促进分散的关键能量输入。辊筒表面温度的控制精度,往往比设定的绝对温度值更重要。许多设备在静态下能达到设定温度,但在连续投料、特别是吸热或放热明显的物料混炼过程中,温度波动可能远超预期。
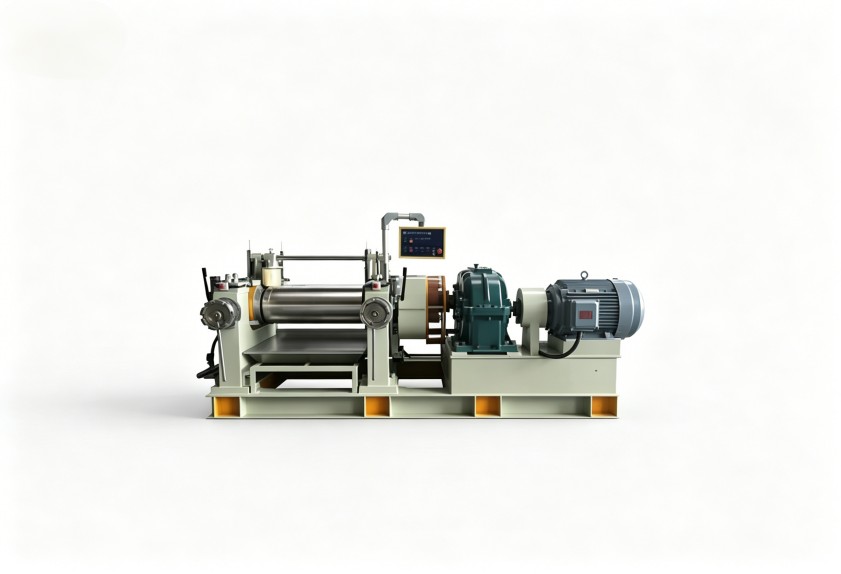
对于塑料改性,尤其是添加了热敏性助剂、阻燃剂或需要精确控制熔体粘度的场合,辊温的波动会直接改变物料的剪切应力。温度偏高,物料太软,剪切力不足,分散效果差;温度偏低,物料过硬,能耗剧增且可能损伤设备。在色母粒生产中,辊温不均更是导致局部色母载体塑化状态不一,从而产生“云纹”或色点的主要原因之一。
一套优秀的温控系统,应具备快速响应和均匀导热的能力。这涉及到加热/冷却介质的流道设计、辊筒材质的导热均匀性以及控制算法的精准性。在对比不同开炼机的温控性能时,可以关注其标称的控温精度(如±1°C还是±3°C),以及是否针对辊筒两端容易散热的问题进行了特殊的温补偿设计。对于需要严格温控的工艺,双回路温控或更先进的模温机直联系统可能是必要的考虑选项。
明确了上述两个维度的关键性后,在实际选型决策中,建议遵循以下步骤,形成系统的评估清单:
规避一个常见误区:不要将不同技术代差、设计理念的设备放在一起进行简单的参数对比。例如,一台采用传统蒸汽加热与现代伺服电机驱动的精密模温机控温的设备,其工艺稳定性和能耗表现可能天差地别。应着重对比同技术层级下,针对您具体需求的细节差异。
设备是工艺的载体,合适的开炼机配置是稳定高效生产的基础。它通过精确的容积匹配确保每一次混合都在最佳剪切状态下进行,并通过稳定的温控为物料分散创造一致性良好的环境。这两者的协同作用,才能从根本上减少批次差异,提升产线综合效率。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
