

在电线电缆绝缘层或护套料的连续挤出生产中,操作人员常常会发现,同一台冷喂料挤出机在运行一段时间后,挤出速度出现波动,单位能耗莫名升高,甚至偶发胶料焦烧的异常。许多现场管理者会首先从工艺参数上找原因,反复调整温度、螺杆转速,但问题可能依旧反复出现。这背后,一个常被忽略的根源是:日常维护保养的流程存在疏漏,未能及时发现设备核心部件的早期异常。不当的维护不仅加速螺杆与机筒的磨损,更直接影响了挤出稳定性与最终线缆产品的质量均一性。本文将聚焦于生产管理中的能耗监控与规范化操作培训这两个维度,为您梳理一套可执行的日常检查清单,帮助您从管理层面预防故障,确保挤出机长期稳定运行。
对于冷喂料挤出机而言,主电机驱动螺杆旋转,是做功的核心。其运行电流的稳定与否,能最直接地反映螺杆推进胶料时是否顺畅、负载是否均匀。然而,很多车间的日常点检只关注“设备是否在转”,却很少记录和分析电流的实时数据与历史趋势。
电流异常波动的几种典型指向
建立一份简单的《挤出机主电机运行电流日志》,每日在固定工艺条件下记录几个关键时间点的电流值,并观察其趋势。这个管理动作成本极低,却能帮助您提前数周甚至数月发现潜在的机械磨损或工艺失调问题,避免小问题累积成大修。
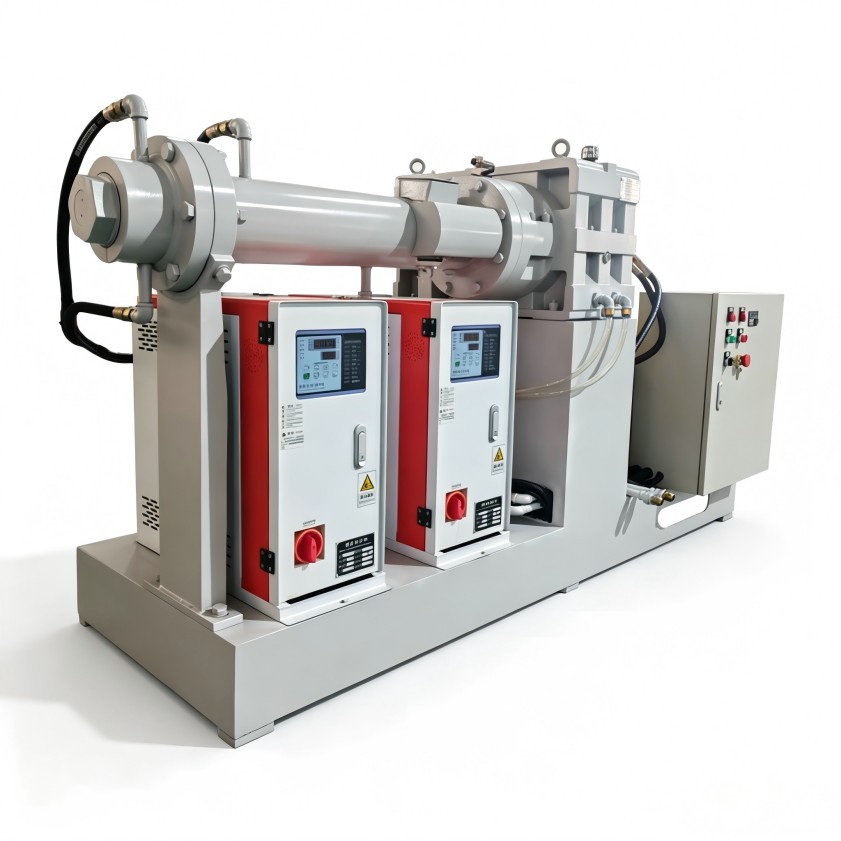
冷喂料挤出机在停机后再启动,尤其是经过周末或长假后的冷启动,是对设备机械部件的一次考验。不正确的开机升温操作,是导致螺杆与机筒早期磨损的一个重要人为因素。
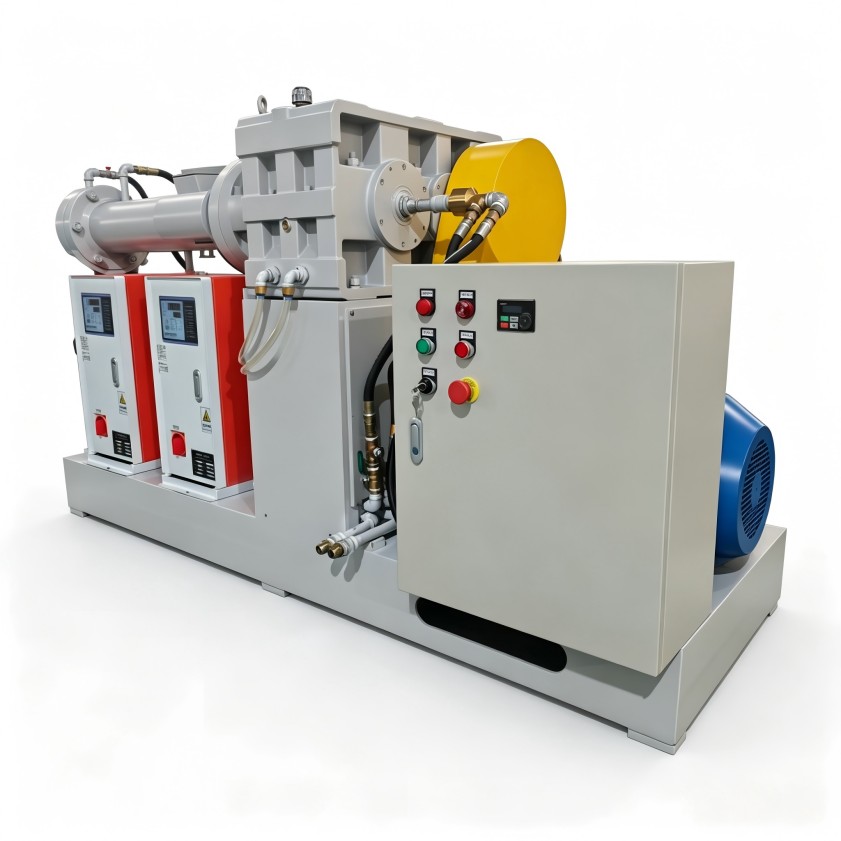
常见的操作误区与正确步骤
许多操作工为了赶生产进度,会在设备达到设定温度后立即高速启动螺杆并开始大量喂料。此时,机筒内壁温度可能已达到仪表显示值,但厚重的螺杆芯部温度仍较低,存在较大的内外温差。巨大的螺杆在冷态下突然承受高扭力,内部应力集中,长期如此易引发微观裂纹。同时,机筒前部高温、后部(靠近螺杆根部)相对低温的状态,也不利于胶料的平稳输送和塑化。
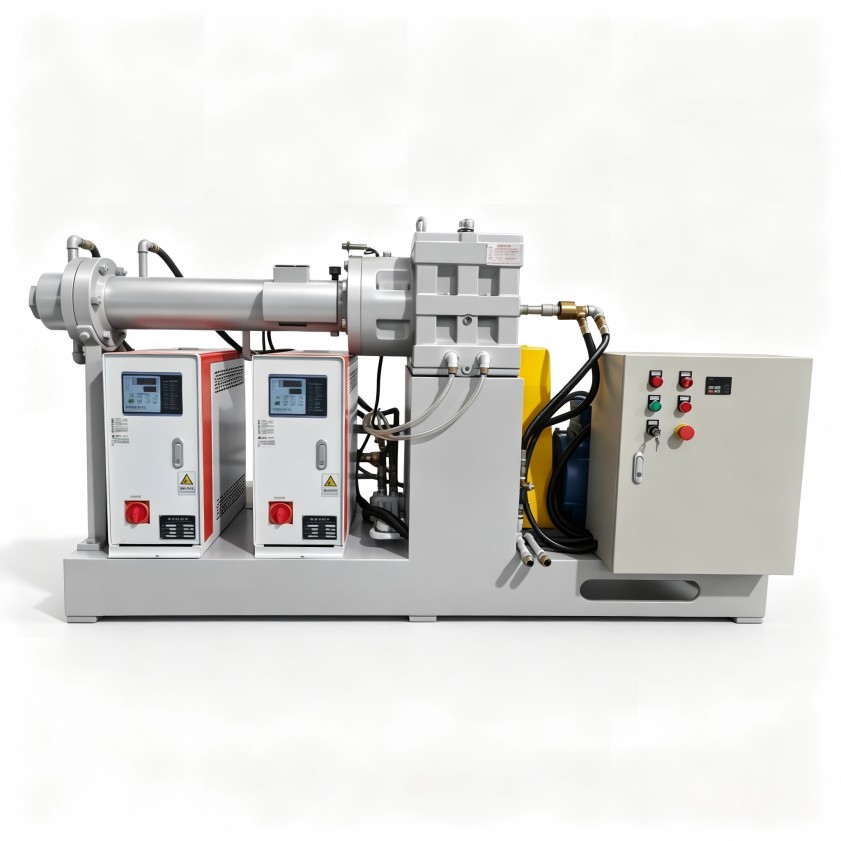
一套规范的冷启动流程应至少包括:
将这个流程固化为标准作业程序(SOP),并对所有操作人员进行培训和考核,是避免因操作不当导致设备硬件损伤的关键管理措施。它直接关系到冷喂料挤出机核心部件的使用寿命。
有效的保养不是出了问题后的检修,而是融入每日、每周、每月生产活动中的预防性措施。除了上述基于电流监控的预警和规范操作外,一套简洁的日常与定期检查清单至关重要。
每日交接班时应完成的检查
每周或每月的重点检查项目
通过这些系统性的管理动作,您可以将冷喂料挤出机的保养从被动的“坏了再修”转变为主动的“防患于未然”。稳定的设备状态是保障电线电缆产品挤出尺寸稳定、绝缘性能一致性的物理基础。
对单台挤出机的精心维护,最终是为了保障整条生产线乃至整个生产计划的稳定执行。当您通过加强日常管理解决了大部分突发性小故障后,可能会进一步思考如何从设备选型与配置的源头上,提升系统的可靠性与能效。
例如,在规划新的挤出生产线或改造旧线时,可以考虑选用温控精度更高、冷却能力更强的机型,从根本上减少因温度波动导致的工艺不稳定和设备负荷变化。对于磨损后修复,并非只有“整体更换”这一种选择,专业的设备供应商能够根据磨损情况评估,提供如螺杆修复堆焊、机筒内孔镗磨镶套等多种经济可行的再制造方案,这同样属于全生命周期设备管理的重要一环。
利拿实业在橡塑混炼成型领域拥有长期的技术积累,我们理解电线电缆行业对挤出设备连续稳定运行的苛刻要求。我们的工程师团队不仅关注设备交付时的性能,也重视为客户提供贴合实际工况的操作与维护指导。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
