

电线电缆料的生产过程里,冷喂料挤出机承担着将过滤后的胶料连续、稳定挤出的任务。一旦设备状态出现波动,最直接的表现就是出胶口压力不稳、温度偏高,严重时甚至产生焦烧颗粒,导致整批线缆绝缘层出现杂质报废。
很多设备维护人员都遇到过这样的困扰:明明按照手册做了保养,润滑油换了、密封件也换了,可问题依旧反复出现。这背后往往不是保养不够勤快,而是保养的逻辑本身需要调整。
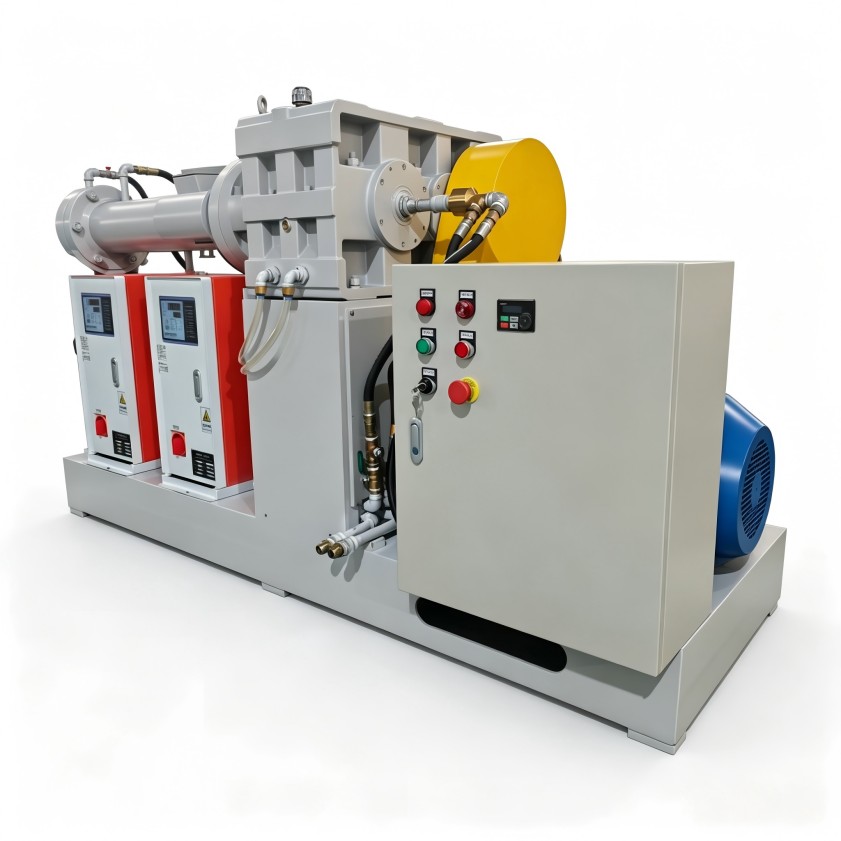
这次围绕冷喂料挤出机保养,从三个生产现场最常被忽略的维度来拆解:温度控制是否真正有效、螺杆与衬套的配合状态是否被检查、润滑与密封系统是否被当成一个整体来维护。
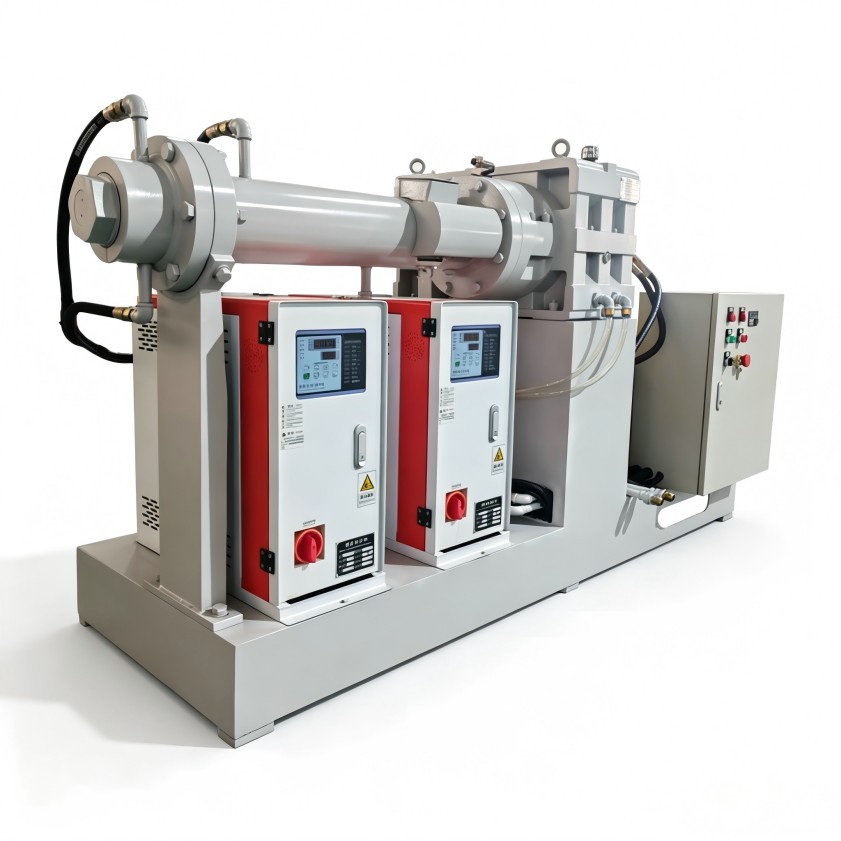
冷喂料挤出机的机筒和螺杆通常采用分段式水温或油温控制。很多保养方案只关注加热冷却系统能否达到设定温度,却忽略了流量与换热效率的变化。
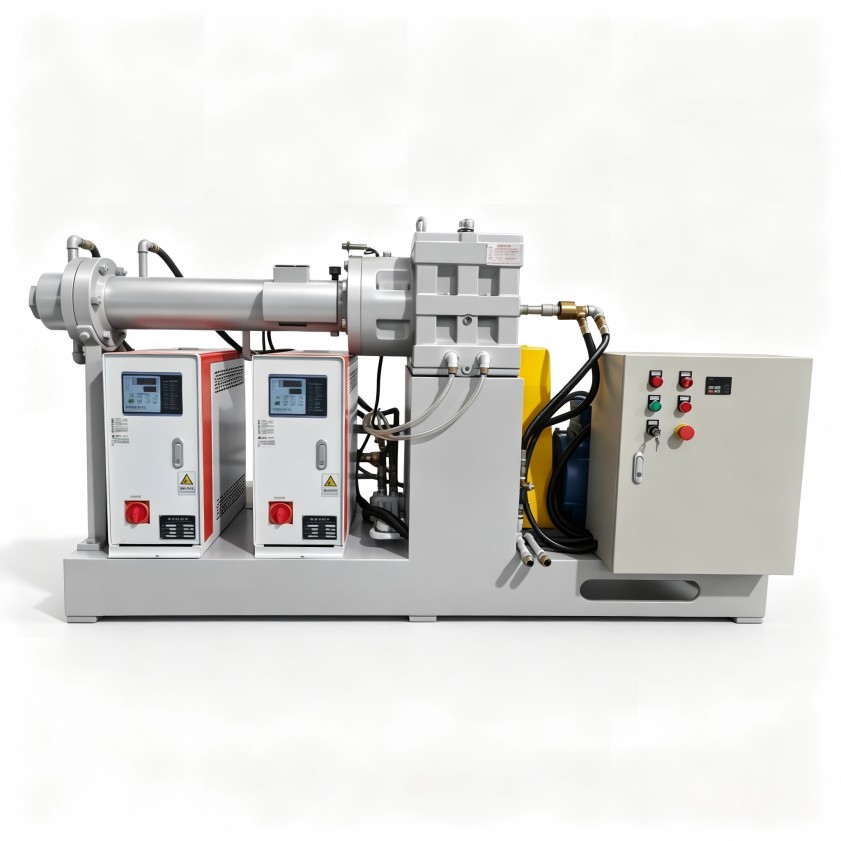
水道内部结垢、冷却电磁阀动作滞后、回水管路存在气阻,这些因素都会让实际温度与显示值出现偏差。胶料在机筒内滞留时间过长,局部温度累积后,焦烧风险随之上升。
在检查冷喂料挤出机保养效果时,建议将温度验证作为重点项:
温度系统的保养,核心在于确认热交换介质流动正常,而不仅仅是加热元件能否工作。
螺杆与机筒衬套的间隙,直接决定挤出量是否稳定。随着运行时间增加,螺杆棱边与衬套内壁的磨损是渐进式的,且喂料段与均化段的磨损程度往往不一致。
如果只关注齿轮箱润滑油位和密封件状态,而不定期测量螺杆外径与衬套内径的配合间隙,就很难发现出胶量下降、剪切生热加剧的真实原因。尤其是含碳酸钙等无机填料比例较高的电缆料配方,磨损速度会比普通橡胶快得多。
保养记录里应当加入螺杆间隙的检测项。现场可以用塞尺在拆开机头后初步判断,必要时采用激光对中仪进行更精确的测量。当间隙超过设备原始设计值的合理范围时,就需要评估更换螺杆或衬套,而不是继续通过调整工艺参数来勉强生产。
冷喂料挤出机的密封部位,既要阻挡胶料向外泄漏,又要防止润滑油进入胶料内部。许多维护人员将密封件更换与润滑油更换作为两项独立的工作来处理,但当润滑系统油压偏高或回油不畅时,新换的密封件也会很快失效。
维护时建议同步关注:
将润滑系统与密封系统作为一个整体进行状态评估,是降低非计划停机频次的有效思路。
不少生产车间执行的是固定时间保养制度,比如运行满两千小时更换润滑油、每半年清理一次螺杆。这套方式执行方便,却不一定符合每台设备的实际工况。
同一规格的冷喂料挤出机,加工软质PVC电缆料与加工交联聚乙烯料,对螺杆和温控系统的损耗程度完全不同。建议根据胶料中填料比例、开机温度、连续运行时长等变量,将固定周期调整为弹性周期,并在日常生产记录中增加电流波动、出胶均匀度的观察项,作为判断保养时机的辅助依据。
这种动态调整的保养思路,在利拿实业为客户规划设备维护方案时被反复强调。每台挤出机的实际表现,比理论周期更能反映真实状态。
冷喂料挤出机保养的真正价值,在于通过每次维护积累数据,逐步摸清设备在不同胶料配方下的性能变化规律。当维护记录不再只是日期的罗列,而是包含温度偏差、间隙变化、油品分析等可对比的数据项时,保养就从被动维修转向主动预防。
设备稳定运行的基础,来自于日常积累的细节管理。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
