色母粒密炼工艺优化:精准设定填充系数提升分散均匀性
在色母粒生产线上,操作人员时常面临一个两难选择:为了提高单批产量而增加密炼机的装料量,却可能换来颜料团聚、载体树脂塑化不均的后果;若保守投料,虽然分散效果可能改善,但设备利用率低下,单位能耗上升。这种因填充系数设定不精确引发的矛盾,直接影响了最终产品的着色力、批次稳定性乃至客户满意度。许多工厂依赖经验值或设备标称容积的粗略百分比来设定,忽略了配方中颜料载量、树脂熔融特性与转子剪切强度的动态匹配。本文将围绕物料特性、工艺参数和设备配置三个核心维度,拆解填充系数对混炼质量与效率的影响机制,并提供一套系统的评估与调整框架。
理解填充系数:不仅是“装多满”的问题
填充系数通常指一次混炼周期中,投入密炼室的物料总体积与密炼室几何容积的比值。在色母粒行业,这绝非一个简单的装载率数字。它直接关联到混炼过程中物料所受到的压力、剪切速率以及热传递效率。当填充系数过低时,物料无法在转子间形成有效的料团翻滚与挤压,颜料粒子缺少足够的剪切力进行破碎与分散,容易导致“空转”现象,能耗浪费严重。反之,过高的填充系数会使密炼室内压力剧增,物料流动空间受限,剪切生热过快,可能引发树脂局部过热降解,或使驱动电机超载。因此,一个优化的填充系数,本质上是让特定配方的物料在特定设备中,处于剪切、捏合与热量交换的最佳平衡点。
物料特性是决定填充系数的首要变量
不同色母粒配方对填充系数的要求差异显著,首要决定因素来自物料本身。
- 颜料类型与浓度:高含量、高硬度的无机颜料(如钛白粉、铁红)需要更强的剪切力分散,适当提高填充系数可以增加物料间的相互作用力,但需警惕过度填充导致的温升过快。而有机颜料或染料对剪切敏感,填充系数宜适中偏低,以避免过剪切导致的色光变化。
- 载体树脂的流变行为:常用的PE、PP、PS等树脂,其熔体粘度、塑化温度范围不同。对于粘度较高、塑化温区较窄的树脂,过高的填充系数会使其在未完全塑化前就承受过大压力,导致混炼功率曲线异常波动,分散反而不均。
- 助剂的影响:配方中的润滑剂、分散剂会改变物料的摩擦系数与流动性。润滑性过强的配方,若填充系数不足,物料容易打滑,降低剪切效果;此时可能需要通过试验微调系数,或配合转子构型优化来补偿。
单纯参照设备的最大容积来设定一个固定百分比(如70%)是常见的误区。正确的起点是对您的配方进行基础的流变与热性能分析,至少明确其大类别的工艺倾向。
工艺参数与填充系数的协同调整
填充系数并非孤立存在,它必须与混炼时间、转子转速、温度设定等核心工艺参数联动考虑,形成一个参数集。在试机或工艺优化时,建议采用“固定其他,单变量调整”的方法来摸索最佳点。
- 混炼时间:在填充系数提高后,为确保热量均匀传递和分散充分,混炼周期可能需要适当延长。但需通过取样检测分散度来找到时间与效率的平衡点,避免无谓的延长增加热历史。
- 转子转速与上顶栓压力:提高转速和上顶栓压力可以增强剪切,这在一定程度上可以弥补因谨慎设定填充系数而可能损失的剪切强度。对于易分散配方,或许在中等填充系数下,通过优化转速与压力即可达到目标,反而更安全、节能。
- 温度控制:填充系数增大,摩擦生热加剧,对密炼室和转子的温控系统要求更高。需要密切关注工艺曲线,防止实际温度远超设定值。对于热敏性材料,可能需要主动降低填充系数,或采用循环水温精确控温的设备。
一套稳定的色母粒密炼工艺,是填充系数与其他参数经过多次试验后锁定的最佳组合。记录每次调整后的功率曲线、排胶温度与最终产品的显微分散照片,是建立企业自身工艺数据库的关键。
设备配置为工艺实现提供硬件基础
设备的固有特性设定了填充系数可调范围的上限与下限,也决定了工艺优化的潜力。
- 密炼室与转子设计:啮合型转子与切线型转子提供的剪切作用方式不同,其适用的最佳填充系数范围通常有差异。某些经过特殊设计的转子能在较宽的填充系数范围内保持较好的分散效率,这源于其优化的流道设计。密炼室内部的棱板形状、冷却流道效率也直接影响高填充下的散热能力。
- 驱动功率与扭矩:这是防止设备过载的硬性约束。计算或实测在目标填充系数下,物料达到最大粘度时所需的瞬时功率,必须确保其在电机和传动系统的安全裕度内。超载运行会加速设备磨损,留下安全隐患。
- 上顶栓压力控制精度:可精准调控且响应快速的上顶栓,能动态适应填充系数变化带来的压力波动,确保物料始终受到稳定而足够的压实力,这对于获得重复性好的混炼质量至关重要。
当现有设备经过参数优化仍无法满足高品质色母粒的生产要求时,可能意味着设备选型与当前产品升级方向存在固有偏差。例如,生产高浓度、高分散要求的工程塑料色母粒,与生产普通通用塑料色母,对设备剪切强度、温控精度的需求层级是不同的。
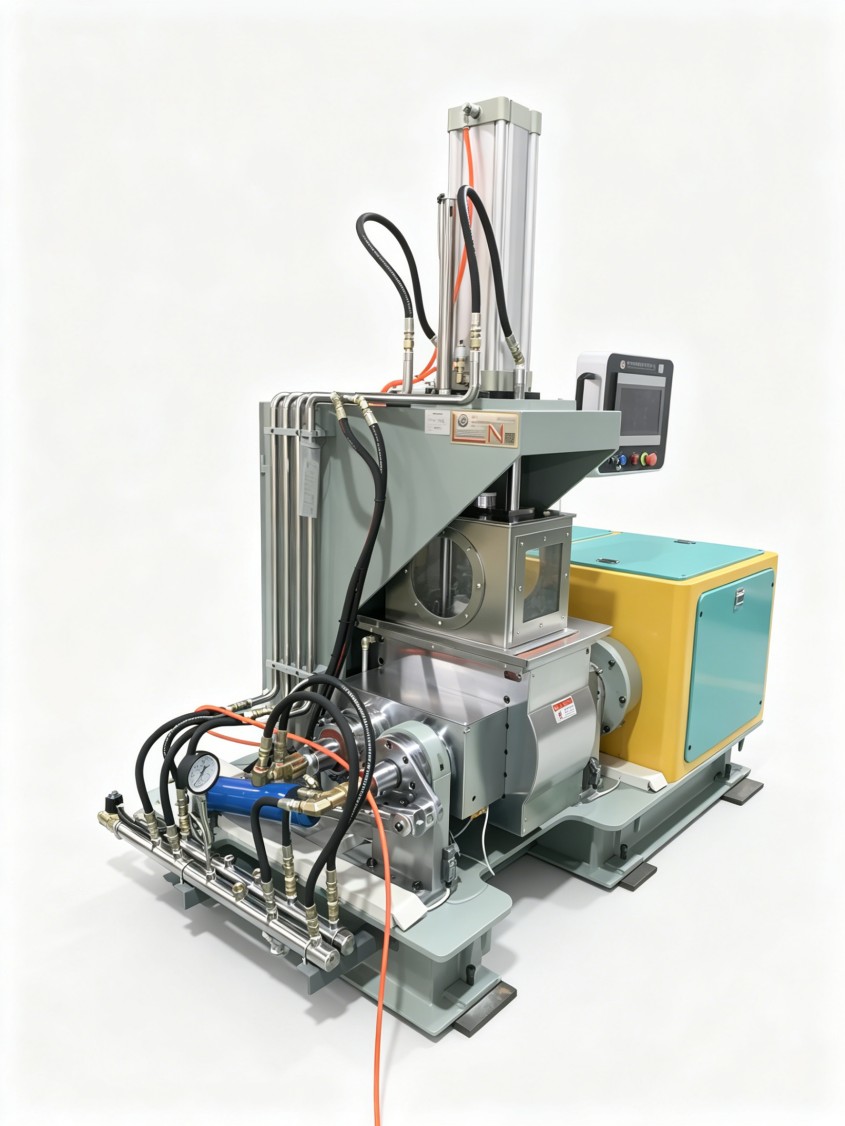
建立适合自身产品的填充系数优化流程
基于以上分析,色母粒生产企业可以遵循以下步骤,系统化地改进其密炼工艺中的填充系数设定:
- 基准测试:在当前常用配方和参数下,记录标准的功率-时间-温度曲线,并检测产品的分散度、色差作为基准。
- 单因素试验:在安全范围内,以小幅度(如5%)阶梯式调整填充系数,每次只改变这一个变量,记录相应的工艺曲线与成品质量数据。
- 关联分析:分析填充系数变化如何影响功率峰值、排胶温度、混炼时间以及最终分散效果。找到质量指标开始下降或设备负荷预警的临界点。
- 参数协同:在初步确定的最佳填充系数附近,微调转子转速、上顶栓压力或温度,看是否能在保证质量的前提下进一步缩短周期或降低能耗。
- 形成规范:对每个成熟配方,确定其推荐的填充系数范围及配套工艺参数表,纳入标准作业指导书。
这个过程需要耐心与数据积累,但一旦完成,将为生产的稳定性与成本控制带来长期收益。它让密炼机操作从经验依赖走向科学调控。
密炼机的效能最大化,在于让每一个部件、每一度电都精准地作用于物料的均匀分散上。填充系数作为这个过程的“总开关”之一,其设定精确度直接体现了工艺控制的水平。对于色母粒这类对颜色一致性要求极高的产品,忽略这一点,就可能将成本浪费在反复的调色与退货中。
如需结合您的具体颜料体系、载体树脂和产能要求,评估更精细的密炼工艺参数与设备适配方案,可与利拿实业技术团队进一步沟通。



 18046916153
