

橡胶密封件生产企业常面临一个棘手问题:同一配方、相似工艺下,不同批次的制品在硬度、压缩永久变形、回弹性等关键指标上存在可察觉的差异。这种波动直接影响到产品的可靠性与客户信任。许多管理者首先会从原料、配方或后续硫化工艺上寻找原因,却常常忽略了混炼这一源头工序——橡胶啮合机的配置与工艺适配性,往往是影响批次稳定性的隐性关键。
本文将聚焦于密封件这一具体行业场景,从设备核心的转子构型选择与混炼段温控精度两个技术维度切入,分析混炼均匀性对最终制品性能一致性的深层影响,为企业在设备选型与工艺优化上提供具体、可操作的改善方向。
转子是啮合式密炼机(常被通称为啮合机)的“心脏”,其构型直接决定了胶料在密炼室内的流动模式、剪切强度与分散效果。对于密封件常用的丁腈橡胶(NBR)、三元乙丙橡胶(EPDM)、氟橡胶(FKM)等,不同的胶种特性对剪切和分散的需求存在差异。
常见的啮合型转子设计,其两个转子在旋转时是相互啮合、协同工作的。这种设计能使物料在转子间产生强烈的挤压、拉伸和折叠作用,特别有利于炭黑、白炭黑等粉状填料的分散,以及促进橡胶与增塑剂、防老剂等小分子助剂的均匀混合。对于追求高气密性、低压缩永久变形的密封件而言,填料的充分分散是保障性能均匀的基础。
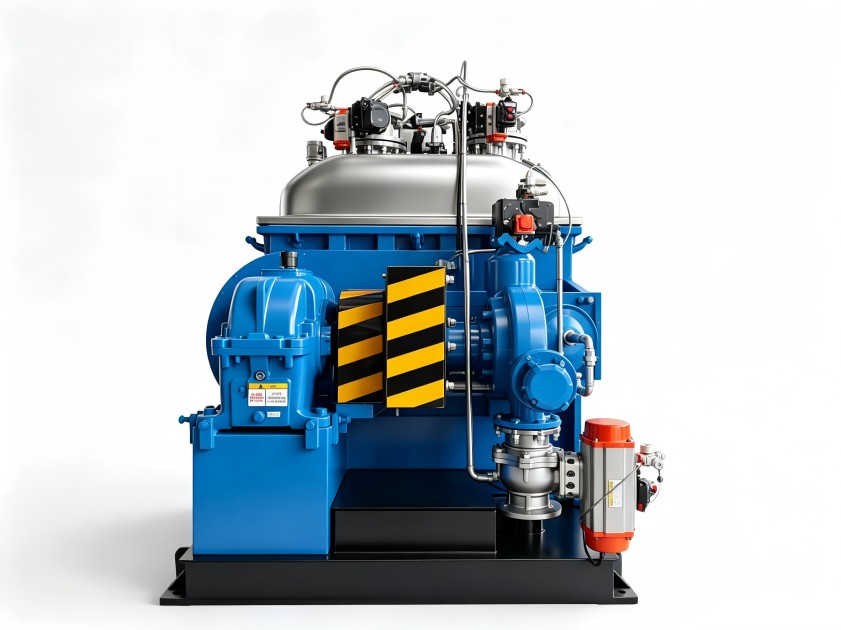
然而,并非所有密封件胶料都适用同一种剪切强度。例如,一些氟橡胶或高硬度配方胶料,本身生热大、流动性差,若使用剪切作用过强的标准啮合转子,可能导致局部温升过快,引起焦烧风险,或过度剪切破坏部分聚合物链段,反而影响最终物理性能。这时,可能需要选择经过优化设计的、具有特定棱角与导流槽的转子构型,在保证必要分散效果的同时,优化混炼过程的生热控制。
混炼过程的温度控制,是另一个常被低估但对批次稳定性至关重要的因素。密封件胶料对混炼终温敏感,温度波动会直接影响配合剂(特别是硫化体系)的反应活性与分散状态,进而导致后续硫化交联密度不一致。
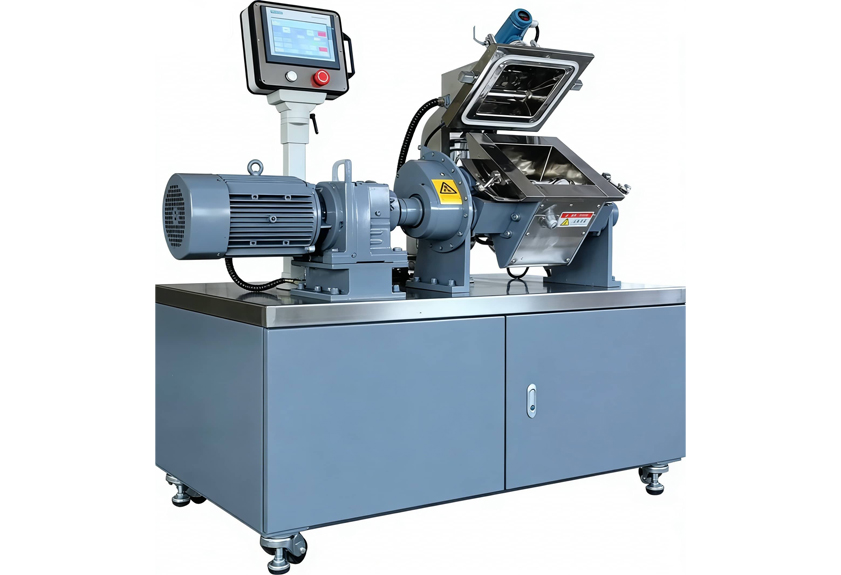
一套精准的温控系统,不仅指密炼室夹套的冷却能力,更包括对冷却介质(通常是水)流量、温度的精确闭环控制,以及实时、可靠的温度监测点布置。许多批次波动问题,源于混炼过程中胶料实际温度与仪表显示值存在偏差,或不同批次间冷却水的初始温度、压力不稳定。
对于需要分步加料的密封件混炼工艺(如先加入生胶、部分填料,混炼一定时间后再加入硫化剂和促进剂),各阶段的温度控制点尤为重要。确保在加入敏感助剂时,胶料温度准确、稳定地处于工艺窗口内,是保证每批次硫化特性一致的前提。这就要求橡胶啮合机具备分阶段、可编程的温控逻辑与快速响应能力。
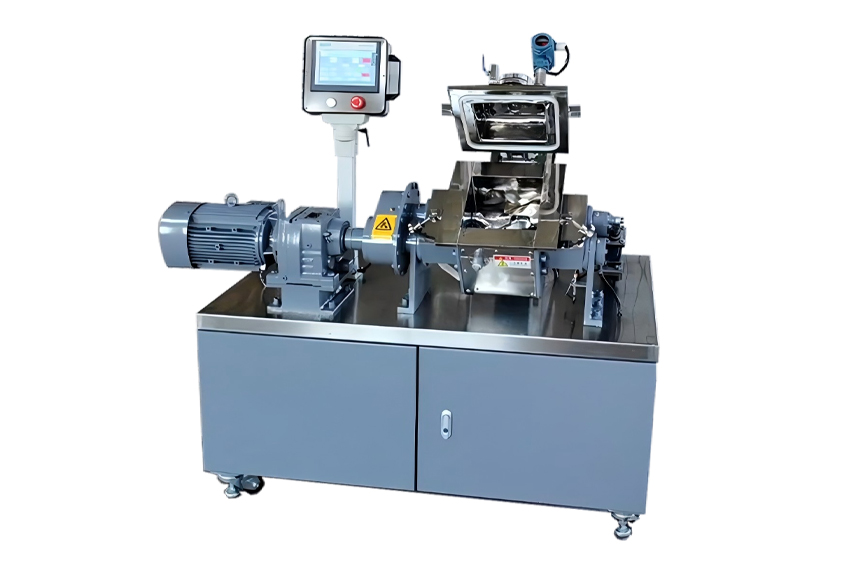
认识到转子与温控的重要性后,下一步是将设备配置与具体的工艺参数进行系统匹配。这涉及几个关键决策点:
当您为密封件生产线评估或更新混炼设备时,建议从以下几个具体问题出发,与设备供应商进行深入沟通:
基于这些具体信息,才能判断何种转子构型、多大容积、何种精度的温控系统更能匹配您的实际需求,从而在众多橡胶啮合机选项中做出更明智的决策。
利拿实业在橡塑混炼设备领域拥有15年以上的研发经验,其技术团队可针对密封件行业的特定需求,提供从设备核心配置到工艺参数适配的全流程分析。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
