
在陶瓷粉末、电子陶瓷浆料等精密材料的制备中,混炼是决定材料均一性与最终产品性能的关键前道工序。然而,许多生产团队面临混炼后粉体团聚、组分分布不均的问题,直接导致后续成型困难、烧结收缩不一致,甚至产品批次性能波动。一个常见的误区是,将问题简单归咎于操作或配方,而忽略了设备基础参数与特定物料特性之间的深层关联。特别是啮合式混炼设备,其技术参数的设定,远不止于铭牌上的几个数字,它直接定义了工艺的边界。本文将聚焦陶瓷啮合机的“有效容积”与“温度控制精度”这两个常被低估的配置维度,拆解它们如何具体影响混炼均匀度与配方稳定性,帮助您建立更清晰的设备评估与工艺优化思路。
设备标称容积是一个固定值,但实际生产中的有效工作容积和物料填充系数才是决定混炼效果的核心。对于陶瓷粉体这类比重、流动性各异的物料,盲目套用通用填充率往往事与愿违。
填充不足导致剪切力传递不均
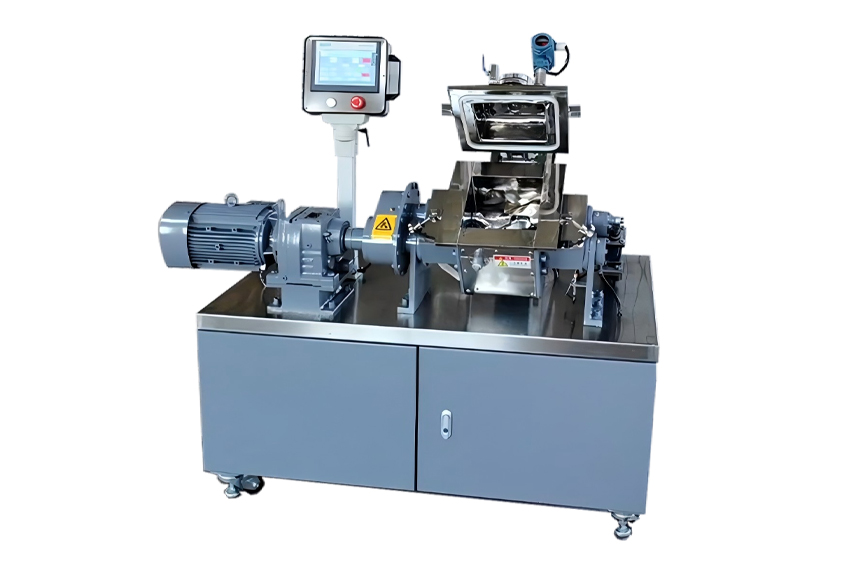
当陶瓷粉体、粘合剂、添加剂等物料的总体积远低于啮合机腔体的有效工作空间时,转子对物料的包裹与剪切作用会大打折扣。物料在腔体内处于“游散”状态,无法形成连续、紧密的料团,导致高剪切区与低剪切区并存。其结果是,局部过度剪切可能破坏某些添加剂的形态,而大部分区域则混合力度不足,粉体无法充分分散。这种现象在含有纳米级填料的陶瓷浆料中尤为明显,极易形成难以打开的硬质颗粒。
过度填充引发温升失控与设备过载
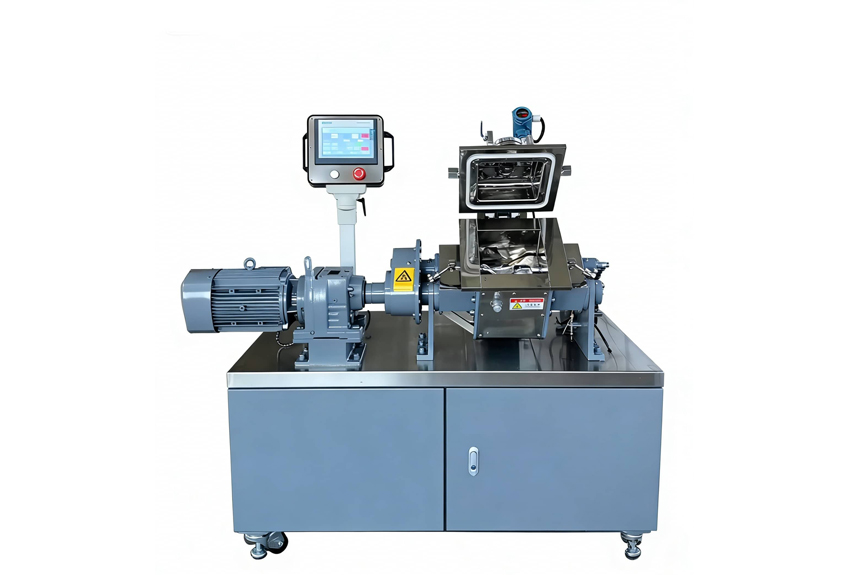
另一方面,为了追求单批次产量而过度提高填充系数,对陶瓷啮合机而言风险更高。陶瓷粉体在剪切过程中产生的摩擦热不易散发,过度填充会急剧升高物料温度。这不仅可能使热敏性粘合剂提前失效或变性,改变浆料流变特性,还会对设备密封和传动系统造成额外压力,长期影响设备稳定运行。因此,针对不同陶瓷配方(如氧化铝、氮化硅、压电陶瓷等),需要基于物料的堆密度、吸油值、摩擦系数等特性,反向推算出合理的设备有效容积与填充范围。
陶瓷混炼,尤其是浆料制备,对温度极为敏感。许多工程师将温控的作用局限于防止粘合剂热分解,但实际上,温度波动会直接影响各组分的粘度与界面相容性,从而左右分散均匀度。
温度波动如何破坏分散过程
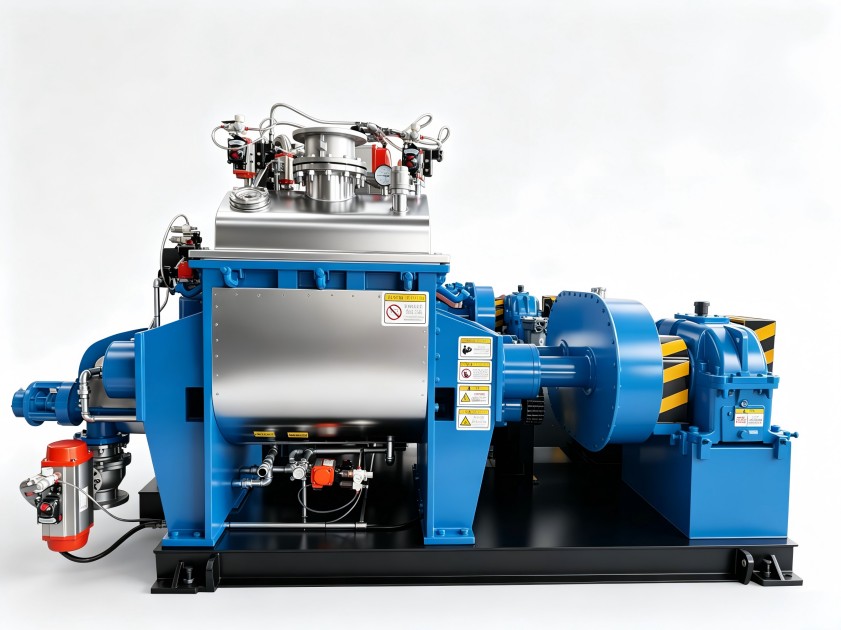
假设一台啮合机的温控系统精度较差,腔体不同位置或不同批次的混炼温度存在明显差异。当温度偏高时,液态组分的粘度下降,流动性增强,可能在剪切力作用下过早地包裹在部分粉体表面,形成“湿团”,而其他区域的粉体却因粘合剂不足而呈干粉状。当温度偏低时,粘合剂粘度增大,分散阻力增加,同样难以实现对粉体的完全浸润与均匀包覆。这种因温度不均导致的分散状态差异,是后期无法通过延长混炼时间来弥补的。
高精度温控系统的配置要点
因此,评估一台用于精密陶瓷混炼的啮合机,其技术参数表中的温控项需要仔细审视。它不应只是一个简单的加热或冷却功能,而应是一个能够实现快速响应、均匀传导的闭环系统。这涉及到加热/冷却介质的流道设计、温度传感器的布局与反馈速度、以及控制算法的精准性。对于需要低温混炼的特殊陶瓷配方,设备的冷却能力和控温稳定性更是关键。确保整个混炼周期内,物料处于一个狭窄且稳定的温度窗口,是获得可重复的高均匀度混炼结果的前提。
理解了容积与温控这两个核心参数的影响机制后,在设备选型或工艺优化时,可以形成一个更具操作性的核查框架,而不仅仅是比较品牌或价格。
第一步:明确物料特性与工艺目标
首先,需要尽可能详细地定义您的物料与目标:主要粉体的粒径分布、形貌(球形、片状)、真密度与堆密度;液态组分(粘合剂、塑化剂)的种类、粘度-温度曲线、热稳定性;最终浆料要求的固含量、粘度范围及均匀度标准。这些是决定设备所需剪切强度、容积和温控范围的基础。
第二步:与设备供应商进行技术对齐
基于上述信息,与设备供应商的技术人员探讨:
第三步:关注长期生产一致性
设备的可靠性与维护便利性同样重要。密封结构能否有效防止极细陶瓷粉体的泄露与污染?润滑系统是否独立于混炼腔,避免污染风险?这些设计细节关乎长期生产的稳定与产品纯度。
通过这样由工艺反推设备技术参数的路径,您能更主动地界定需求,选择真正适配于陶瓷材料高精度混炼要求的啮合机,而非被动接受标准化的产品。
陶瓷粉末的混炼是一个对设备与工艺契合度要求极高的过程。当面临均匀度问题时,系统地审视设备核心参数与物料特性之间的匹配度,往往比调整配方或操作更能从根本上解决问题。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
 18046916153