
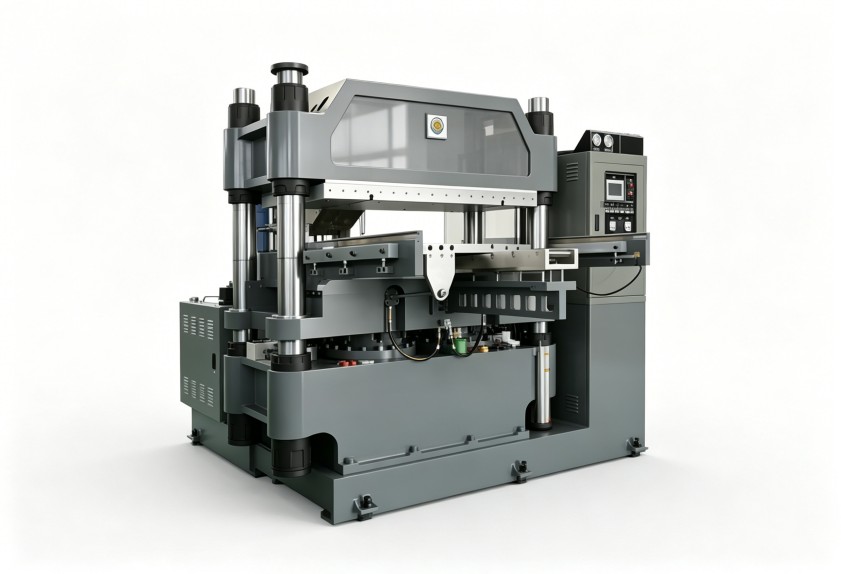
在橡胶密封件的生产中,批次间产品气密性差异大、边缘飞边控制不稳定、能耗居高不下,这些问题常常困扰着生产管理者。许多人将原因归结于胶料配方或硫化时间,却往往忽略了设备安装调试这一“地基”环节。框架硫化机作为密封件硫化的核心设备,其安装的精细度与调试的系统性,直接决定了模具能否均匀受压、热量能否稳定传导,最终影响产品的合格率与长期生产的经济性。本文将跳出常规的“分步操作手册”模式,聚焦于橡胶密封件这一高精度要求领域,从安装的基础精度控制、硫化温度场的验证方法,以及锁模力与工艺参数的联动调试三个关键维度,为您梳理一套更具针对性的调试思路与验收标准。
安装框架硫化机的第一步,绝非仅仅是使用水平仪找平那么简单。对于要求高尺寸稳定性和良好外观的橡胶密封件而言,设备的基础精度是确保模具长期稳定运行、避免单边磨损的前提。常见的误区是只关注设备自身的水平,而忽略了设备与地基、以及上下热板之间的平行度与平面度综合关系。
首先,地基的承载能力与减震处理必须与设备吨位和动载荷匹配。不稳固的地基会导致设备在长期锁模、开模的循环冲击下产生微小的位移累积,最终破坏初始校准精度。其次,在安装垫铁和初步紧固地脚螺栓时,需要使用高精度水平仪和激光测平仪,同时检查上下热板工作面的平行度。理想状态是,在未安装模具的空载状态下,上下热板在全行程范围内的平行度误差应控制在行业较高标准以内,这为后续安装模具提供了基准。
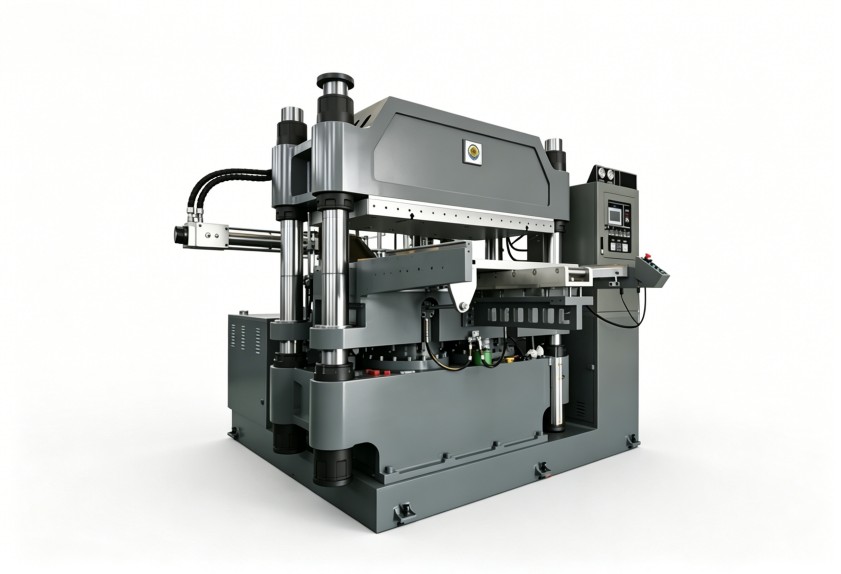
这一步的严谨性,直接避免了因设备“先天不足”导致的后续工艺调整困难。例如,上下热板不平行,会迫使操作人员通过垫片来调整模具,这不仅引入了不稳定性,还可能造成局部压力集中,加速热板或模具的损坏。因此,一个专业的安装团队,会将此阶段的精度数据作为核心验收文件提交,这远比一张简单的“水平合格”证明更有价值。
橡胶密封件的硫化质量高度依赖于热板温度场的均匀与稳定。许多生产线的痛点在于,即使温控表显示温度恒定,不同模腔或同一模具不同位置的制品硫化程度仍不一致。这往往是因为安装调试阶段,未对加热系统进行全面的温度场测绘与验证。
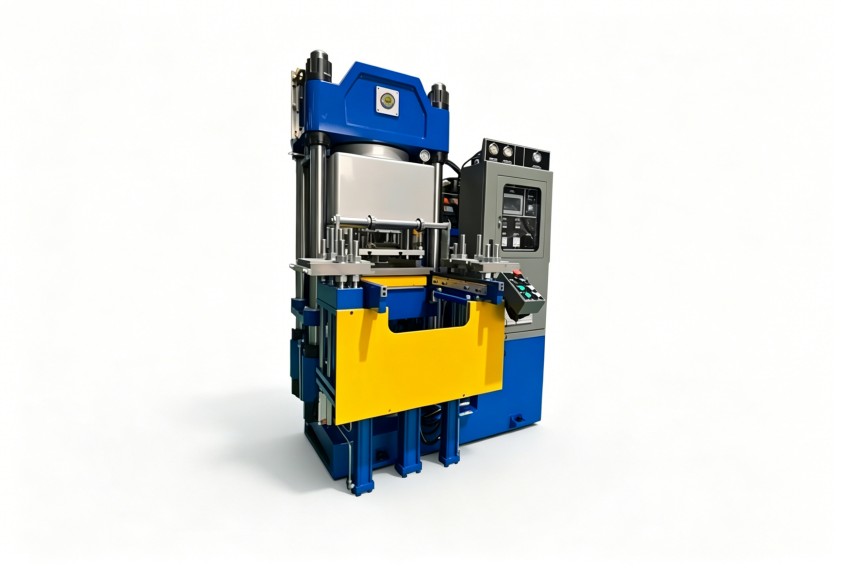
温度场验证不是简单地用几个点温计测量。一套系统的验证应包括:
如果验证发现温度不均匀,问题可能源于:加热管布局不合理、个别加热管功率衰减或失效、保温层损坏,或是热板本身因长期使用或安装应力导致的热变形。在调试阶段发现并解决这些问题,成本远低于在生产中通过反复调整工艺参数来“凑合”。对于橡胶密封件这类产品,均匀的温度场是保证产品物理性能一致、尺寸稳定、减少飞边的工艺基石。
当设备基础和温度场通过验证后,调试进入与生产工艺深度结合的阶段——即锁模力设定、排气程序与硫化时间/温度参数的联动匹配。这是将一台安装好的设备,转化为稳定生产单元的关键。
对于橡胶密封件,胶料通常流动性较好,对排气要求高。锁模力不足,会导致胶料在高压下溢出产生过厚飞边,甚至“跑胶”;锁模力过大,则可能过度压缩模具,影响其寿命,并增加能耗。调试时,应在保证产品充满且飞边厚度符合要求的前提下,使用尽量低的锁模力。这需要通过几次试模来精确确定:从较低锁模力开始,逐步增加,直至飞边质量达到稳定且可接受的状态。
排气次数和行程的设置,则需根据密封件结构的复杂程度和胶料特性来调整。有效的排气能消除气泡、保证材料致密性。调试中需观察试片,找到能排尽困气又不导致胶料过度流失的排气方案。最后,将确定的合模速度、锁模力、排气程序与之前验证的温度场、以及硫化时间整合成完整的工艺配方。此阶段的调试,需要设备工程师与工艺人员的紧密配合,其目标是建立一组稳定、可靠、可重复的工艺窗口,而不仅仅是让设备能动起来。
完成以上三个维度的系统性调试后,还应进行连续批次的试生产,收集产品关键尺寸、物理性能数据,确认生产稳定性。同时,对操作和维护人员进行针对性培训,内容应涵盖设备日常点检要点、工艺参数调用规范以及常见的与安装基础相关的异常征兆识别,确保调试成果能转化为长期的生产效益。
如需结合您的具体胶种配方、产能要求和生产工况评估框架硫化机的安装调试方案,可与利拿实业技术团队进一步沟通。
 18046916153