
在橡胶密封件的生产线上,捏合工序的质量直接决定了产品的密封性能和使用寿命。不少工厂遇到过这样的困扰:明明按照设备说明书操作,胶料的分散均匀度却时好时坏,批次间的物理性能存在波动。一种常见的误区是,将捏合机的行业标准视为一套固定不变的操作数值,忽略了它与特定胶料配方、生产目标之间的动态匹配关系。这种错配,往往导致设备潜能无法发挥,甚至加速磨损。本文将围绕填充系数、温度控制精度和转子结构选型这几个关键维度,探讨如何依据行业标准的精神,建立一套适配自身生产体系的工艺参数框架,从而稳定提升混炼质量。
谈及捏合机行业标准,许多技术人员的第一反应是额定容积、功率、转速等硬件参数。这固然重要,但标准更深层的价值在于为工艺设计提供了一个安全、高效的基准框架。对于橡胶密封件这类对均匀性和纯净度要求极高的产品,生硬套用通用参数常导致问题。例如,高含胶率的配方与大量填充炭黑的配方,对剪切、捏合作用的需求截然不同。标准中关于“均匀混炼”的要求,必须通过调整具体的工艺参数来实现。真正的合规,是让设备的工作状态(如实际填充量、温度曲线、功率消耗)与胶料的流变特性、最终性能要求达成一致。这意味着,企业需要建立基于标准、但又个性化了的内控工艺窗口。
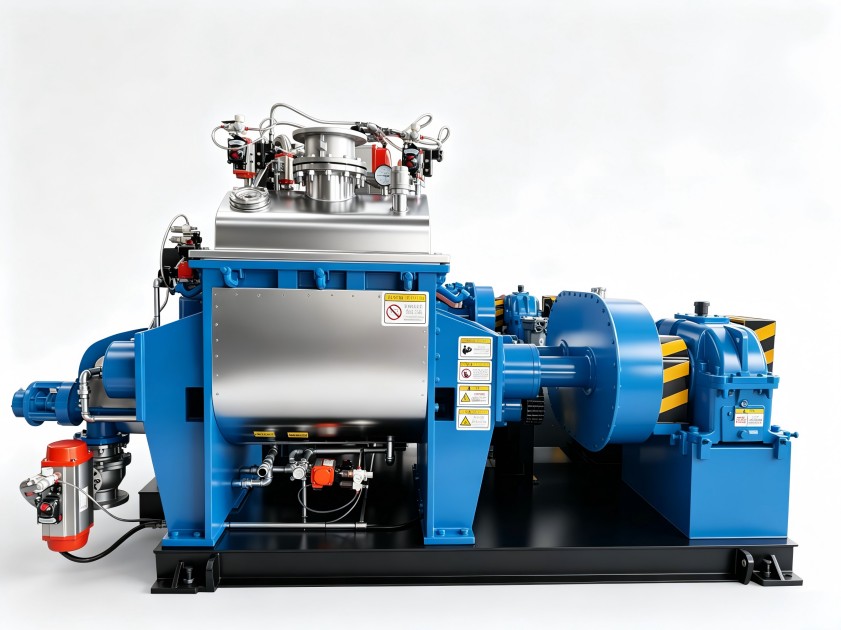
填充系数直接关系到混炼效率与质量。行业标准通常会给出一个建议范围,但对于不同硬度的密封件胶料,最优值可能相差甚远。
因此,依据标准选择填充系数时,必须进行试验验证。一个实用的方法是,在标准建议的中值附近进行小批量测试,观察主电机电流曲线和胶料出锅温度。理想的工况是,电流稳定在额定值的80%-95%区间,胶料终温可控。这需要在标准的基础上,找到适合自身胶料配方的“甜点区”。
温度是影响橡胶粘度与化学反应速度的核心因素。捏合机行业标准对温控系统的灵敏度、均匀性有明确要求,但对于橡胶密封件生产,关键在于如何利用好这套系统。
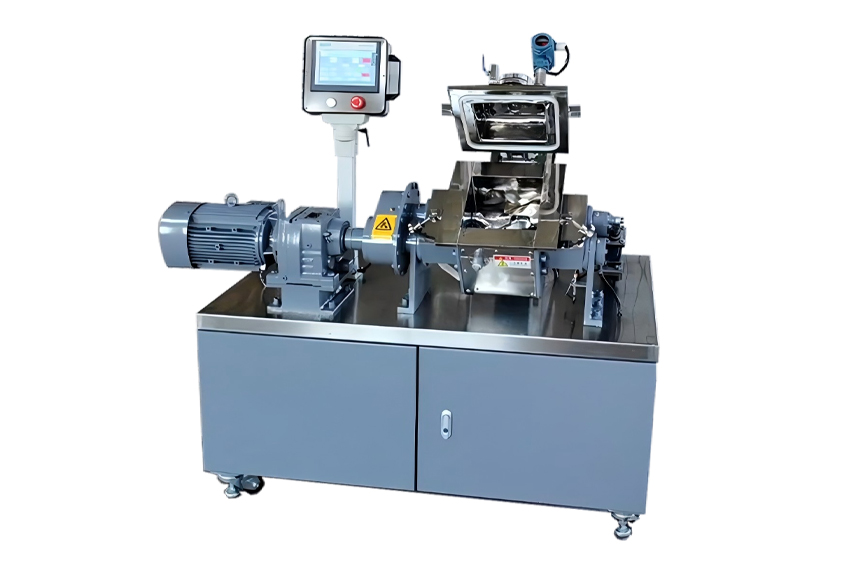
转子是捏合作用的核心。行业标准会规定转子的材质、强度、间隙等制造要求,但针对不同特性的胶料,转子构型(如啮合型、相切型)及桨叶形状的选择,则是实现高效混炼的“软件”关键。
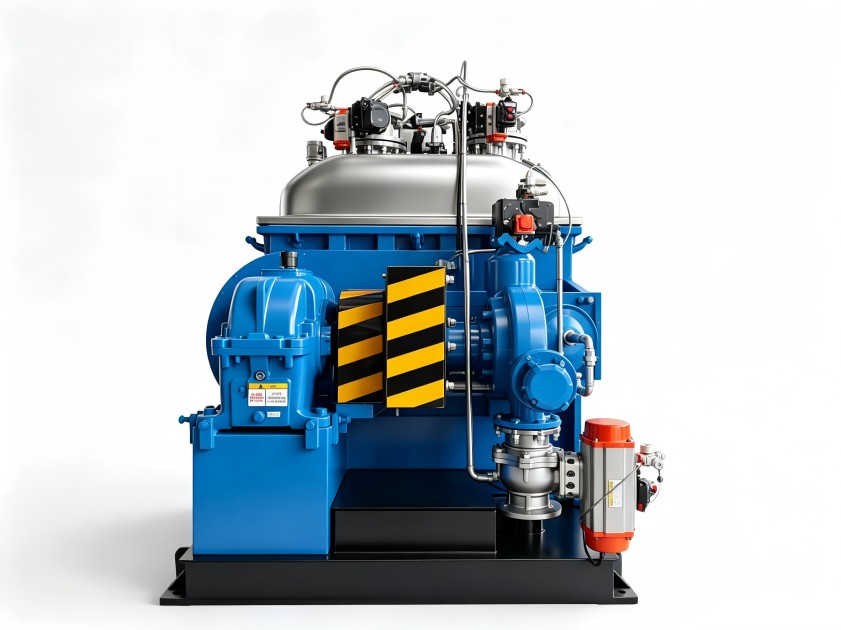
选择转子时,不能仅看标准中的型号目录,而应结合胶料的流变数据和工艺目标。设备供应商能否提供多种转子选项并进行针对性推荐,是评估其技术深度的重要方面。
要解决橡胶密封件捏合质量不稳定的问题,最终需要建立企业内部的动态工艺参数体系。这并非推翻行业标准,而是在其框架下的深化应用。
这个过程,实质上是将普适性的捏合机行业标准,转化为企业专属的、可执行的质量控制工具。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。
 18046916153