

新能源汽车对橡胶密封件的性能要求,远超传统汽车。这不仅体现在更严苛的耐高低温、耐老化指标上,更在于对批次间稳定性和高气密性的极致追求。许多工厂发现,沿用传统平板硫化工艺生产的密封圈,在装机测试或长期使用中,偶尔会出现局部欠硫或过硫、尺寸细微波动等问题,直接影响整车的安全与可靠性。这背后的原因,往往在于对硫化过程中的热量传递与压力施加方式缺乏精细控制。本文将聚焦框架式硫化机在应对此类挑战时的核心价值,从温度场均匀性控制与压力加载系统匹配这两个常被忽视的维度展开,帮助密封件生产企业找到提升工艺稳定性的具体路径。
新能源汽车密封圈所用胶料,如氢化丁腈橡胶(HNBR)、氟橡胶(FKM)等,对硫化温度尤其敏感。几摄氏度的温差,就可能导致胶料在模腔内流动速度、交联反应速率产生差异。
普通加热板在长期承受高压、高温循环后,容易因热应力产生微变形,导致与模具的接触面出现间隙,形成局部“冷区”。这对于结构复杂、带有多个密封唇口的模具而言,结果是某些唇口部位胶料交联度不足,而主体部分可能已过硫。因此,设备选型时需关注加热板的材质、结构刚性以及是否具备分区温控与热补偿功能。具备多点独立测温与反馈调节能力的系统,能够实时补偿热量损失,确保整个硫化周期内模具表面温度波动控制在工艺要求范围内。
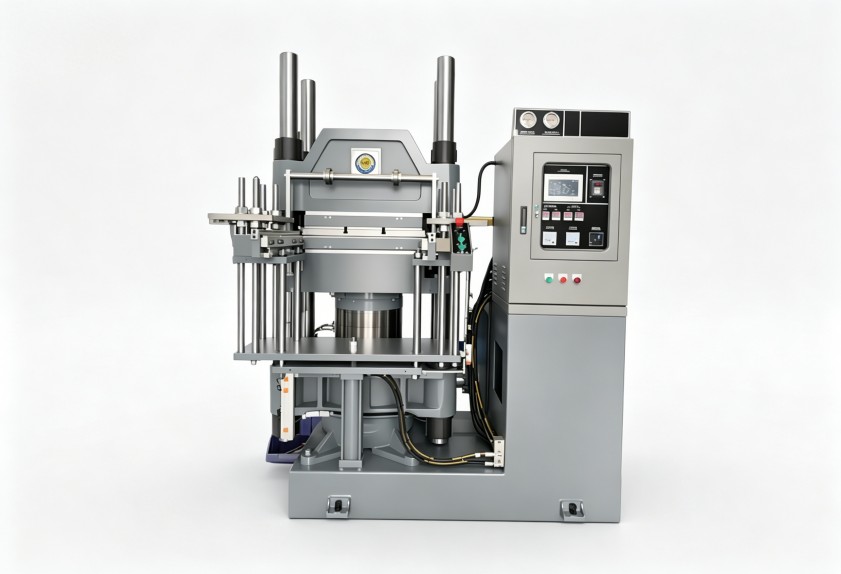
除了设备本身的加热能力,模具的初始温度及升温速度同样关键。在连续生产中,如果模具预热不充分或散热不均,每模次生产的初始阶段产品性能就会波动。框架式硫化机因其结构刚性高,合模后上下加热板与模具贴合更紧密,减少了热传递过程中的热阻损失。这意味着模具能更快达到并稳定在设定温度,缩短了每模次的工艺稳定“窗口期”,提升了生产节拍与质量一致性。
压力在硫化过程中不仅用于合模、排除气泡,更影响着胶料在模腔内的填充状态与最终制品的密度。压力波动或施加不均,是产生气泡、缺料、飞边厚度不一等缺陷的直接原因。
对于多层模具或大型密封件,需要快速达到设定压力并长时间保持稳定。这就要求液压系统具备高响应速度和平稳的保压性能。若系统存在内泄或压力补偿滞后,在胶料受热膨胀阶段压力下降,会导致制品内部产生微孔,严重影响气密性。框架式硫化机的闭合框架结构,相比立柱式,其受力变形更小,为液压系统提供了一个更稳定的支撑平台,有助于实现更高精度的压力控制,减少因机架形变带来的压力损失。
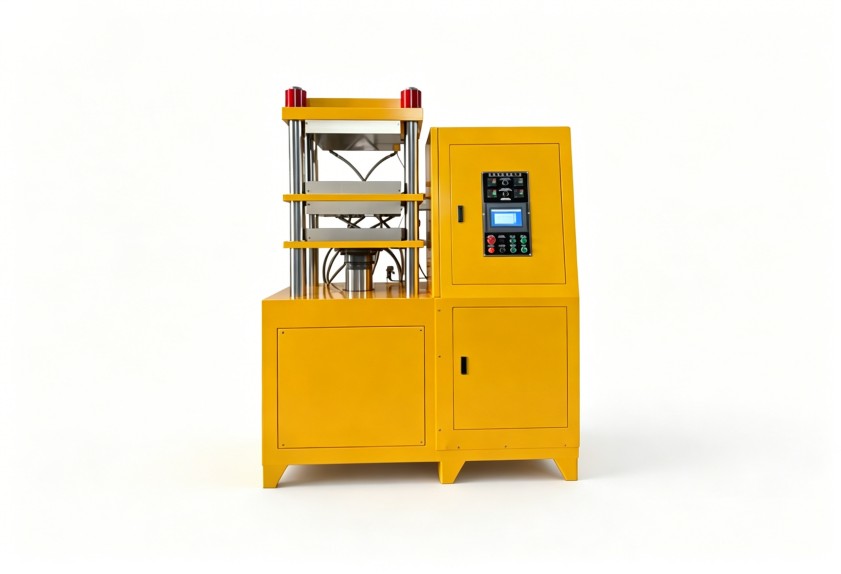
合模时上下模板的平行度,直接决定了模具各型腔所受压力是否均等。平行度不佳,轻则导致同一模次产品厚度不一,重则损坏昂贵的高精度模具。坚固的框架式结构,在承受巨大锁模力时形变更小,能更好地维持合模平行度。这对于生产公差要求极严的新能源汽车密封圈至关重要,同时也能有效延长模具的使用寿命,降低因模具维修带来的非计划停产风险。
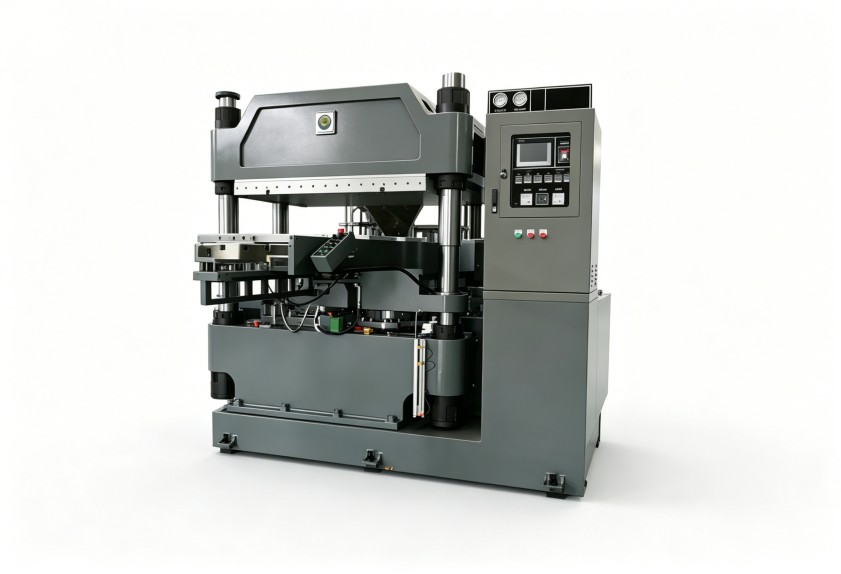
新能源汽车密封圈的配方与结构多样,没有一套通用的硫化参数能放之四海而皆准。设备选型必须与具体的生产物料和产品特性相结合。
一些用于电池包密封的高硬度橡胶,或添加了大量耐磨填料的胶料,其流动性差,需要更高的注射压力或更长的加压时间才能充满模腔。这就需要硫化机具备更高的锁模力和更强大的液压输出能力。在选择框架式硫化机时,需根据胶料的流变特性,评估设备的最大锁模力、注射压力是否留有足够余量,以应对配方调整带来的工艺变化。
为了提升效率,密封圈普遍采用一模多腔生产。这对设备的开合模定位精度、顶出系统同步性提出了更高要求。同时,与自动取件、视觉检测、冷却线等后道工序的顺畅衔接,也需要在设备选型初期就考虑进出料空间、接口标准化等问题。一台设计时就预留了自动化接口、程序可灵活编辑的硫化机,能为未来的产线升级节省大量改造成本。
追求单个硫化机的性能最优,有时未必能带来整体生产效率的最大化。真正的效率提升和稳定性保障,来源于对前后工序的协同优化。
硫化质量在很大程度上取决于胶料混炼的均匀性。如果密炼环节的分散效果不理想,即使硫化工艺再精准,成品性能也可能不达标。因此,建立从密炼到硫化的连贯质量追溯与工艺参数关联分析能力,比单纯优化硫化单点更为重要。这意味着设备控制系统应具备数据采集与输出功能,便于融入工厂的数字化管理网络。
框架式硫化机通常功率较大,其加热系统是车间的耗能大户。选择热效率高、保温性能好的机型,并合理规划车间排热与模具冷却水路,不仅能降低直接电耗,还能改善工作环境温湿度,间接提升操作稳定性和设备可靠性。这需要设备供应商不仅提供主机,更能对安装布局、能源管理提出专业建议。
在新能源汽车零部件领域,质量稳定性是生命线。为密封圈硫化环节选择一台合适的框架式硫化机,绝非简单的参数对比,而是需要深入理解自身胶料特性、产品结构、质量标准和产能规划,从温度控制精度、压力稳定性、设备刚性、自动化适配性及能效等多方面进行综合评估。每一点细微的改进,都可能转化为产品合格率的显著提升和售后风险的降低。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
