轮胎厂如何设定稳定可靠的炼胶机维护周期?
对于轮胎制造企业而言,生产线上的加压式密炼机(俗称炼胶机)是混炼工序的核心。当设备维护周期不明确或频繁出现非计划停机时,直接冲击的是生产节拍的稳定性,甚至影响关键批次胶料的质量均一性。许多工厂管理者习惯于参照设备的通用保养手册或同行经验来安排大修,却忽略了自身混炼工艺特性与设备配置之间的深层关联。本文将聚焦于轮胎胶料混炼这一具体场景,从工艺参数中的温度控制精度和设备配置中的转子类型与容积匹配这两个常被忽视的维度进行拆解,为您梳理出更贴合实际、更具预见性的维护管理思路。
一、 核心矛盾:工艺严苛性与设备耐受性的平衡点
轮胎胶料配方复杂,通常含有大量炭黑、油料及多种助剂,混炼过程生热剧烈,对设备的机械负荷和热负荷要求极高。维护周期的设定,本质上是在寻找“工艺严苛性”与“设备耐受性”之间的最佳平衡点。周期过短,导致维护成本攀升与产能浪费;周期过长,则设备关键部件磨损加剧,突发故障风险陡增,最终因非计划停机造成更大损失。
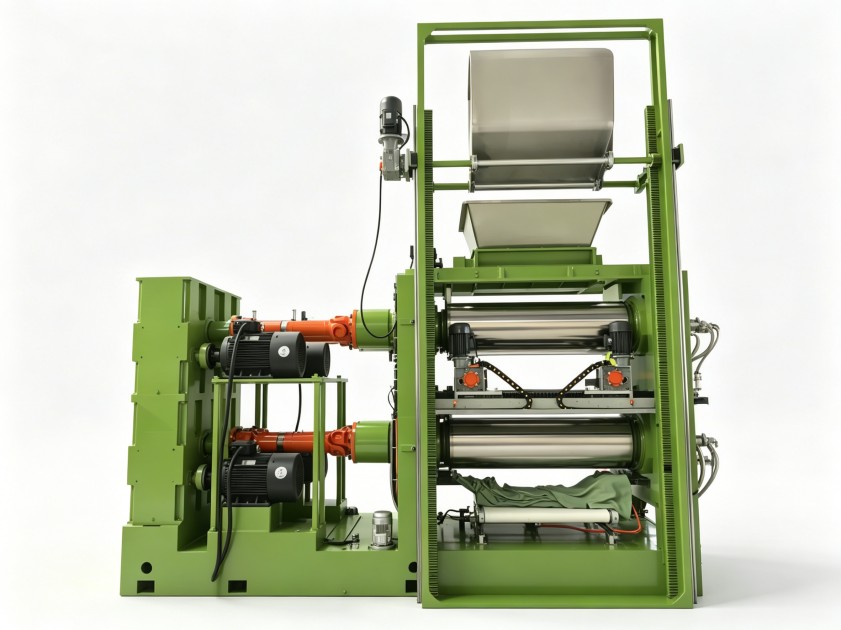
常见的误区是仅以运行时间或混炼批次作为唯一依据。实际上,不同胶种(如胎面胶、胎侧胶、气密层胶)的混炼工艺曲线差异显著,其带来的瞬时扭矩、峰值温度对密炼机转子、密封系统、轴承的损耗速率完全不同。因此,一个科学的维护周期,必须从设备如何响应并承载特定工艺的角度来逆向推导。
二、 工艺参数维度:温度波动是维护周期的隐性指针
温度是密炼混炼中最关键的工艺参数之一。这里的“温度控制”不仅指最终排胶温度,更包括混炼过程中胶料温度上升曲线的可控性及密炼室各区域的温度均匀性。
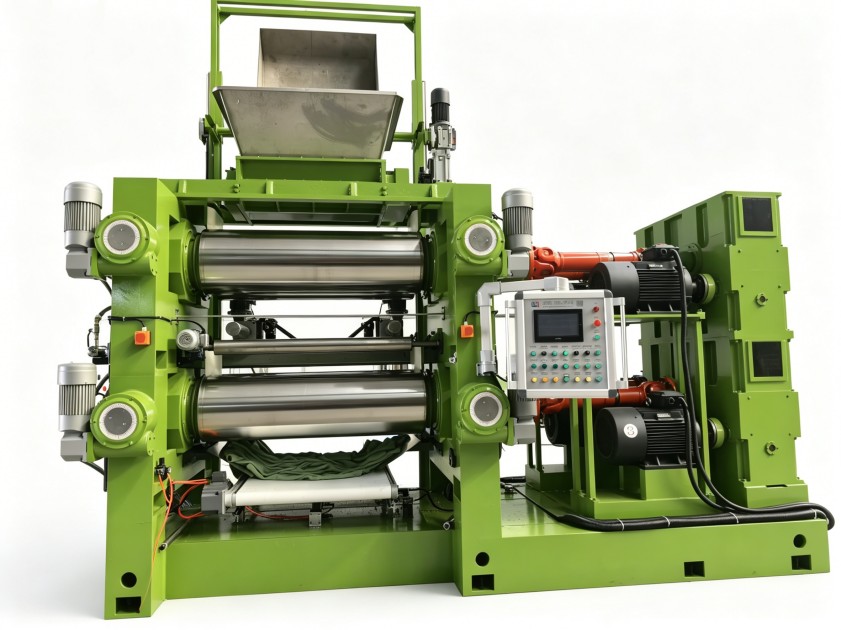
- 温控精度与热机械疲劳:若密炼机温控系统精度不足,导致混炼过程中温度频繁超调或大幅波动,会引起金属部件(如密炼室壁、转子)不均匀的热胀冷缩,加速热机械疲劳。这种疲劳是微裂纹产生的源头,长期累积会显著缩短转子等核心部件的大修周期。
- 局部过热与密封失效:在轮胎胶混炼中,炭黑分散需要高剪切,易在转子棱峰与室壁间隙处产生局部瞬间高温。若设备冷却能力不足或温度传感器布局不合理,无法有效监测和抑制这些“热点”,将导致该区域的密封材料(如耐磨密封环)过早硬化、老化,引发漏料漏粉,这是迫使提前停机维护的常见原因。
因此,评估现有生产线的维护周期是否合理,首先应回顾历史工艺数据,分析温度曲线的稳定性。稳定的温控是延长维护间隔的重要基础。
三、 设备配置维度:转子选型与容积决定磨损基准
设备自身的配置,为维护周期设定了一个“基准线”。不同的配置方案,其磨损速率和维护重点截然不同。
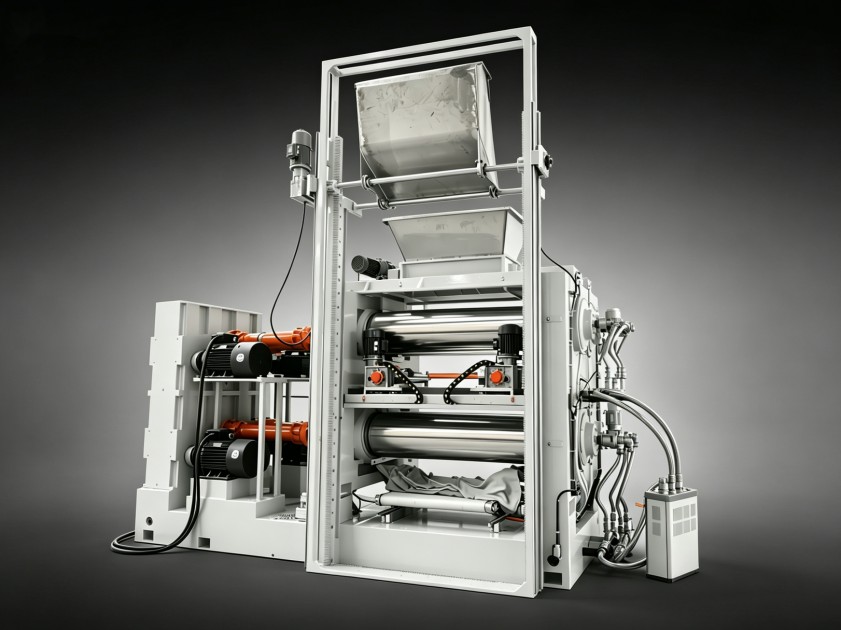
- 转子类型:二棱与四棱的维护差异
- 剪切与分散需求:四棱转子提供更强的剪切和分散能力,更适合高填充炭黑的轮胎胶料,但其结构更复杂,受力也更大,对转子轴颈轴承、棱顶堆焊耐磨层的磨损通常比二棱转子更快。选择四棱转子,意味着在维护计划中需要更关注转子本体的探伤检查和棱顶修复。
- 生热与温控:四棱转子混炼效率高,生热也更快,对前述的温控系统提出了更高要求。若温控匹配不当,会形成“强剪切-高热-加速磨损”的恶性循环,缩短维护周期。
- 密炼室容积与填充系数
- 产能与负荷的权衡:为提升单批产量而过度提高填充系数,会导致密炼机超负荷运行,电机电流长期处于高位,转子、齿轮箱承受的扭矩远超设计值。这种“小马拉大车”的工况是齿轮磨损、轴承受损的元凶之一,会大幅缩短关键传动系统的大修间隔。
- 定制化配置的价值:对于特种轮胎胶(如高性能赛车胎胶),其混炼工艺可能要求特殊的转子构型、室壁衬板材质或冷却流道设计。标准设备的通用配置往往难以适应,从而出现“水土不服”,维护频繁。这时,基于具体胶料与工艺的非标定制化设备方案,虽然初期投入可能增加,但从全生命周期看,因其匹配度更高,反而能获得更稳定、可预测的维护周期和更优的混炼质量。
四、 构建面向生产的维护周期管理框架
基于以上分析,轮胎企业可以跳出固定的时间表,建立一个更具弹性的、基于状态的维护周期管理框架:
- 关键参数监控:将密炼机主电机电流曲线、混炼终点温度稳定性、密封处泄漏情况等纳入日常监控。这些参数的异常趋势往往是部件磨损的先兆,可作为触发深度检查的信号。
- 分级维护策略:根据设备重要性、维修复杂度,将维护分为日常点检、定期保养(如更换密封件、润滑)和预防性大修。大修周期不再固定为“X年”,而是结合运行台时、工艺难度系数(可基于不同胶种的混炼能量进行量化评估)以及状态监控数据综合判定。
- 维护与工艺联动:工艺部门在调整配方或混炼工艺时,应评估其对设备负荷的潜在影响,并与设备管理部门沟通,必要时提前安排相关检查,实现维护的预见性。
科学的生产线炼胶机维护周期,不是一个孤立的设备管理课题,而是工艺、设备、生产管理三者协同的结果。它的目标不仅是减少停机,更是保障每一批轮胎胶料性能的稳定可靠。
如需结合您的具体胶种配方、产能要求和生产工况评估设备配置与维护策略,可与利拿实业技术团队进一步沟通。



 18046916153
