

采购橡胶密封件混炼设备时,不少车间主管会把注意力放在容积和电机功率上,却少有人留意啮合机发展历史带来的选型逻辑。转子构型、温控设计和维护结构这三条线索,决定高硬度、高填充胶料能不能混匀、稳产、耐用。下面就从这三条线索展开,帮您看清设备迭代背后的实际考虑,减少选型阶段的重复投入。
啮合机在密炼机家族中的位置,要从转子形式说起。常见的异步转子工作时,物料主要在转子与混炼室壁之间受剪切,左右两个转子相对独立,物料在两侧的通过次数存在差异。啮合型转子则不同,两根转子之间的间隙更小,物料在转动中被反复折叠、拉伸和剪切,相当于在相同时间内增加了受力次数。这种结构对炭黑、白炭黑以及各类添加剂的分散有明显优势。橡胶密封件常用高硬度配方,填料比例大,在异步混炼中容易出现局部团聚。啮合机从原理上避开了这个问题,这也是啮合机发展历史初期被工程界看重的原因。
一味强调分散效果,会带来另一个问题:强剪切意味着更多热量,也意味着操作窗口更窄。啮合机发展历史中的第二次明显转折,出现在转子几何结构的优化上。早期转子棱数少、构型简单,吃料能力有限。后来通过增加棱数、调整螺旋角度和棱顶间隙,设备在保持分散能力的同时,在填充系数和单批次产能上有明显改善。但棱数增加并不等于设备更先进。棱数多,单位时间内剪切次数多,温升也快。对橡胶密封件这类对温度敏感的胶料来说,如果温控跟不上,混炼时间缩短反而容易产生焦烧风险。因此,每次结构改动,本质上都是在分散效果和热积累之间重新找平衡。填充系数也要与转子构型一起确认:填充偏低,转子大部分时间在压缩空气;填充过高,物料没有翻动空间,温度会快速上升。啮合机转子间隙小,对填充系数变化更敏感,选型时不能只按容积估算产能。
啮合机被更多密封件车间接受,关键不在某一次转子改动,而在于外围系统的整体升级。混炼室冷却流道设计、转子内部温度控制、卸料门密封形式,这些环节在早期设备上并不成熟,导致啮合机虽然混炼效果好,却对操作水平要求极高。后来随着制造精度和密封材料进步,温控精度和批次一致性明显改善,机械密封的应用也延长了维护周期。对车间而言,稳定的温控意味着可以更接近工艺温度上限制定参数,从而缩短单批次时间,降低能耗。密封结构的改进同时减少润滑油渗入胶料的风险,对制品合格率也有正向影响。密封结构本身容易被低估:转子与混炼室之间间隙小,一旦渗漏,物料可能进入轴承位,造成异常磨损。填料密封结构简单、更换快,适合维护队伍强的车间;机械密封稳定性好,但对安装精度要求高,初始投入也不同。选择哪种形式,与胶料是否含大颗粒填料、现场保养制度都有关系。这些细节不上参数表,却影响长期设备综合效率。
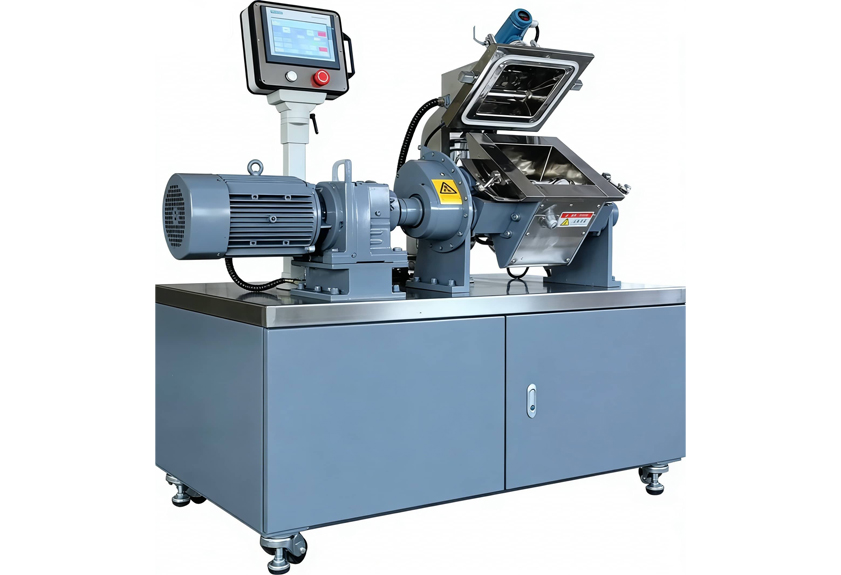
回到开头的问题:容积和功率不代表一台设备的真实水平。判断啮合机是否适合橡胶密封件生产,可以先看三条。第一条,物料的剪切需求是否匹配:高硬度、高填充配方更值得考虑啮合机。第二条,温控能力是否与转子构型匹配:强剪切必须配合足够的冷却面积和温度反馈精度。自动控温并不是一个开关,感温探头位置和水路分布更能说明问题。第三条,维护结构与生产节拍是否匹配:转子密封、卸料门密封的更换周期和可操作性,直接影响设备利用率。常见的选型误区,是拿啮合机与异步机简单比较价格。两者混炼机理不同,适用配方不同,只比价格没有意义。更合理的方式,是把胶种配方、混炼温度上限、批次周期放在一起评估。利拿实业在做非标定制方案时,正是从胶料特性出发确认转子构型和温控配置,而不是先定设备大小。
如果您的产品以高硬度密封圈、复杂截面密封条为主,啮合机在分散性和批次稳定性上有潜力。但同一台设备很难覆盖所有工况。采购前可以梳理三个信息:主要胶种和硬度范围、单批次重量目标、允许的最高混炼温度。把这三项提供给设备厂商,比单纯询问价格更有价值。如果暂时无法确定混炼温度上限,可以从现有开炼机或异步密炼机的操作记录中反推,找出焦烧出现时的温度边界,再作为啮合机选型的参考条件。啮合机发展历史已经证明一个方向:设备结构是为工艺服务的,脱离配方谈设备,容易在投产后花更多时间调整。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
