

橡胶密封件硫化时,温度不均、压力不稳造成的飞边、气泡和硬度波动,常常让当班人员反复调机、频繁换件。设备看起来在正常运转,废品率却一直压不下来。很多厂家一遇到异常就要求更换加热管、热电偶或密封圈,但换完没几天故障又回来。一个容易被忽略的事实是:硫化机常见故障及处理方法,不能只盯着某一个零件,而要理解温控系统、液压系统与胶料状态之间的连锁关系。本文从温度均匀性、液压保压以及前道混炼三个维度,给出可落地的排查思路。
硫化机的核心动作就是平板加热和液压加压。胶料在温度和压力下完成交联,形成尺寸稳定、性能达标的密封件。因此,所有故障最终都会落在温度、压力、时间这三个变量上。但直接换加热管或调高压力,往往治标不治本。比如模具同一位置反复欠硫,可能不是加热管坏了,而是热电偶安装位置偏移或导热介质循环不均;产品一边厚一边薄,往往与平板平行度、压力分布有关,而不是硫化时间不够;整模气泡集中在中部,如果胶料本身有水分或混炼分散不均,单纯延长硫化时间反而加剧过硫风险。出现异常时,先不要急着加压或调温,而是把现象记录清楚,判断它属于哪个变量,再决定从哪里下手。
温度故障在橡胶密封件生产中出现频率高。常见的现象是温度显示正常,但产品实际硫化不足。原因可能包括热电偶探头接触不良、测温点代表性差、加热元件功率衰减、温控参数不合适等。处理时,建议按以下顺序检查:第一,用标准温度计在热板不同位置多点比对,找出显示与实际偏差,不要只换个热电偶就完事。第二,检查加热元件接线端子,确认无氧化、松动,并观察三相电流是否平衡。第三,观察升温速率和保温时的波动幅度,如果超调明显,需要重新整定温控参数。第四,对于导热油加热的硫化机,检查油路是否有气阻、过滤器堵塞,热板内部流道一旦局部堵塞,表面温差会逐步扩大。如果设备使用年限较长,热板本身变形也会造成温度不匀,这种情况下需要拆下热板研磨或更换,单纯调整温控参数没有意义。建议把温度校准纳入定检计划,密封件对硬度公差要求高,热板表面温差控制得越小,飞边和硬度波动就越少。
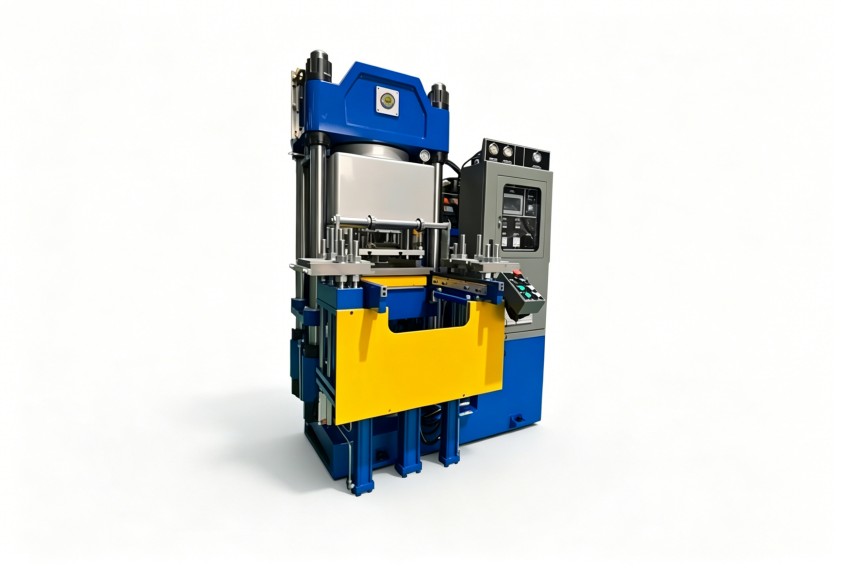
液压系统故障表现为平板爬行、压力掉速、合模不严。高压状态下油液泄漏会导致实际作用在模具上的压力不足,产品容易出现厚度超差。排查时先看油位、油温、油液颜色与气味,油液发黑或发白都说明需要更换。再看液压泵出口压力表在保压阶段是否有明显回落,如果回落快,说明阀芯卡滞或密封件磨损。还可以松开加压缸回油管观察泄漏量,必要时更换密封圈。特别要注意,不要用加大系统压力的方式来补偿泄漏,这会让其他部件加速损坏。控制阀内油泥积累也会影响压力稳定性,应定期清洗。压力表本身可能失准,需要定期与标准表比对。油温过高会加速油液老化,回油路上若没有冷却器,建议增加,否则液压系统容易出现爬行。每班记录升压时间和保压压力值,形成趋势数据,能帮助在异常发生前提前干预。
在排查硫化机常见故障及处理方法时,如果温度和压力系统都没有明显异常,就需要把视线移到混炼工序。密封件胶料如果混炼不均匀,促进剂、硫化剂分散不匀,会在硫化时出现局部欠硫或过硫,表现为硬度波动、气泡、表面粗糙。这是硫化机本身无法解决的。此时需要检查前道密炼机的转子结构、混炼时间、排胶温度等参数,并确认配方中的小料称量是否准确。胶料门尼粘度的波动意味着混炼工艺不稳定,需要排查上辅机称量系统和混炼批次记录。普通开炼机混炼与密炼机混炼的分散效果不同,如果密封件批量出现同一位置欠硫,还要核对配料顺序和胶料批次。胶料分散均匀性直接影响硫化成品率,匹配的混炼方案可以从源头减少后道设备的异常干扰。
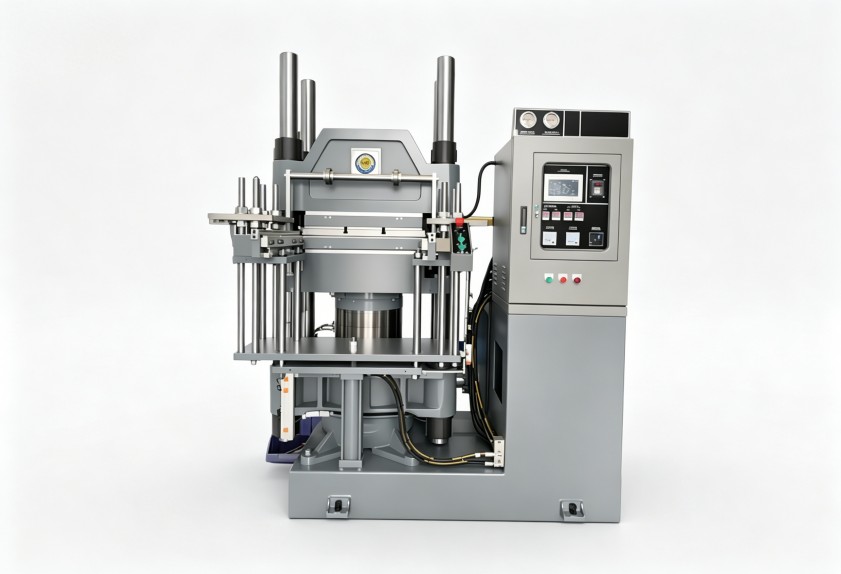
掌握硫化机常见故障及处理方法,核心在于建立系统排查顺序,而不是孤立更换配件。建议把“现象—测量—处理—验证”记录成设备档案,内容包括故障现象、热板各点温度、保压压力、胶料批次、硫化时间、处理措施、验证结果。连续记录几组后,就能找到重复性规律,当同样问题再次出现时,先对照历史记录,能大幅缩短停机时间。操作人员应掌握温度校准、液压油清洁度检查、热板平行度测量等基础技能,而不是一发生问题就叫维修。对于企业来说,与其在故障发生后频繁抢修,不如在设备选型阶段就把温控精度、液压稳定性和前道混炼配套考虑进去。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
