
搜索“橡胶啮合机批发”的采购人员,大多想快速获得报价范围。但在陶瓷粉末混炼这类特殊工况中,设备配置不同,同一容积的产品价格可能相差悬殊,混炼效果也大不一样。常见误区是只看吨位和价格,忽略转子形式、温控精度和接触物料部位的耐磨设计。本文从设备配置切入,梳理批量采购时应关注的比较维度,帮助您建立可用的选型框架。
橡胶啮合机不是标准品,同一型号下,转子结构、材质等级、温控系统、自动化方案都会影响最终报价。批发采购时拿到的“低价”,往往只是基础配置的裸机价格,而实际生产所需的耐磨涂层、高精度温控、自动卸料装置等,都需要额外计入成本。这并非厂家刻意拆分报价,而是陶瓷粉末混炼工况本身对设备提出了更高要求。
陶瓷粉末具有高硬度、低堆积密度、对温度敏感等特点。如果按通用橡胶设备的标准配置来生产,使用过程中容易出现转子表面磨损过快、混炼室内壁挂料、批次温差大等问题。这些隐形成本,往往在设备运行几个月后才暴露,到时再改造,费用和停机损失都难以估量。所以在询价时,比起“多少钱一台”,更需要关注“这台设备的配置是否针对我的工艺”。
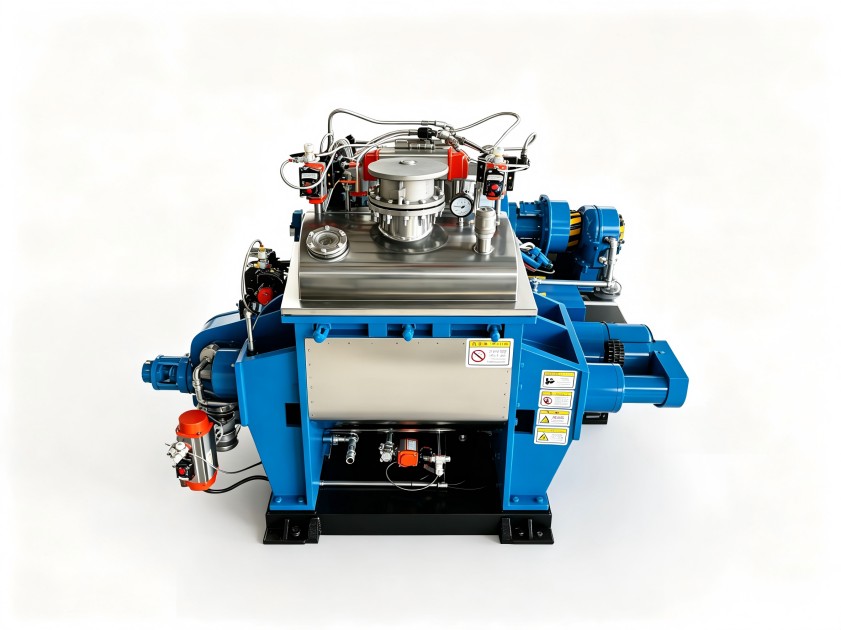
批量采购橡胶啮合机,建议从以下四个维度逐项比较,而不是先问价格。
啮合机与普通密炼机的核心区别在于转子结构。啮合型转子的两根转子在旋转过程中互相咬合,对物料产生更强的挤压、折叠和拉伸作用,适合需要高分散性的粉体体系。陶瓷粉末与粘结剂的混合,要求粉末颗粒均匀包裹在粘结剂中,避免团聚,因此啮合型转子的优势更明显。
采购时要确认供应商提供的设备是否为真正啮合型转子,以及转子的棱形螺旋角度、速比参数是否针对陶瓷粉末做过优化。有些设备虽然名称相近,但转子设计偏通用,混炼效果与专用设计有明显差距。
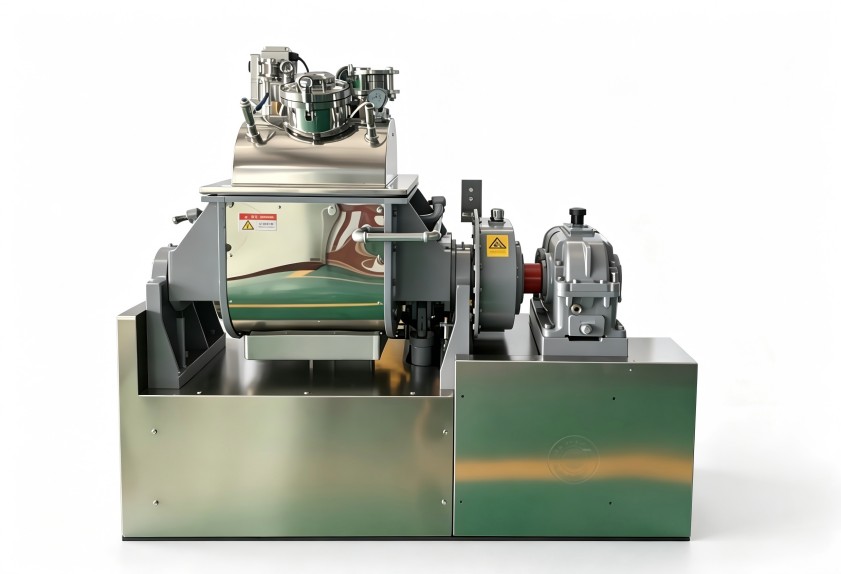
设备标称容积指混炼室总容积,但实际一次投料量取决于填充系数。陶瓷粉末的堆密度远低于橡胶,如果沿用橡胶工艺的填充系数设定,会出现混炼室填充不足,物料翻滚不充分,功率传递效率下降;反之,填充过多则可能导致转子卡滞。
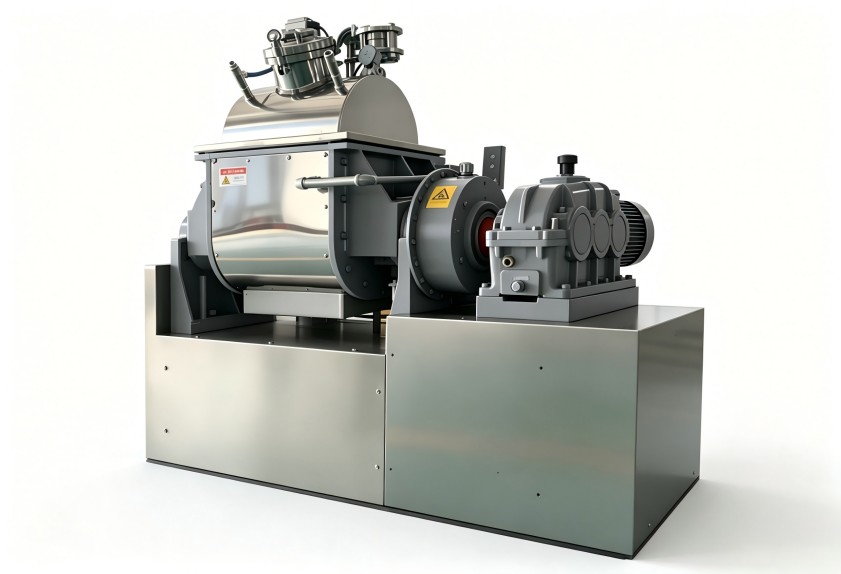
填充系数受粉体粒径、形状、配方中粘结剂比例等因素影响。同一台设备,用于橡胶混炼时的填充系数与用于陶瓷粉末混炼时可能差异明显,必须结合具体配方进行计算。向厂家提供粉体种类、配方比例和每次投料量,技术人员才能计算出合理的有效工作容积,这也是建议非标定制的原因。
陶瓷粉末混炼对温度窗口很敏感,温度过高粘结剂可能分解,过低则分散不均匀。橡胶啮合机的温控系统需要具备快速升降温能力,并且测温点位置应靠近混炼室内部,真实反映物料温度。
混炼过程中,粉末颗粒之间的摩擦会产生热量,如果热量不能及时带走,会导致局部温度超出工艺窗口。对于陶瓷注射成型用的喂料体系,温度波动还会影响后续脱脂和烧结工序的尺寸稳定性。比较设备时,不要只看是否配置加热功能,要关注控温公差范围、冷却循环流量以及温度传感器到控制器的响应速度,这些参数直接影响批次一致性。
陶瓷粉末的磨蚀性比橡胶配合体系更突出,因此与物料直接接触的混炼室、转子、卸料门等部位,都需要做耐磨强化处理。常见的方案包括整体硬质合金材料、表面堆焊耐磨层或陶瓷涂层。不同材质和工艺的成本差异很大,使用寿命也不同。
在批发询价时,问清耐磨处理的具体方式及可返修性。有些低价设备仅做表面淬火,初期无明显差异,但连续生产几个月后磨损量会快速上升,影响混炼质量,后期维护成本更高。
除了配置对比,采购决策中还存在几个容易忽视的误区。
陶瓷粉末混炼虽然是“粉体+粘结剂”体系,但与橡胶混炼的流变行为完全不同。橡胶是弹性体,剪切生热明显;陶瓷粉末是刚性颗粒,更依赖剪切分散和避免过度升温。直接用橡胶工艺参数设计设备,可能导致温控和能力不匹配。
批发采购时,报价清单包含哪些内容很重要。是否包含控制系统、加料装置、卸料装置、安装调试?这些在报价中可能被拆分或者省略。比较价格时,要核对交付范围和技术服务,不能只看表面数字。
设备投入生产后,耐磨件属于易耗品。采购前了解备件供应周期和维修响应机制,比压低初始采购价更关键。如果设备停机等待备件,生产损失远超过节省的采购差价。
陶瓷粉末混炼的设备选型,很难仅凭参数表判断最终效果。条件允许时,应要求厂家提供小批量试产或借用样机进行验证。通过实际混炼观察分散均匀度、批次稳定性,比任何口头承诺都可靠,这也是降低选型风险的有效手段。
橡胶啮合机批发询价时,建议提前准备以下信息:物料名称及配方比例、堆积密度、温度窗口、批次产量、车间供电和冷却条件。把这些工况发给设备厂家,可以获得更准确的配置建议和报价范围。
影响报价的因素包括转子形式、工作容积、温控精度、耐磨材质等级、自动化程度以及交付范围。明确这些前提后,不同厂家的报价才具有可比性。对于陶瓷粉末混炼这类特殊工艺,选择有非标定制能力的设备厂家,往往比单纯比较标准型号更有价值。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。
 18046916153