

生产橡胶密封件时,硬度检测忽高忽低,同一批次的尺寸也明显离散。多数厂家把注意力放在硫化机上,反复调整模温、延长硫化时间,结果并不理想。问题往往在混炼阶段就已经形成:胶料均一性不足,后续工序只能放大偏差,无法消除偏差。手边的炼胶机技术参数表因此值得重新翻看,但多数人只关注容积和功率,忽略了真正影响混炼质量的细节参数。这篇文章从温控精度、转子参数、填充系数三个角度,说明参数表应当怎么看,帮助您建立一条从设备参数到生产排查的实用路径。
翻开一份炼胶机技术参数表,项目很多,可以分成两类。一类回答“一次能做多少”,比如密炼室容积、主电机功率、翻转角度,这些数字直接决定产能;另一类回答“做得是否均匀”,比如温控精度、转子转速范围、压缩空气压力、卸料门锁紧方式,这些细节决定胶料的分散质量和批次一致性。
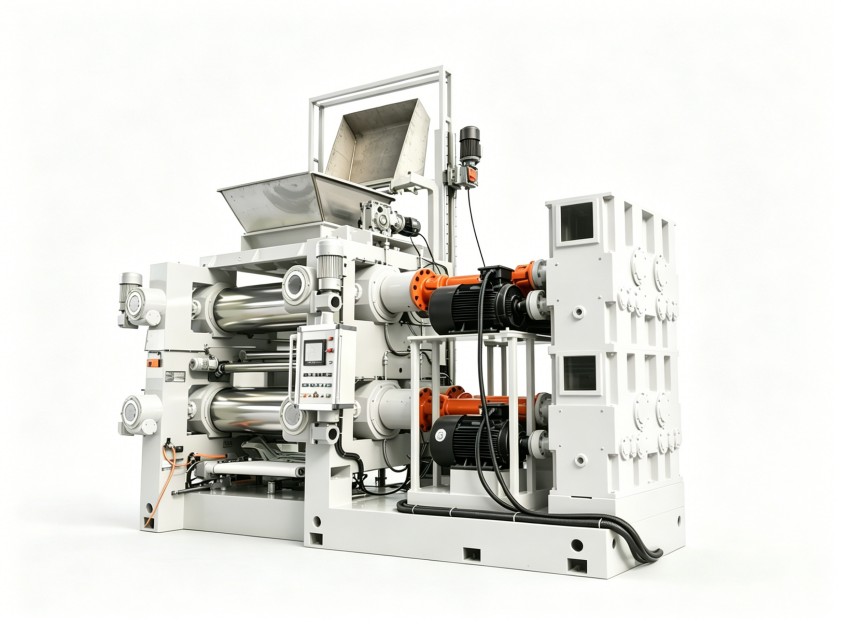
选型时,客户容易被产能参数吸引,觉得容积大、功率高就是设备好。但对于密封件这类对批次一致性要求苛刻的产品,真正决定质量上限的往往是后一类参数。两种参数并不独立:容积决定一次投料量,转子构型决定剪切效率,温控系统决定温度场分布,每一环都会影响最终胶料状态。
判断设备是否适用,不能只看极限值,还要看它在常用工况区间内的表现。混炼不均匀、分散度差,很多时候不是设备功率不够,而是参数设计与胶料特性没有对应起来。分清这两类参数,后续排查才不会找错方向。
拿到炼胶机技术参数表时,先看温控系统的控温方式和精度区间。密封件配方中填料和硫化剂比例较高,温度控制不精准,胶料局部过热可能提前焦烧,局部温度偏低又会造成分散不均,硫化后的硬度自然不一致。对使用过氧化物硫化体系的胶料来说,温度偏差还会影响交联密度,进而改变压缩永久变形和回弹性能。
接着看转子的转速范围、速比与构型。转速和速比决定胶料在密炼室内的剪切路径,剪切不充分,炭黑、白炭黑或无机填料就无法均匀进入橡胶分子链,制品出现硬度波动、拉伸强度偏低等问题的概率会明显上升。
可以把转子参数理解为设备的“搅拌力度”。力度不够,混炼时间再长、上顶栓压力再大,也很难把团聚的填料打散。高硬度密封件配方对剪切次数的要求比普通胶料更高,如果参数表上只标注最高转速,应向设备方确认常用转速区间的扭矩输出,避免低速高扭矩工况下动力不足。
填充系数表示一次投料量相对密炼室容积的比例。参数表给出的通常是一个范围,实际值要结合胶料比重、转子构型和混炼温度来定。填充过高,胶料没有翻动空间,剪切次数不足,混炼效果下降;填充过低,产能浪费,胶料还可能在转子表面打滑。密封件胶料硬度高、填料多,混炼阻力比普通橡胶更大,填充系数的选择也更为敏感,需要结合具体配方做工艺验证。
另一个容易忽略的细节是卸料门的密封形式和锁紧压力。卸料门密封不严,空气会在混炼过程中混入胶料,制品硫化后出现气孔、表面缺料,这类问题常常被误判为硫化工艺异常。查看参数表时,留意卸料门的配置说明和压力参数,有助于提前评估设备在长期运行中能否维持稳定的批次表现。
参数表上标注的很多数值,代表的是设备能力边界,而不是每种胶料的适用工艺范围。例如转速上限、温控精度的标称值,往往基于特定测试条件得出,连续生产时表现会有差异。
密封件生产工况通常偏中低速、高扭矩、长混炼周期,选型时要确认设备在目标转速区间内能否保持稳定的扭矩输出,温控系统在连续运转时的精度漂移是否在工艺允许范围内。还要考虑操作人员的调整习惯和维护水平对设备状态的影响。
把参数表当作匹配工具而不是宣传页,对照自己的胶料门尼黏度、批次产量和设备使用环境逐项筛选,才能避免买回一台参数好看但适用性不强的设备。
排查密封件批次波动,可以按三步走。第一步,翻开炼胶机技术参数表,核对温控精度、转子转速、填充系数和卸料压力是否覆盖常用胶种的工艺窗口,不覆盖则说明设备能力与实际需求之间存在间隙。第二步,连续记录三个批次的混炼电流、卸料温度和胶料门尼黏度,观察数据是否稳定,波动趋势比单批数值更有参考价值。第三步,将波动数据与参数设定值对照,找出超出稳定范围的参数项,再确认是调整工艺、更换部件还是重新设定参数。
如果技术人员对参数解读没有把握,最有效的办法是带着实际配方和波动数据,向设备供应商做一次技术沟通。参数表上的数值是静态的,生产线上的工况是动态的,把两者对照起来,设备才能成为稳定工艺的支撑,而不是问题来源。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
