

橡胶密封件生产中最容易被忽视的质量波动,往往出在混炼环节。胶料在开炼机上翻炼时,硬度忽高忽低、批次之间流动性不一致,下游装配一旦出现密封失效,排查许久才发现根源还是混炼温度没有稳住。很多制品企业把注意力放在配方和硫化工艺上,却很少检查开炼机本身的辊筒温度控制能力。本文从辊筒温控、转子速比、容积匹配三个设备配置维度展开分析,帮助您判断一台大型开炼机厂家的设备,是否真正适配密封件胶料的混炼要求。
开炼机混炼的基本动作,是两个辊筒以不同表面速度相对回转,胶料在辊缝中反复受到剪切和挤压。剪切必然生热,热量若不能被辊筒及时带走,就会在胶料内部积聚,形成局部高温区。橡胶密封件常用胶料对温度相当敏感:局部温度偏高,那一块胶料可能提前发生早期硫化;整辊温度分布不均匀,最终硫化后的产品硬度自然参差不齐。
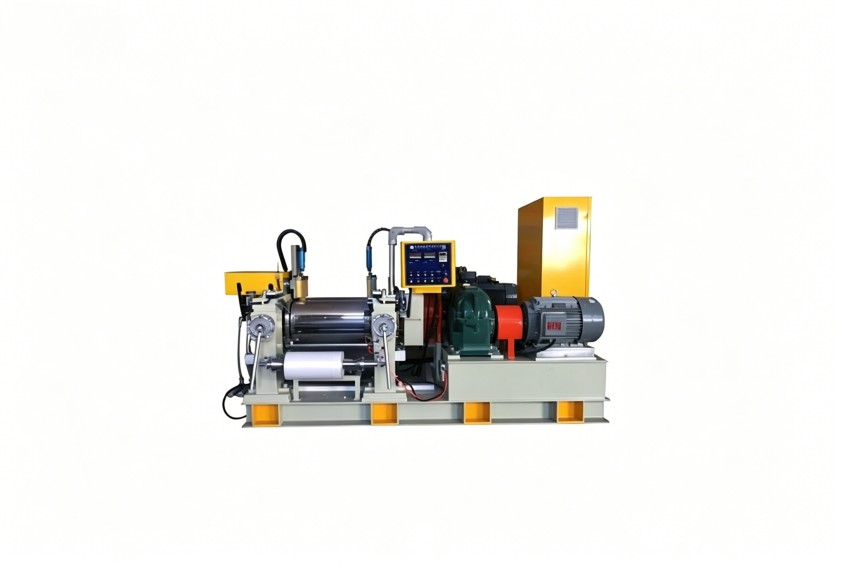
辊筒表面温度不一致,直接的后果是胶料各部位硫化程度不同。温度偏高的区域,胶料在混炼阶段就开始交联,后续制品成型时流动性下降,尺寸精度难以保证;温度偏低的区域,填料分散不够充分,硫化后的力学性能达不到配方预期。对于密封件这类要求尺寸和硬度双稳定的产品,这种隐性波动比设备故障更令人头疼。
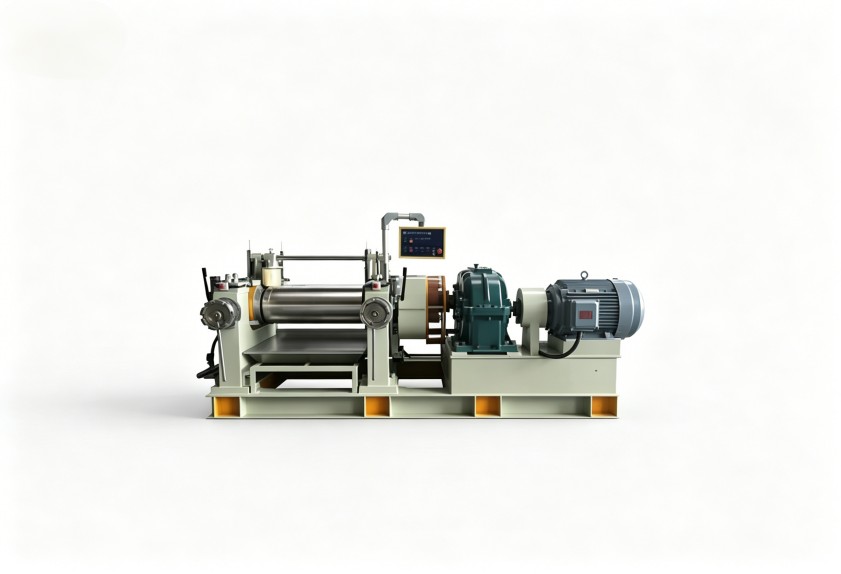
判断一台开炼机的辊筒温控能力,重点不在于铭牌上标注的温度上限,而在于温控介质能否在整个辊面均匀循环。辊筒内腔流道布置、介质进出口设计、两个辊筒是否独立控温,这些配置细节直接决定辊面不同区域的温差。配置差距在样机阶段看不出来,连续生产多批胶料之后就会显现。
丁腈胶加工窗口相对较窄,温度偏高容易焦烧;三元乙丙胶对温度波动敏感,混炼阶段的温度起伏会直接影响成品压缩永久变形;氟橡胶粘度大、生热快,对辊筒冷却能力的要求也更高。密封件订单种类多,开炼机频繁转换胶种时,辊面残留的旧胶如果清理不净,混入下一批胶料,同样会造成硬度波动。设备配置合理的大型开炼机,清洗便捷性和温控系统重新稳定所需的时间都应当纳入评估。
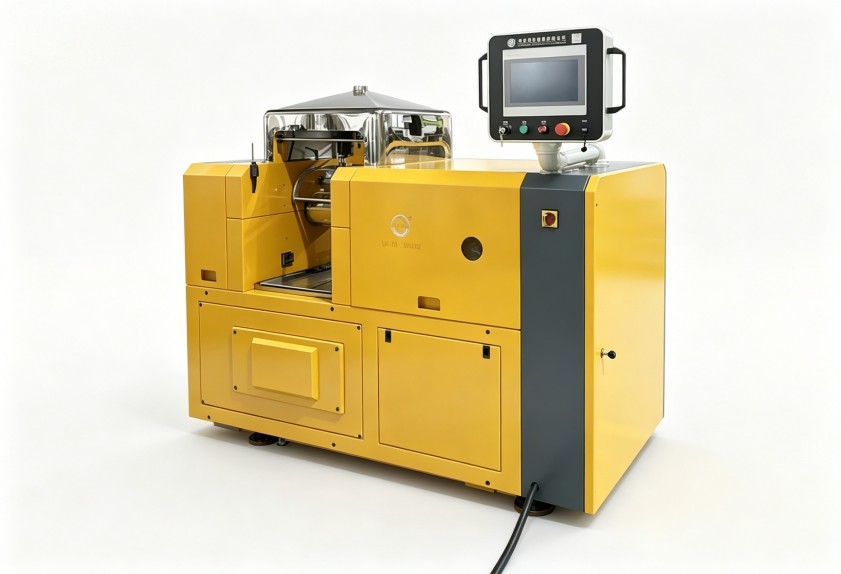
速比是开炼机另一个容易被忽略的配置参数。速比越大,胶料通过辊缝时受到的剪切越强烈,分散效果越好,但摩擦生热也会同步上升。密封件配方中炭黑或填充剂用量往往不低,速比取得过高,胶温上升过快,温控来不及把热量带走,胶料就会变稠;速比过低,剪切不足,炭黑分散不均匀,混炼效率也会明显下降。
辊筒材质同样参与温度控制。冷硬铸铁辊筒导热性能平稳,适合通用胶料;合金材质辊面更耐磨,表面温度响应更快。这里没有绝对优劣,需要结合胶种切换频率和辊面清洗习惯来权衡。向大型开炼机厂家询价时,应当让对方写清楚辊筒材质、速比范围、冷却介质要求,而不是只报一个辊筒直径数字。
密封件生产的特点是品种多、单批胶料量不大。开炼机规格选得过大,小批量胶料在宽大辊面上难以形成稳定堆积,翻炼操作不好控制,停留时间不均,混炼效果反而变差;装料太少,胶料会在辊缝中打滑;装料过多,又在辊缝前方堆积,散热条件恶化。合适的容积匹配,应当让胶料在辊面上连续、均匀地翻转,操作人员能用固定节奏完成翻炼。
同一台开炼机,通过调整辊面宽度、速比和温控系统,可以适配完全不同的胶料配方和生产节拍。大型开炼机厂家如果具备非标定制能力,就能在设备配置阶段,把密封件厂常用胶种、单批重量、翻炼习惯这些变量一并考虑进去。
向设备厂家咨询时,只提“需要一台大型开炼机”远远不够。结合密封件胶料特点,至少有四项工况参数值得提前整理:
把这些信息梳理清楚,再对比不同厂家的设备配置,可以避开很多选型陷阱。利拿实业在橡塑混炼设备领域有多年研发积累,能够根据用户提出的胶料特性、产能要求与现场工况,提供从单机适配到整体混炼成型方案的定制化设计。
如需获取针对性的设备选型建议与工艺优化方向,可联系利拿实业技术团队。

 18046916153
