

橡胶密封件混炼时,开炼机一旦出现异响、温度波动或安全装置跳停,受影响的不只是当班产量,还会直接反映到混炼胶的均匀性和后续硫化质量上。不少车间遇到故障后的第一反应是拆、换、调,但同一个问题隔几天又冒出来,原因往往在于只处理了表象,没有找到触发故障的设备配置短板。本文围绕开炼机故障解决方法,从辊筒轴承、温控系统、安全装置三个设备配置维度,聊一聊排查顺序和预防思路,帮您减少重复停机带来的效率损失。
密封件胶料硬度高、填充量大,开炼机辊筒承受的径向载荷不小。轴承区域一旦出现异常,往往伴随着闷重的运转声,或者辊距时紧时松,影响到胶料吃料和出片厚度。
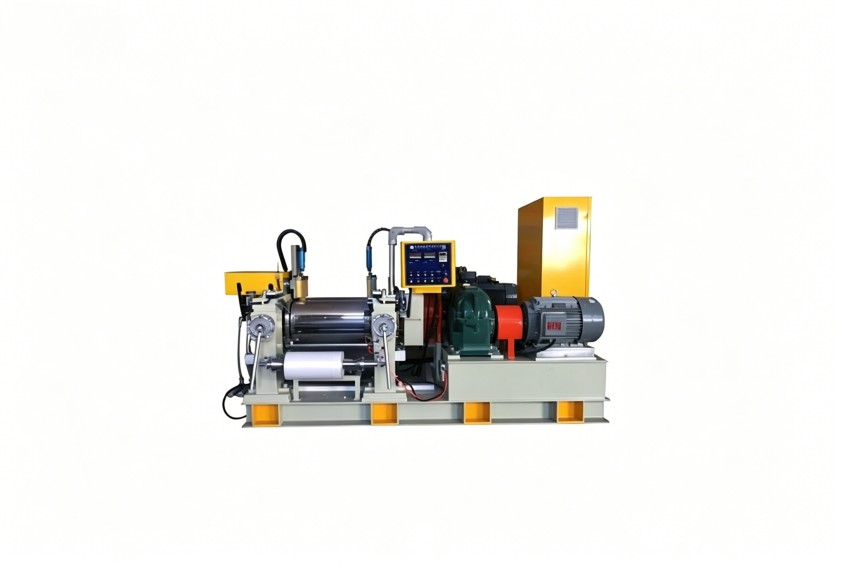
排查时建议先听声音特点:
润滑这一项容易被低估。密封件配方中常含炭黑、氧化锌等粉料,粉尘容易渗入轴承座周围,加速润滑脂变质。定期检查润滑脂状态、按工况调整加注量,比单纯按固定周期加脂更有效。
如果辊距频繁漂移,还要看两侧调距装置的动作是否同步。单侧磨损会造成辊筒轴线倾斜,对轴承寿命影响很大,也容易让胶片薄厚不均。密封件产品对尺寸公差要求严,辊距稳定是基础。

密封件混炼对温度很敏感。开炼机辊面温度控制不稳,可能出现胶料在辊面上局部焦烧,或者混炼后排出的胶料温度偏高,影响后续硫化曲线。不同胶种的密封件,对辊温和混炼时间的要求差异很大,温度失控带来的不只是能耗浪费,更是质量隐患。
温控异常常见的原因有几个方向:
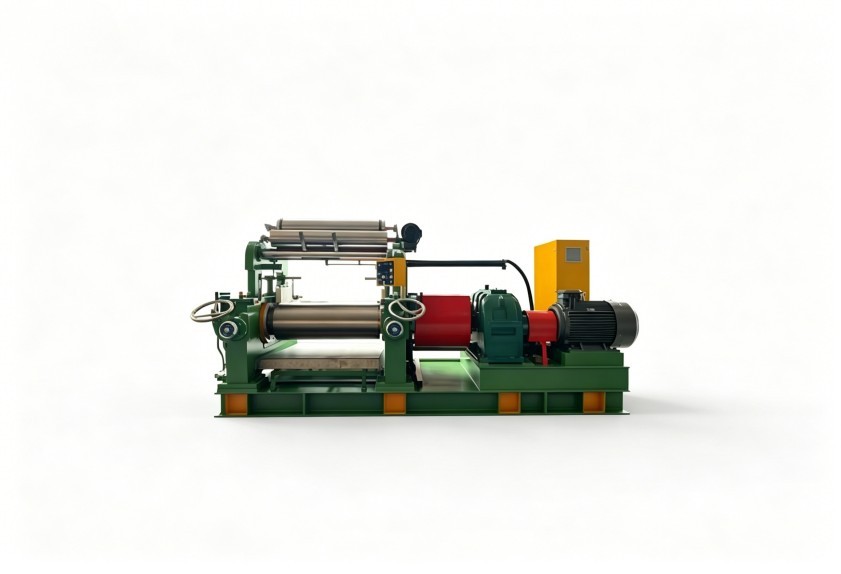
排查温控故障,建议先做温度校准,确认仪表显示值是否可信;再检查冷却水进出口温差,判断水路是否存在堵塞。校完表再查水,能少走弯路。
对于密封件这类需要较宽温控范围的小批量多配方生产,辊筒内部流道设计和温控系统的响应速度是关键。同样的异常现象,有的厂靠频繁停机等降温,有的厂调整冷却水路和加热分段就能解决,差别就在设备配置的细节上。
开炼机安全装置的误动作,是很多橡胶车间效率上不去的重要原因。急停后重新启动、清理余料、确认复位,一次误停可能浪费十几分钟,班次累积下来相当可观。
但安全装置频繁动作时,不要急于调低灵敏度,而要先区分是设备自身问题还是环境干扰:
安全装置的功能底线不能妥协。建议把制动距离测试纳入日常点检,同时保留动作记录,通过触发频率判断是偶发干扰还是部件老化。对密封件厂来说,现场粉尘大、空间紧凑,安全装置更需要防尘设计和合理的安装位置,减少误触发的概率。
开炼机的大部分故障,在恶化之前都有迹可循。与其每次等设备报警再组织抢修,不如把检查动作前置到开机之前。
一份实用的开机前检查清单可以包括:
不同胶料工况,检查重点也应有差异。密封件配方中粉料占比高,过滤网和通风口要更勤快清理;含再生胶比例高的胶料,对辊筒表面的磨损更明显,辊面尺寸需要定期核验。
开炼机本身结构并不复杂,但故障点分散在机械、液压、电气多个系统里。具备非标定制能力的设备厂家,通常会把常见的工况痛点提前考虑到配置里,比如针对密封件生产优化辊筒材质、调整温控分段方式、提升安全装置的环境适应性,减少后期使用中的故障诱因。利拿实业在橡塑设备领域有15年以上的研发积累,如果您在开炼机故障排查时遇到难以定位的环节,也可以带着具体工况一起交流,从设备配置角度寻找改善方向。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
