

电线电缆料混炼,最怕两件事:温度没控住导致PVC提前焦烧,或者配方切换后胶料被残留杂质污染。这两类问题的根源,往往不在操作本身,而在于维护逻辑还停留在通用模板上。很多车间沿用的炼胶机保养维护流程来自设备随机手册,没有考虑电缆料配方的腐蚀性、磨蚀性和温控敏感度,结果保养做了,异常还是反复出现。下面从胶料腐蚀特性、温控检查、切换清洗三个角度,说明如何让维护安排更贴合实际工况。
PVC护套料和绝缘料里常见的含卤阻燃剂,在高温混炼阶段会析出少量酸性成分,长时间附着在转子表面和密炼室内壁,形成腐蚀点位。氢氧化铝、碳酸钙这类无机填料,则随胶料在转子棱顶与室壁之间反复挤压,产生类似研磨的磨损。腐蚀和磨蚀叠加,初期不会直接停产,但混炼电流波动、胶料分散不均、转子间隙变大这些信号会陆续出现。此时如果只按固定周期换油、加脂,很难解决问题,转子磨损和密炼室壁厚变化才是重点。
所以,在制定炼胶机保养维护流程时,建议把转子磨损测量、密炼室壁厚评估放到更换油品之前。腐蚀性强的配方,重点检查金属表面是否有点蚀;填料含量高的配方,重点测量转子棱顶的尺寸变化。两者检查手段不同,周期也应当有所不同。
简单来说,处理腐蚀要关注金属表面状态,合理规划密封件和润滑介质的更换;处理磨蚀要关注几何尺寸变化,重点测量转子棱顶、密炼室壁相关部位的磨损量。不同电缆料配方会把设备推向不同的失效模式,维护资源也应当相应倾斜。
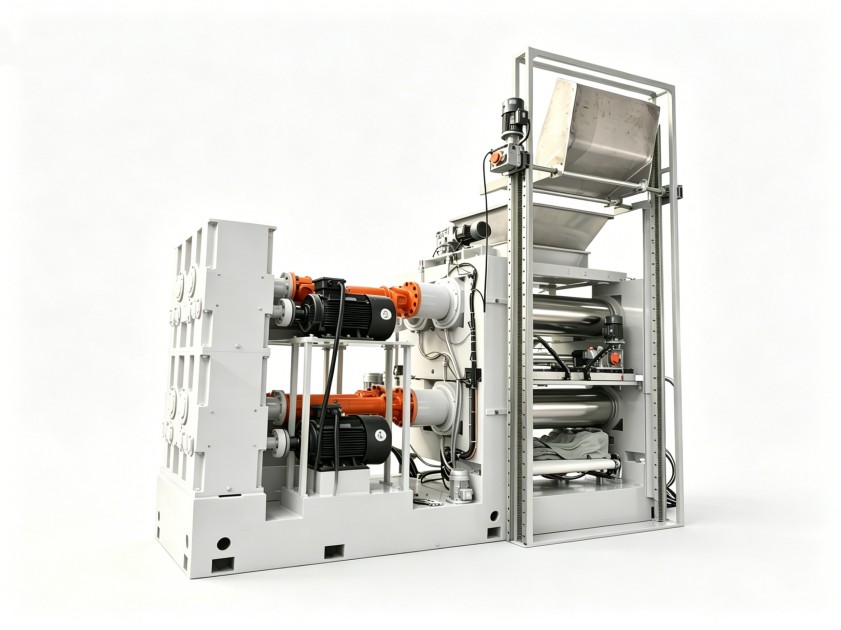
电缆料对混炼温度非常敏感。PVC配方温度偏高容易焦烧,XLPE则要避免提前交联,温度偏低又影响增塑剂吸收和填料分散。判断温度有没有问题,主要依靠热电偶的测量数据和加热冷却系统的换热能力。这两个环节一旦出现偏差,操作界面显示的温度可能是正常的,实际物料温度却已经偏离工艺窗口。
热电偶长期接触胶料,表面会被残留物包裹,测量滞后逐渐加大;冷却管路内壁的水垢,会让换热效率明显下降。不少车间把这类问题误判为设备温控响应慢,反复调整参数却不见效果。其实问题出在测量和换热部件长期没有维护。
建议把热电偶清洁与校准、冷却管路除垢、循环流量检查列为固定项目。热电偶可以随生产批次记录偏差趋势,冷却管路则在季度维护中重点检查。这样温控系统才能为工艺参数提供可靠支撑,而不是间接引发质量问题。
电缆料颜色和体系切换频繁,黑、白、蓝以及各种定制色之间,PVC、PE、阻燃与非阻燃体系之间,难免有上一批胶料残留在转子、密炼室壁和卸料门缝隙中。这些残留直接进入下一批,轻则颜色偏移,重则出现杂质点,影响绝缘性能。清洗不是辅助工作,而是决定批次合格率的一环。
但不少车间把清洗当成临时任务,清洗温度、清洗胶料、清洗时长全凭当班人员个人判断,效果不稳定。有的批次清洗过度浪费时间和胶料,有的清洗不足又埋下质量隐患。
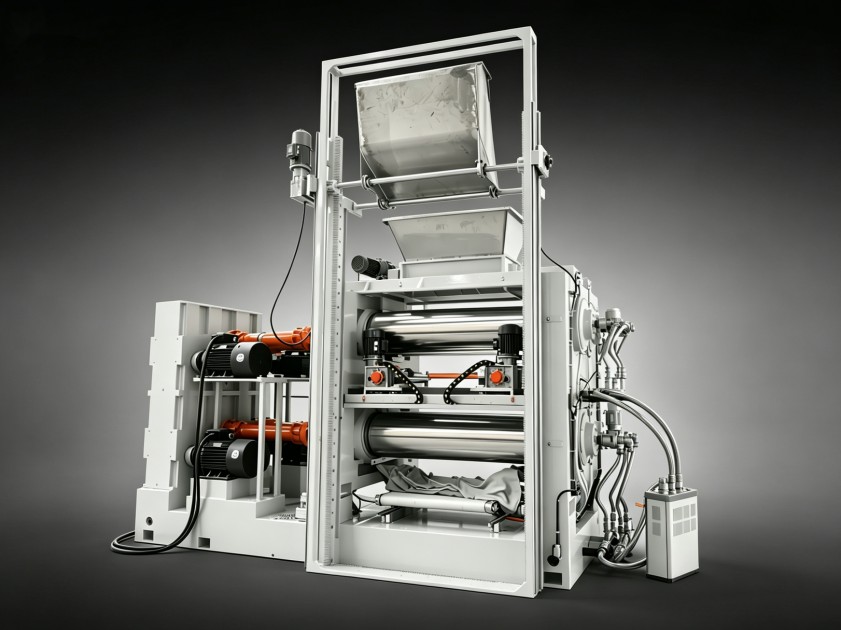
在炼胶机保养维护流程中可以设立切换清洗子项,明确不同配方之间的清洗顺序和验收标准。例如浅色料生产前,对深色残留的检查要比平时更细;阻燃体系切换后,观察转子棱顶和卸料门无变色残留再投入下一批。将清洗纳入维护流程的目的,是让每一次切换都有依据可查、有状态可验,减少回料和反复清理造成的停机。可以把清洗看作一种特殊的维护作业,它不直接改变机械状态,却决定了下一批次能否在干净的工艺环境中开始。
第一件事,让维护跟着排产走。电缆料车间生产计划变动快,维护不能等设备“出问题再说”。可以把清洗、检查动作插入排产表的固定节点,例如换色批次前预留维护时间,交接班记录中列出当班需要确认的维护项目,让保养和产能安排绑定。
第二件事,按周期分级执行检查。结合电缆料工况,大致可以按以下层级安排:
这不是固定公式,具体间隔应根据设备运行数据调整。设备本身的检修便利性也会影响维护执行效率,转子密封结构、卸料门拆装方式、温控管路接口设计,都属于选型时值得关注的细节。利拿实业在设计橡塑混炼设备时,会结合不同胶料工况考虑这些维护环节,为用户提供更贴合生产实际的整体方案。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
