

电线电缆料的生产对温度均匀性要求极高,尤其是PVC、XLPE和低烟无卤料,这些材料对剪切热和停留时间非常敏感。冷喂料挤出机启动阶段如果操作不当,很容易出现局部焦烧、塑化不均,甚至堵网停机。很多班组把启动简化为“升温、开转、投料”三个动作,却忽略了各段温控与实际物料温度之间的滞后关系。这篇文章从升温方式、螺杆转速匹配和启动顺序控制三个维度,梳理一套可用于现场核查的启动逻辑,帮助您减少开机废料和设备损耗。
冷喂料挤出机启动步骤中最容易被低估的就是升温环节。许多操作人员看到机筒仪表达到设定温度就开始转螺杆,但热电偶测到的是机筒内壁温度,不等于物料实际接触到的温度。尤其对于电缆料中的PVC配方,机筒升温过快会导致内壁过热而内部芯部仍偏冷,启动瞬间形成过硬的核心料块,增加螺杆扭矩。
推荐做法是分阶段升温:先将各段设定在目标温度以下20-30℃,保温一段时间,再升至加工温度。对于直径较大的挤出机,保温时间应适当延长。判断是否“透”的标准,可以用手动盘车或低速点动时的扭矩反馈作为参考。扭矩偏高说明芯部还未完全热透,此时强行提速,轻则塑化不良,重则损伤减速箱或螺杆。
电线电缆料种类多,不同配方的摩擦特性和软化点差异很大。启动冷喂料挤出机时,转速的爬升曲线应依据物料特性设定,而非统一采用某一种固定模式。对于高填充的低烟无卤料,启动初期转速过低反而会让物料在螺槽内停留过久,在高温下提前交联;对于PVC料,提速过快又容易因剪切热积聚导致机筒温度失控。
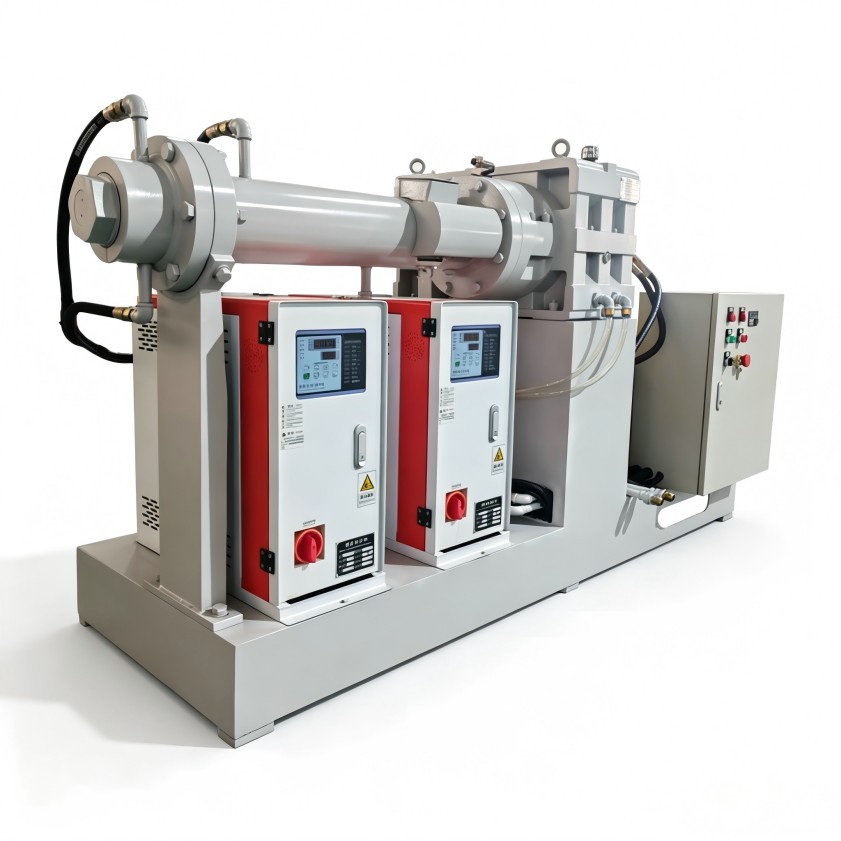
一个实用的操作逻辑是:喂料启动后,先观察扭矩曲线和机头压力的上升斜率。如果压力建立过快,说明供料速度与螺杆输送能力不匹配,此时应先调整喂料转速,而非盲目提升主机转速。冷喂料挤出机启动步骤的核心在于让螺杆的输送能力、塑化能力和机头阻力形成动态平衡,这个平衡点的寻找,靠的是观察仪表曲线的变化趋势,而不是按经验值盲调。
很多启动故障并非发生在螺杆段,而是出在机头和换网器区域。电缆料生产中,机头温度设定往往要比机筒中段低10-20℃,用以建立足够的机头压力保证塑化质量。但在启动步骤中,机头温度的滞后性最明显——加热器功率小、热容量大,升温速度通常慢于机筒。如果未等机头温度到位就急于投料,物料在机头处会迅速降温,导致堵网或制品表面粗糙。
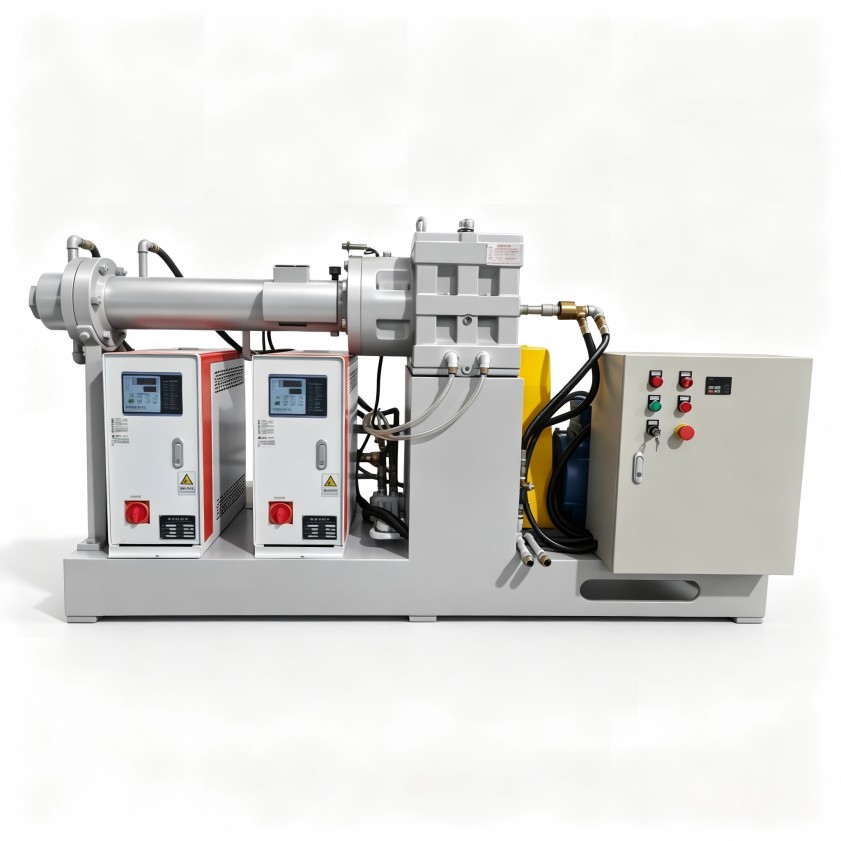
启动前的温度核查不应只看仪表读数,建议用接触式测温枪复核实际温度,尤其是流道交叉处和滤网板位置。对于生产高粘度电缆料的设备,启动前确认机头各点温差在较窄范围内,比单纯等待仪表到温更有参考价值。
冷喂料挤出机启动步骤的终点不是“正常出料”,而是“出料稳定”。材料过渡段、机头压力波动幅度的变化,是判断启动是否结束、能否进入正常生产状态的关键信号。成熟的设备方案往往能够在这一阶段提供更稳定的温控系统与螺杆设计支撑,减少操作人员对经验的依赖。利拿实业在橡塑挤出设备领域具备较为完善的技术支持能力,可结合具体胶料配方提供启动工艺参数建议与操作培训支持。
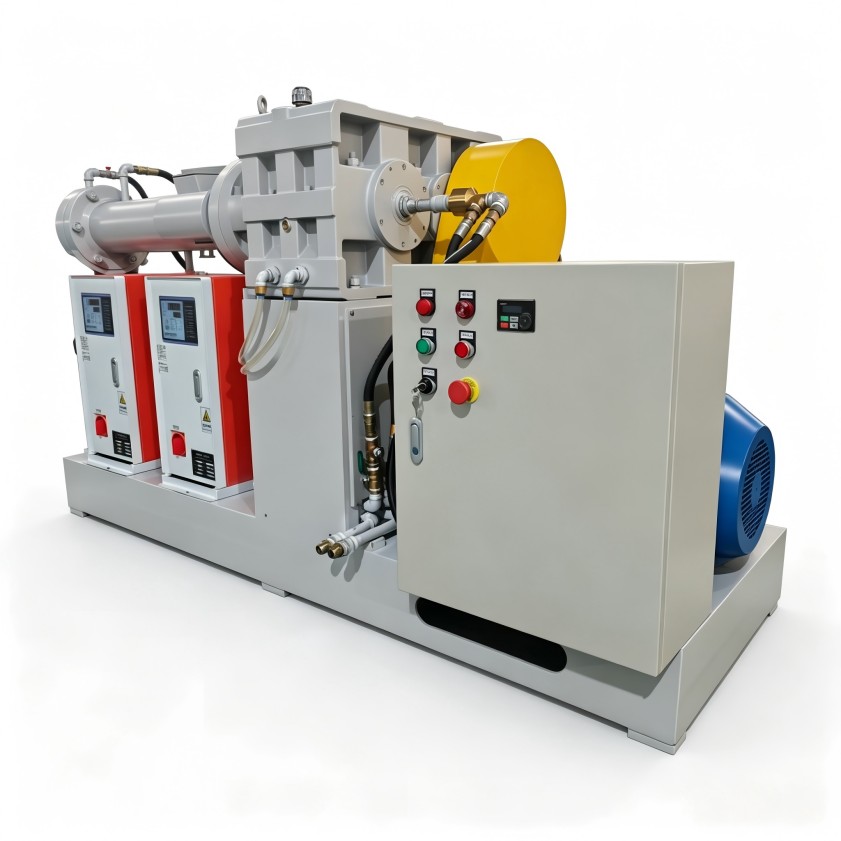
需要注意的是,以上启动框架并非适用所有工况的万能公式。冷喂料挤出机的启动方式与设备状态、喂料形式、胶料批次稳定性均有关系。例如,经过长时间停机的设备,启动前需要更充分地排净冷凝水,并对螺杆进行预热盘车;而连续生产的设备,换料启动时则更关注机筒清洗温度和切换速度。将这些变量纳入操作标准,才能让启动步骤真正贴合现场。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。

 18046916153
