

在粉末冶金制品的生产流程中,金属粉末与润滑剂、粘结剂等非金属添加剂的均匀混合是基础,却也常常是质量波动的源头。尤其在制备高精度、高性能的粉末冶金零件时,微量的添加剂分布不均,将直接导致烧结后的产品在密度、硬度或尺寸稳定性上出现批次差异。许多生产管理者将问题简单归咎于“混合时间不够”或“设备能力不足”,却忽略了设备本身的机械结构与特定物料体系之间的适配性。本文将聚焦于粉末冶金专用的啮合机,从影响混合效果的设备配置核心——转子系统与温控设计,以及关键的工艺参数设置这两个维度展开,帮助您建立更清晰的设备评估框架,找到提升混合均匀性的具体方向。
粉末冶金专用的啮合过程,其目的远超于宏观上的“搅匀”。它需要完成两个微观任务:一是将占比可能不足百分之几的添加剂(如硬脂酸锌、石蜡等)彻底打散,均匀分布在大量的金属粉末基体中,避免团聚;二是通过一定的剪切、揉搓作用,使添加剂能在粉末颗粒表面形成一层均匀的包覆膜,这对后续的压制流动性、脱模效果以及烧结行为都至关重要。
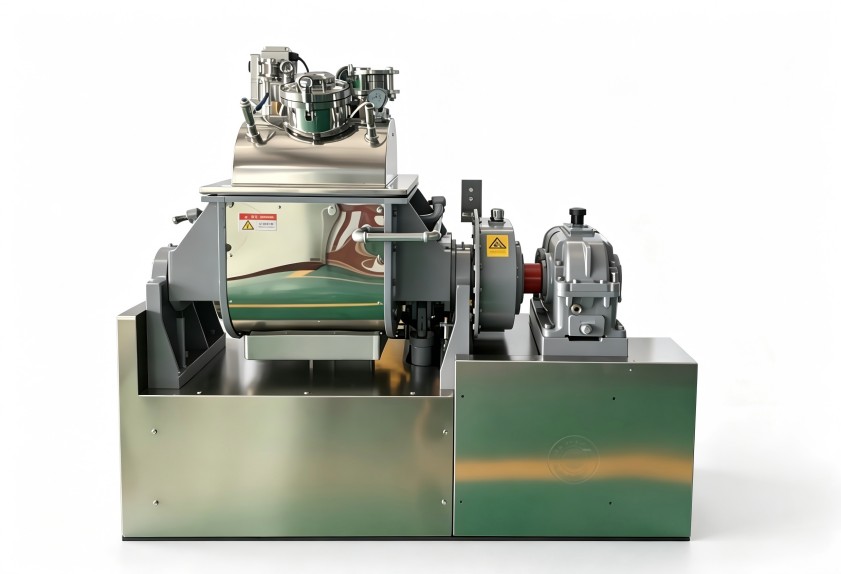
因此,一台优秀的粉末冶金混炼设备,其能力评判标准不应仅是“能否把物料装进去并转动起来”,而是其机械作用方式能否高效、温和且稳定地促成上述微观过程的实现。这直接关系到最终产品的批次一致性。
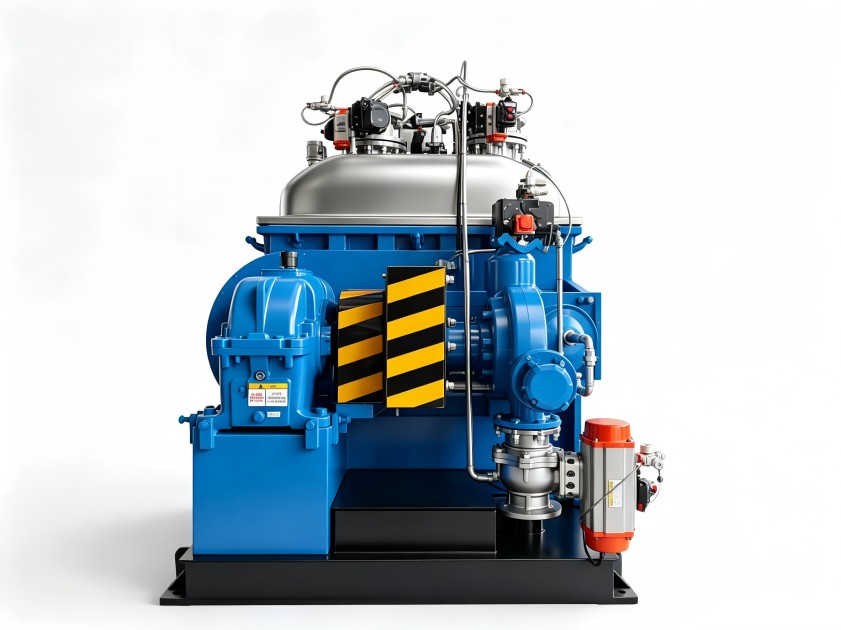
转子的形状、转速以及两个转子之间的啮合关系,是决定混合机理和效率的根本。对于粉末冶金物料,通常需要兼顾分散强度与防止粉末过度冷作硬化或氧化。
常见的啮合机转子有Sigma(Σ)型、鱼尾型等。在粉末冶金材料的混炼中,Σ型转子应用广泛。其两个转子呈切向布置,桨叶相互啮合,能产生强烈的剪切、折叠和拉伸作用。这种设计非常适合将块状或局部团聚的添加剂快速撕碎、分散。但对于一些硬度极高或对剪切热敏感的金属粉末,则需要评估转速可调范围,或考虑桨叶顶部与混合室壁间隙可调的设计,以控制剪切强度。
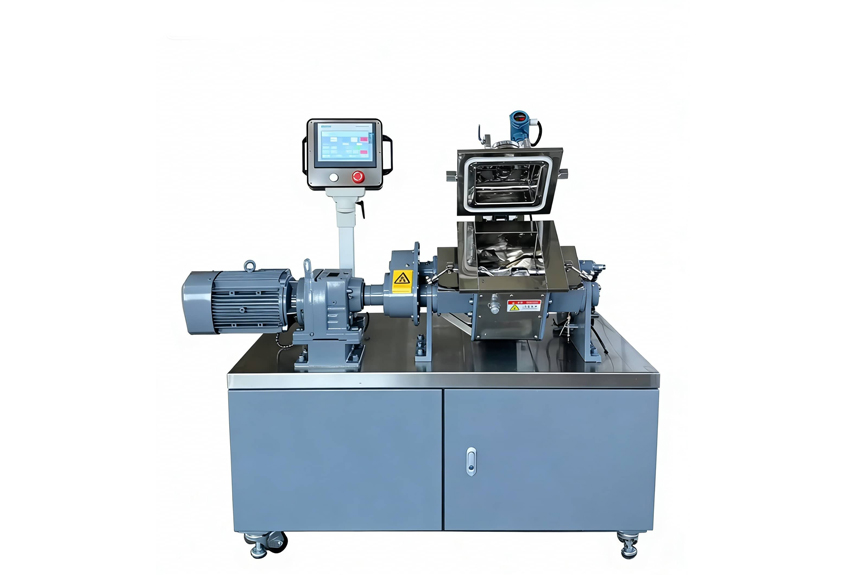
两个转子的转速可以相同(等速),也可以不同(差速)。差速设计能产生更复杂的物料流动,增强轴向和径向的交换,通常有利于均匀性。转向可以是同向或异向(相向)。异向旋转能产生更大的局部剪切,但功耗也更高;同向旋转则混合更温和,适用于对剪切敏感的物料。选择何种组合,需基于粉末特性(如硬度、粒径)和添加剂的分散难度。
转子之间以及转子与混合室壁之间的间隙,是产生高剪切力的关键区域。间隙过大会导致剪切力不足,添加剂分散不彻底;间隙过小则可能造成局部过热或对粉末颗粒产生过度挤压。一台设计精良的粉末冶金捏合机,其间隙应能根据物料特性进行一定范围的调整或锁定,并在长期使用中保持稳定,避免因磨损导致混合效果逐渐劣化。
即使设备配置得当,工艺参数设置不当也会功亏一篑。除了常规的填充系数和混炼时间,温度和加料顺序尤为关键。
许多粉末冶金用润滑剂、粘结剂都有特定的熔融或软化温度区间。混合过程中,通过夹套对混合室进行加热,使物料温度达到添加剂的软化点,可以极大地降低其粘度,使其更容易在剪切力作用下铺展和包覆粉末颗粒。然而,对于易氧化的金属粉末(如某些合金钢粉、铜粉),过高的温度或过长的受热时间会加剧表面氧化,影响烧结活性。因此,温控系统的精度和响应速度至关重要,需要能够快速升到设定温度并保持稳定,避免温度大幅波动。
混炼时间并非越长越好。在初期,随着时间增加,均匀度快速提升;但到达一个平台期后,延长混炼时间对均匀度的改善微乎其微,反而可能因过度剪切导致粉末颗粒形貌改变、温度持续升高带来风险。最佳混炼时间需要通过试验确定,并固化为标准作业程序。这要求设备具备良好的计时与过程控制功能。
将金属粉末与添加剂一次性投入进行混合,并非总是最优选择。有时采用“母料法”或分步加料更为有效。例如,先将少量粉末与全部添加剂进行高强度预分散,制成高浓度的预混“母料”,再将此“母料”与剩余的主体粉末进行最终混合。这种策略可以借助设备的多段转速/温度程序来实现,对提升微量添加剂分布的极限均匀性有显著帮助。
面对市场上不同的设备选项,采购决策应基于一个系统化的评估框架,而不仅是价格或单一参数。
对于陶瓷粉末、特种金属粉末等具有特殊物性的材料,通用型设备往往难以达到理想的混炼效果。此时,寻求具备非标定制能力的供应商显得尤为重要。他们能够基于对物料特性的深入理解,在转子构型、容积匹配、温控策略等方面进行针对性调整。
如需结合您的具体粉末体系、添加剂特性、产能要求和生产工况评估设备方案,可与利拿实业技术团队进一步沟通。

 18046916153
