解决橡胶密封件硫化压痕与尺寸波动,设备配置与工艺的协同优化
在橡胶密封条、O型圈等制品的生产线上,硫化成型是决定产品最终性能和外观质量的关键工序。然而,许多工厂常遇到这样的困扰:同一批次产品,在相似的硫化时间与温度设定下,却出现压延痕迹深浅不一、截面尺寸或长度存在肉眼可见的波动。这不仅增加了后道修边或检验的工作量,更可能导致装配不良或密封失效。问题的根源往往不在于配方或操作,而在于对硫化机加压与加热两大核心功能的理解与选配不够精准。本文将聚焦于液压系统响应特性与热板温度均匀性这两个常被忽视的技术维度,探讨如何通过设备与工艺的协同优化,稳定提升硫化制品的成型质量。
硫化压力并非一个静态数值,动态响应才是关键
当谈到硫化机的压力时,许多技术参数表只标注一个“最大工作压力”,例如15MPa或20MPa。但这对于解决密封件压痕问题帮助有限。真正影响胶料在模腔内流动、填充和最终压实效果的,是压力建立的速度、保压阶段的稳定性以及卸压的平顺性。
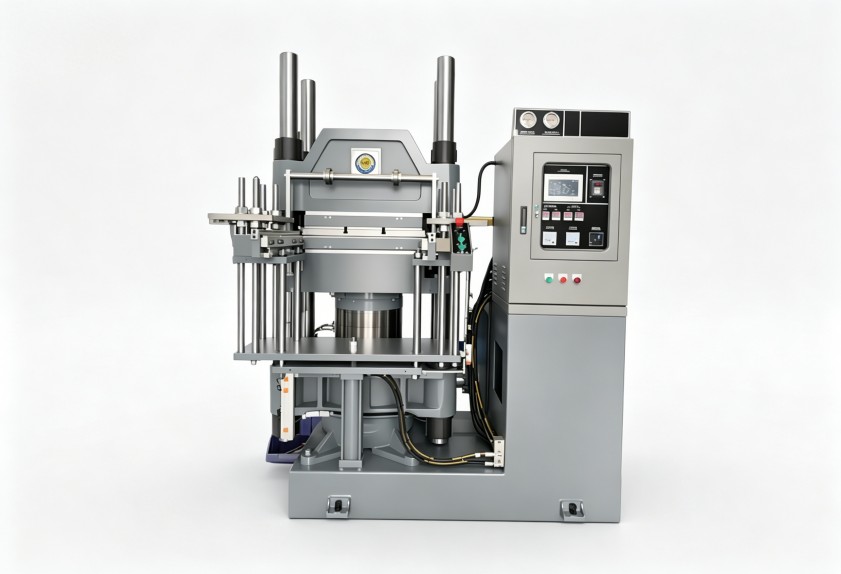
- 快速建压与胶料流动性:对于流动性较差的硬质胶料或高填充配方的密封制品,如果合模后压力无法在数秒内迅速达到设定值并稳定下来,胶料在初步受热变软的最佳流动窗口期可能就已经结束。这会导致胶料未能完全填充模腔的细小筋位或拐角,形成缺料或局部密度不足。因此,液压系统的响应速度、油泵流量与阀组调节精度,共同决定了压力曲线的“前沿陡峭度”。
- 保压稳定性与制品缩水:在硫化反应进行过程中,胶料会发生体积收缩。一个精密的液压系统应能通过闭环反馈,微量补偿因收缩导致的压力下降,维持模腔内持续、恒定的压实力量。若保压压力存在较大波动或衰减,制品就容易产生缩痕、内部气泡或尺寸收缩不均。这要求设备具备高灵敏度的压力传感器和稳定的伺服或比例阀控制。
- 平稳卸压与产品变形:硫化结束后,若卸压过快过猛,尚未完全冷却定型的制品可能在内部残余应力作用下产生轻微回弹或变形,对于尺寸精度要求高的密封件而言,这种微观变形足以影响其密封性能。优化的卸压曲线控制,是保障产品出模后几何尺寸稳定的最后一道设备关卡。
因此,评估一台硫化机在加工橡胶制品时的优势,不能只看压力上限,更要关注其液压系统能否提供一条“快速、平稳、可精确控制”的压力-时间曲线,以满足特定胶料的流变特性。
热板温度均匀性:看不见的尺寸“杀手”
硫化温度是触发交联反应的能源。理论上,模具上下热板的每一处都应达到并保持相同的设定温度。但现实中,由于加热管布局、热板材质与加工精度、隔热设计等因素,热板表面存在温度场分布差异,即“温差”。这个温差可能只有几摄氏度,却足以对橡胶制品的硫化均匀性造成显著影响。
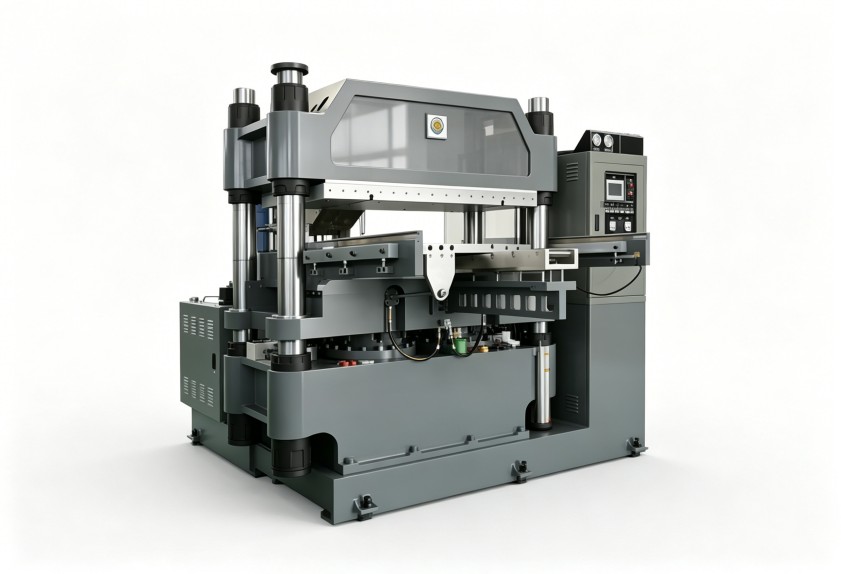
- 温差导致硫化程度不一:橡胶硫化是一个时间-温度等效的过程。如果模具某区域实际温度偏低,该处胶料的硫化速度就会慢于其他区域。在相同的硫化周期结束后,低温区域的制品可能欠硫(物理性能未达最佳),而高温区域可能过硫(导致弹性下降、变脆)。这种内部硫化不均匀,是制品在使用中早期失效的潜在原因。
- 对尺寸稳定性的间接影响:不同硫化程度的橡胶,其收缩率也不同。欠硫部分收缩率大,过硫部分收缩率小。这种因温度不均导致的差异化收缩,会直接反映在制品的整体尺寸或平面度上,造成难以通过后期工艺调整来修正的尺寸散差。对于依靠精确过盈配合来实现密封的O型圈,这种散差是致命的。
- 如何评估与改善温度均匀性:优质的热板设计会采用多区独立控温、优化加热元件排布以及使用导热性能更优的材料来最小化温差。在设备选型或现有设备诊断时,可以使用表面温度计或热成像仪,在设备空载加热到工作温度并稳定一段时间后,测量热板表面多个点的温度,其最大值与最小值之差(温差)是核心考核指标。对于精密橡胶制品,通常要求工作区域内的温差控制在±2℃甚至更小范围。
将温度均匀性作为一个关键指标来考量,是从源头减少产品批次间质量波动、提升硫化加工一致性的有效途径。
整合优化:为特定密封件产品匹配硫化方案
理解了压力动态响应与温度均匀性的重要性后,关键在于如何将这些设备性能参数与具体的生产工艺相结合。对于不同材质(如NBR、EPDM、FKM)和不同形状复杂度(如简单片材 vs. 带金属骨架的复合件)的密封件,侧重点应有所不同。
- 高硬度、低流动性胶料:应优先考察设备的快速高压建立能力,确保胶料在粘度急剧上升前完成充模。同时,由于其硫化热量产生较多,对温度均匀性的容忍度可能更低,需要更精准的温控。
- 薄壁、大面积的密封条:对温度均匀性极为敏感,细微温差可能导致整体翘曲或长度方向收缩不均。需重点关注热板大面积范围内的温差指标,并考虑分段温控的必要性。
- 带有嵌件的复合制品:压力的平稳性尤为重要,剧烈的压力波动可能使金属或塑料嵌件移位。同时,由于嵌件与橡胶导热系数不同,更需要均匀的温度场来保证界面处的硫化质量。
在制定采购或升级方案时,应向设备供应商明确提供这些具体的产品特性和质量痛点,而不仅仅是产能和吨位要求。基于真实工况的深度沟通,才能获得真正有针对性的设备配置建议。
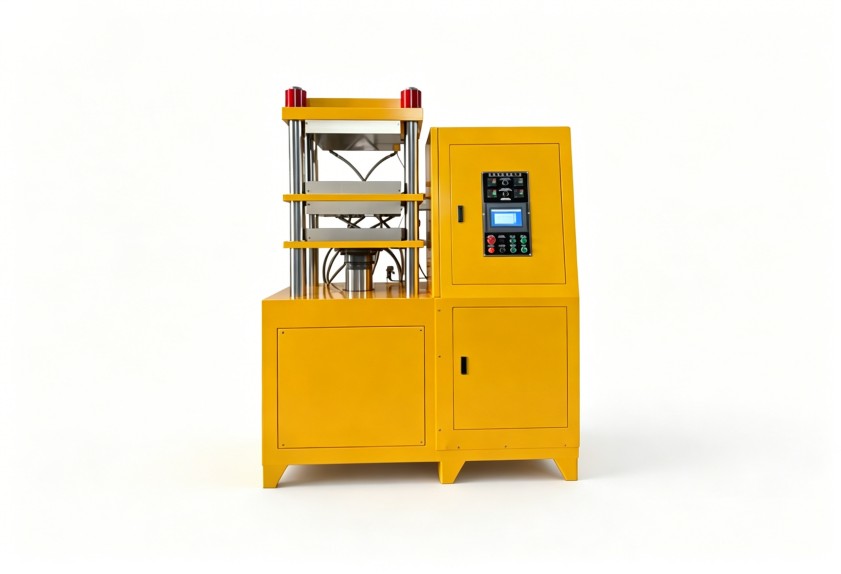
超越单机:将硫化置于整体工艺链中审视
硫化机的优势发挥,离不开与上游混炼(密炼、开炼)工序的衔接,以及模具本身的精度与设计。前道工序提供的胶料一致性(重量、形状、温度),直接影响了硫化时模腔内胶料的初始状态。而模具的排气设计、冷却水道布局,也与硫化机的加压、加热功能相互作用。因此,理想的硫化解决方案,应具备从材料预处理到成型后处理的全局视角,确保各个环节的参数能够相互匹配、协同工作。
利拿实业在服务于众多橡胶制品企业的过程中发现,许多硫化难题的根治,需要从设备性能、模具工艺和操作规范三方面进行系统性优化。我们更倾向于将硫化机视为一个工艺执行与控制的精密终端,而非孤立的生产单元。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。



 18046916153
