

在新能源电池隔膜涂覆浆料的制备中,混炼是决定浆料分散均匀性与批次稳定性的关键环节。许多工厂发现,使用常规规格的开炼机处理这类高固含量、高黏度的特殊物料时,容易出现局部过热、物料“抱辊”打滑、分散不均甚至结团的问题,直接影响涂覆质量和电池安全性。问题的根源往往不在于操作,而在于设备规格与工艺参数的初始匹配度不足。本文将围绕设备配置与工艺参数两大核心维度,拆解如何为特定新能源材料选择更适配的开炼机,以提升混炼品质与能效。
选择开炼机时,辊筒尺寸(直径×长度)是基础的规格参数,但远非全部。对于新能源材料,以下几项配置细节对混炼效果的影响更为直接。
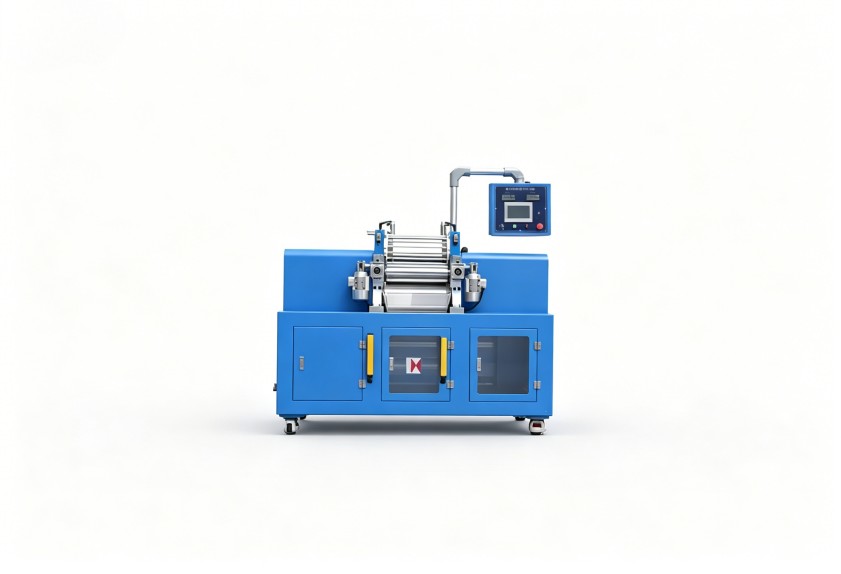
辊筒材质与表面处理:隔膜涂覆料常含有氧化铝、勃姆石等硬质无机填料,对辊筒表面有磨损。普通冷硬铸铁辊筒长期使用后表面光洁度下降,会影响剪切效果和物料剥离。采用特殊合金材质并进行高精度研磨及镀硬铬处理的辊筒,能保证持久的表面光洁度与耐腐蚀性,确保剪切力稳定,减少物料黏附。
辊筒速比与驱动功率:速比是产生剪切、分散作用的核心。对于高黏度、需要强剪切的浆料,较大的速比(如1:1.2至1:1.5)是必要的。但速比增大,要求驱动电机功率同步提升,以确保在满负荷、高填充量时辊距稳定,扭矩充足。功率不足会导致遇到高阻力点时辊速波动,剪切不均。
温控系统的精度与范围:新能源材料对温度敏感,局部过热可能引起粘结剂性质变化。因此,开炼机的温控系统不仅要能加热,更需要能快速、精确地冷却。双回路温控(辊筒内腔独立循环与辊面辅助冷却)、高精度PID调节以及宽泛的控温范围(如常温至200℃以上),是应对复杂工艺窗口的保障。
即便设备配置得当,工艺参数设置不当,同样无法发挥设备效能。以下几个参数需要与设备规格联动考量。
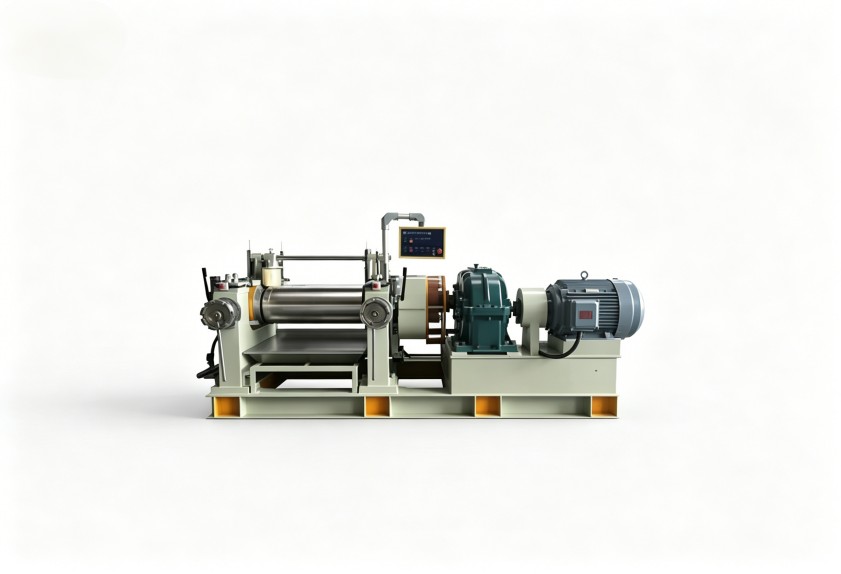
填充系数的动态调整:填充系数(一次投料量与理论容量的比值)并非固定值。对于易生热、难分散的物料,初期应采用较低的填充系数(如0.6-0.7),为物料流动和剪切留出空间,待初步塑化后再酌情追加。盲目追求单次高产量而满负荷运行,是导致分散不均和能耗剧增的常见原因。
辊距与混炼时间的匹配:辊距设置需根据物料状态分阶段调整。初期采用较大辊距利于物料包辊和初步混合,随后逐步收小辊距以增强剪切分散。混炼时间并非越长越好,应在达到分散要求后尽快出片,避免不必要的机械功转化为热能,导致物料热历史过长。
温度设定的分段策略:温度设定应遵循工艺曲线。例如,投料初期可采用略高的辊温促进塑化包辊;在主要分散阶段,则需要将辊温控制在最佳范围,既保证足够的剪切力,又防止过热;出片前可适当调整温度以利于下片。这要求设备温控系统具备良好的响应性和稳定性。
开炼工序并非孤立存在。在新能源材料产线中,还需考虑其与上游配料、下游输送或储料环节的协同。
产能匹配与批次稳定性:开炼机的规格(如容积)需与前后工序的周期时间匹配。规格过小会导致成为产能瓶颈,频繁启停;规格过大则单批次混炼时间可能过长,影响物料热稳定性。稳定的、可重复的工艺参数(温度、时间、辊距)是保证批次间一致性的基础,这又反过来要求设备本身具备高重复精度。
能耗与维护成本的长期视角:一台开炼机的长期运行成本,电费占比很大。选择高效率的驱动系统(如永磁同步电机)、优化的机械传动设计以及智能化的温控逻辑,虽然初期投入可能略高,但长期看能显著降低单位能耗。同时,模块化设计、便于维护的润滑与密封结构,能减少非计划停机时间,降低综合维护成本。
随着新能源材料体系不断迭代(如固态电解质、新型粘结剂的引入),材料的流变特性、对温度和剪切的响应更加独特。完全依赖标准规格的开炼机可能越来越难以满足前沿研发与中试生产的需求。
非标定制化成为解决特殊混炼难题的路径。这包括但不限于:针对极易氧化的物料开发惰性气体保护罩;为需要在线监测黏度的工艺加装专用传感器接口;根据厂房布局和自动化需求,定制出料方向、高度及接驳装置。定制化的核心是深度理解物料特性与工艺目标,并将其转化为具体的设备功能与性能指标。
如需结合您的具体胶种配方、产能要求和生产工况评估方案,可与利拿实业技术团队进一步沟通。

 18046916153
